Warping de l’ABS : pourquoi la régularité du plateau et le choix du filament sont décisifs
Un nouveau plateau chauffant pour lutter contre le décollement
Le 8 octobre 2026, Tom’s Hardware a présenté une demande de brevet déposée par Shenzhen Tuozhu Technology, société mère de Bambu Lab. Publiée aux États-Unis le 10 septembre 2026 sous la référence US20260264331A1, elle concerne une nouvelle architecture de plateau chauffant. tomshardware.com
Le dispositif décrit comprend un élément chauffant intégré dans un canal parcourant le corps du plateau. Sa trajectoire s’étend notamment vers les angles, des zones susceptibles d’être moins uniformément chauffées sur certains systèmes.
L’objectif annoncé est d’améliorer l’adhérence au plateau et la qualité d’impression et de diminuer le warping de l’ABS grâce à une meilleure distribution de la chaleur. Il faut toutefois conserver une distinction importante : il s’agit d’une demande de brevet, pas de la présentation commerciale d’un produit testé indépendamment. Ses performances réelles et son éventuelle intégration dans une imprimante ne sont pas encore connues.
Cette publication reste néanmoins révélatrice. Même sur les imprimantes modernes, la maîtrise thermique du plateau demeure un sujet suffisamment important pour justifier le développement de nouvelles solutions mécaniques.
Pourquoi le warping de l’ABS soulève-t-il les angles ?
Lorsqu’un thermoplastique refroidit, il se contracte. Si différentes zones de la pièce ne refroidissent pas à la même vitesse, les contraintes internes deviennent inégales.
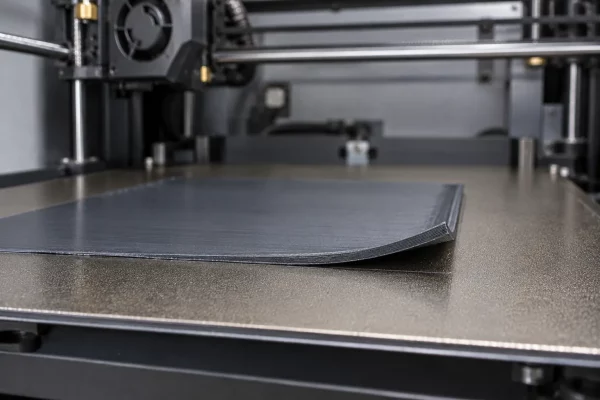
Les premières couches sont maintenues contre le plateau tandis que les couches supérieures continuent de se déposer et de refroidir. Sur une pièce large, ces forces peuvent finir par relever un angle ou incurver la base. Ce phénomène est appelé warping.
Plusieurs facteurs peuvent l’accentuer :
- une température insuffisante ou irrégulière sur le plateau ;
- une première couche mal réglée ;
- une surface d’impression contaminée ;
- un courant d’air ;
- une température ambiante trop instable ;
- une surface de contact importante ;
- des angles vifs concentrant les contraintes ;
- un refroidissement trop rapide ;
- un matériau présentant un retrait important.
Le guide de Prusa consacré au warping recommande notamment de vérifier l’adhérence de la première couche, la propreté de la surface et la protection contre les courants d’air. Prusa Knowledge Base
Un plateau performant ne peut pas tout corriger
Une chauffe mieux répartie peut réduire les écarts de température entre le centre et les bords. Elle ne modifie cependant pas la formulation du filament ni son comportement pendant le refroidissement.
Inversement, un matériau peu sensible au warping ne compensera pas systématiquement un plateau mal réglé, une surface grasse ou un courant d’air froid.
La réussite d’une grande impression en ABS dépend donc de trois éléments complémentaires :
- une machine capable de maintenir des conditions thermiques adaptées ;
- une préparation correcte du plateau et de la première couche ;
- un filament formulé pour limiter le décollement et la déformation.
L’actualité du brevet porte sur le premier élément. L’ABS ADH-PERFECT Optimus apporte une réponse au troisième.
ABS ADH-PERFECT Optimus : agir sur le comportement de la matière
L’ABS ADH-PERFECT Optimus est un filament technique optimisé pour l’impression FFF/FDM. Sa fiche produit met principalement en avant :
- une très faible tendance au warping et à la déformation après refroidissement ;
- une forte adhérence au plateau ;
- une excellente liaison entre les couches ;
- une grande résistance aux chocs ;
- une aptitude à fabriquer des objets mécaniques de grande taille et de haute précision ;
- une impression recommandée avec un plateau chauffé entre 80 et 100 °C.
Ces caractéristiques ciblent précisément les difficultés rencontrées avec les grandes pièces en ABS. filament-abs.fr
L’enjeu n’est pas simplement de conserver la pièce sur le plateau pendant les premières minutes. Il faut préserver sa géométrie pendant toute l’impression, puis au cours du refroidissement.
Les pièces pour lesquelles le faible warping change réellement le résultat
Les boîtiers et carters
Un boîtier comporte souvent une base large, plusieurs parois et des fixations réparties sur son pourtour. Si un angle se soulève, le couvercle peut ne plus s’ajuster et les vis peuvent perdre leur alignement.
Le faible warping devient alors une propriété fonctionnelle : il aide à conserver la planéité et la position relative des différents points de montage.
Les gabarits et montages d’atelier
Un gabarit de perçage, de collage ou de contrôle doit reposer correctement sur la pièce qu’il accompagne. Une base incurvée peut modifier la position d’un trou ou introduire un jeu imprévu.
Pour ces outils, une belle finition n’a guère d’intérêt si la géométrie n’est plus exploitable.
Les prototypes grandeur réelle
Une maquette d’encombrement permet de vérifier la place disponible autour d’un mécanisme, l’accès à une commande ou l’intégration d’un nouveau composant.
Une déformation apparue pendant l’impression peut fausser cette validation. L’équipe risque alors de corriger le modèle numérique alors que le véritable problème vient du comportement du matériau.
Les pièces destinées à l’assemblage
Des composants peuvent sembler corrects lorsqu’ils sont observés séparément, mais refuser de s’emboîter à cause d’une légère courbure ou d’un entraxe déplacé.
La stabilité de l’ABS ADH-PERFECT Optimus est particulièrement utile pour les pièces longues, les plaques percées, les couvercles et les éléments comportant plusieurs fixations.
Réduire le risque d’échec sur les impressions longues
Le coût d’une impression ratée ne se limite pas aux grammes de filament jetés.
Lorsqu’un angle commence à se relever après plusieurs heures, l’échec mobilise également :
- du temps machine ;
- de l’électricité ;
- du travail de préparation ;
- une plage de production ;
- du temps de contrôle ;
- un nouveau cycle complet.
Ce coût devient significatif sur une pièce volumineuse ou imprimée pendant la nuit. Un matériau générant très peu de warping améliore donc la prévisibilité de la fabrication, particulièrement dans un atelier où plusieurs commandes doivent partager la même machine.
La forte adhérence entre les couches annoncée pour l’ABS ADH-PERFECT Optimus répond à un autre risque : la délamination. Une grande pièce peut rester collée au plateau tout en se fissurant dans la hauteur si les couches se séparent. L’adhérence au plateau et la cohésion intercouche doivent donc être considérées ensemble.
Comment exploiter correctement cet ABS à faible warping
La formulation du filament simplifie le problème, mais elle ne dispense pas d’un procédé maîtrisé. Pour mettre toutes les chances de son côté, il reste recommandé de :
- nettoyer soigneusement la surface d’impression ;
- vérifier le nivellement du plateau ;
- régler précisément l’écrasement de la première couche ;
- utiliser un plateau entre 80 et 100 °C, conformément à la fiche produit ;
- limiter les courants d’air ;
- maintenir une température ambiante aussi stable que possible ;
- éviter un refroidissement brutal de la pièce ;
- contrôler les dimensions avant de lancer une série.
Les réglages définitifs doivent être adaptés à l’imprimante, à la buse et à la géométrie. Une pièce très large et plate ne réagit pas nécessairement comme un objet compact imprimé avec la même bobine.
Comme pour tout ABS, l’impression doit aussi être réalisée dans un environnement correctement ventilé, sans diriger un courant d’air froid sur la zone de fabrication.
Le matériau et la machine doivent progresser ensemble
La demande de brevet de Bambu Lab montre que les fabricants continuent à travailler sur l’homogénéité des plateaux. Cette recherche est logique : une chauffe régulière aide à maintenir des conditions cohérentes sous toute la surface d’une grande pièce.
Mais la conception du plateau ne constitue qu’une partie de la réponse. La formulation du filament détermine également la manière dont la pièce se contracte, adhère et conserve sa forme.
Associer un environnement thermique stable à un ABS spécialement conçu pour limiter le warping est donc plus pertinent que d’attendre d’un seul composant qu’il résolve tous les défauts.
Conclusion
La publication d’une nouvelle demande de brevet consacrée au plateau chauffant rappelle une réalité fondamentale de l’impression FDM : la première couche et la régularité thermique conditionnent encore largement la réussite des grandes pièces.
Pour les utilisateurs d’ABS, le matériel ne représente toutefois que la moitié de l’équation. Le choix d’un filament peu sensible au décollement permet d’agir directement sur le comportement de la matière.
Avec sa très faible tendance au warping, sa forte adhérence entre les couches et son positionnement pour les objets mécaniques de grande taille, l’ABS ADH-PERFECT Optimus répond à un besoin concret : conserver une pièce plane, cohérente et exploitable jusqu’à la fin de l’impression. Sur une fabrication de plusieurs heures, cette stabilité n’est pas seulement confortable. Elle protège le temps machine, la matière et la géométrie qui donne sa fonction à la pièce.