Imprimer avec de l’ABS Optimus ADH_Perfect : réglages, conseils et astuces
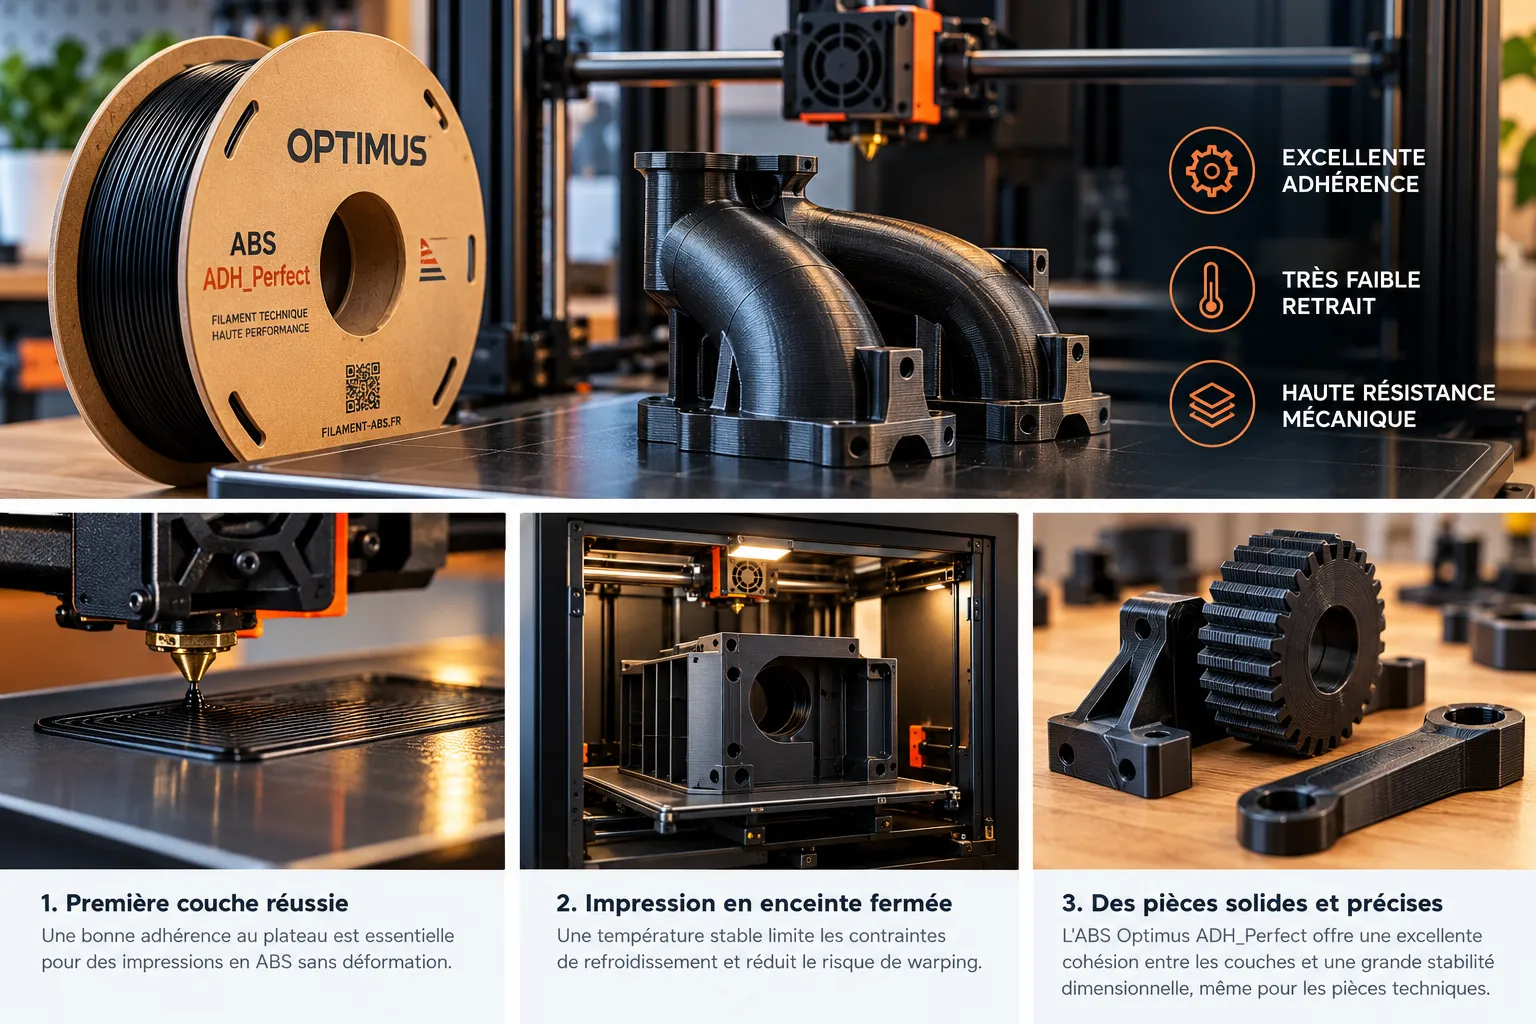
Imprimer avec de l’ABS a longtemps été synonyme de patience, de réglages minutieux et de quelques déconvenues. Warping, décollement du plateau, déformation des pièces… autant de difficultés qui ont parfois découragé les utilisateurs les plus persévérants. Mais les matériaux évoluent, et l’ABS Optimus ADH_Perfect change sensiblement la donne. Grâce à son excellente adhérence et à son très faible retrait, ce filament permet d’aborder l’impression de pièces techniques avec une sérénité nouvelle. Encore faut-il connaître quelques règles essentielles pour en tirer le meilleur parti.
Pourquoi choisir l’ABS Optimus ADH_Perfect ?
L’ABS (acrylonitrile-butadiène-styrène) est un thermoplastique très utilisé dans l’industrie. On le retrouve notamment dans les boîtiers d’appareils électroniques, les pièces automobiles et de nombreux objets techniques.
Il est apprécié pour sa résistance aux chocs, sa ténacité et sa capacité à supporter des températures supérieures à celles tolérées par de nombreux PLA ordinaires.
Son principal inconvénient réside dans le retrait thermique : lorsqu’une pièce refroidit, les contraintes internes peuvent soulever ses angles ou provoquer une séparation entre les couches.
C’est précisément pour réduire ces difficultés que l’ABS Optimus ADH_Perfect a été développé.
Un ABS conçu pour limiter le warping
Le warping désigne la déformation qui apparaît lorsqu’une pièce se rétracte et que ses angles se soulèvent du plateau d’impression.
L’ABS Optimus ADH_Perfect bénéficie d’une formulation conçue pour réduire très fortement ce phénomène.
Il offre notamment :
- Une excellente adhérence au plateau chauffant.
- Une très faible tendance au retrait et à la déformation.
- Une excellente cohésion entre les couches.
- Une bonne stabilité dimensionnelle.
- Une résistance mécanique adaptée aux pièces fonctionnelles.
- Une finition précise, même sur des pièces complexes.
Il est particulièrement intéressant pour les grandes pièces, les boîtiers, les supports techniques et les éléments destinés à être assemblés.
Autre avantage appréciable : il peut adhérer directement à une plaque de verre chauffée, sans nécessiter systématiquement de colle ou de laque.
Cela ne dispense évidemment pas de soigner la préparation du plateau, mais simplifie considérablement l’impression.
Quels réglages utiliser pour imprimer avec l’ABS Optimus ADH_Perfect ?
Contrairement à certaines idées reçues, il n’existe pas de température universelle permettant d’imprimer parfaitement tous les ABS.
Les réglages dépendent de la formulation du filament, mais également de l’imprimante, de la buse, du débit et de la géométrie des pièces.
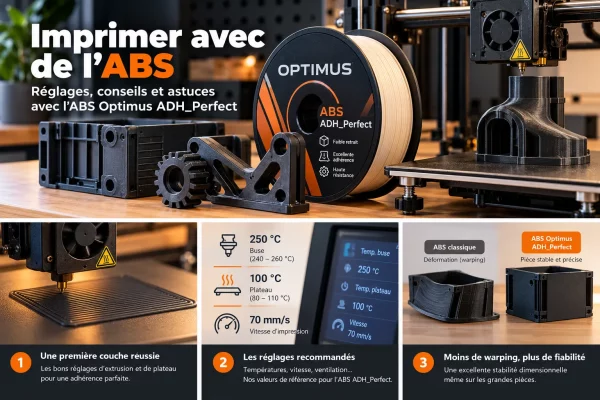
Voici les valeurs recommandées pour commencer avec l’ABS Optimus ADH_Perfect.
| Paramètre | Valeur conseillée |
|---|---|
| Température de buse | 240 à 260 °C |
| Température du plateau | 80 à 110 °C |
| Vitesse d’impression | Environ 70 mm/s |
| Ventilation de la pièce | Désactivée ou très faible au départ |
| Diamètre de buse | À partir de 0,20 mm |
| Première couche | Lente, régulière et bien calibrée |
| Enceinte fermée | Recommandée, surtout pour les grandes pièces |
Ces valeurs constituent des points de départ. Elles doivent être ajustées selon l’imprimante et les résultats obtenus.
1. Trouver la bonne température d’extrusion
La température de buse influence directement l’écoulement du filament et la cohésion entre les couches.
Pour l’ABS Optimus ADH_Perfect, nous recommandons de commencer autour de 250 °C, puis d’ajuster si nécessaire.
Une température insuffisante peut entraîner une mauvaise fusion entre les couches, une extrusion irrégulière ou une résistance mécanique réduite.
À l’inverse, une température excessive peut provoquer des fils indésirables, des détails moins nets ou une dégradation du matériau.
Sur une imprimante rapide, une température légèrement supérieure peut être nécessaire pour maintenir un débit régulier.
Le meilleur réglage est celui qui permet d’obtenir simultanément une extrusion homogène, une bonne cohésion des couches et une finition satisfaisante.
2. Régler correctement le plateau chauffant
Le plateau chauffant joue un rôle essentiel dans la réussite d’une impression ABS.
Avec l’ABS Optimus ADH_Perfect, une température comprise entre 80 et 110 °C est recommandée.
Une bonne valeur de départ se situe autour de 95 à 100 °C.
Le plateau doit être propre, correctement réglé et suffisamment chaud dès le début de l’impression.
L’ABS ADH_Perfect présente une excellente adhérence sur une plaque de verre chauffée. L’emploi d’un adhésif peut donc être inutile dans cette configuration.
Sur d’autres surfaces, notamment certaines plaques PEI, il faut respecter les recommandations du fabricant de l’imprimante. Une couche intermédiaire adaptée peut parfois être utile pour faciliter le décollage et éviter une adhérence excessive.
Astuce : attendez que le plateau refroidisse avant de retirer la pièce. Vous réduirez les risques d’endommager sa surface et faciliterez généralement son retrait.
3. Soigner la première couche
Même avec un filament possédant une excellente adhérence, une première couche mal réglée peut compromettre l’impression.
Vérifiez particulièrement :
- Le nivellement et la planéité du plateau.
- La propreté de la surface d’impression.
- La hauteur initiale de la buse.
- La régularité de l’extrusion.
- La vitesse de déplacement pendant la première couche.
La matière doit être légèrement écrasée contre le plateau, sans être excessivement comprimée.
Une buse trop haute provoquera une adhérence insuffisante. Une buse trop basse risque de perturber le débit et de dégrader la finition de la première couche.
Pour une pièce volumineuse, une première couche imprimée lentement est souvent préférable à une recherche de vitesse maximale.
Faut-il une imprimante 3D fermée pour imprimer de l’ABS ?
Une enceinte fermée constitue un avantage important pour l’impression de l’ABS.
Elle permet de limiter les courants d’air et de maintenir une température plus stable autour de la pièce.
Cette stabilité réduit les différences de refroidissement entre les différentes parties de l’objet.
Grâce à son très faible retrait, l’ABS Optimus ADH_Perfect est moins exigeant que de nombreux ABS classiques sur ce point.
Il peut donc faciliter l’impression sur des machines qui rencontreraient davantage de difficultés avec un ABS traditionnel.
Pour les grandes pièces, les impressions longues et les applications demandant une excellente précision dimensionnelle, une enceinte fermée reste néanmoins recommandée.
Attention à la ventilation de l’espace de travail
L’ABS peut émettre des particules ultrafines et des composés organiques volatils pendant son extrusion.
Le fait que l’ABS Optimus ADH_Perfect dégage relativement peu d’odeur ne signifie pas que les émissions sont absentes.
Il convient donc de prévoir une ventilation ou une extraction adaptée, idéalement avec une enceinte conçue pour maîtriser ces émissions.
Évitez de placer une imprimante ABS en fonctionnement prolongé dans une pièce de vie mal ventilée.
Quelle vitesse d’impression choisir ?
Les imprimantes 3D modernes atteignent des vitesses impressionnantes. Pourtant, imprimer le plus vite possible n’est pas toujours synonyme de meilleure qualité.
Pour l’ABS Optimus ADH_Perfect, une vitesse d’environ 70 mm/s constitue une bonne référence initiale.
Sur les machines récentes, cette valeur peut être adaptée selon les performances du système d’extrusion et le débit volumique disponible.
Pour obtenir une excellente finition, il peut être judicieux de ralentir les parois externes, tout en conservant une vitesse plus élevée pour le remplissage.
Les petites pièces détaillées nécessitent parfois des vitesses inférieures, afin de préserver la précision des contours.
Le bon compromis dépend du résultat recherché : esthétique, précision dimensionnelle, résistance mécanique ou productivité.
Comment régler la ventilation avec l’ABS ADH_Perfect ?
Contrairement au PLA, l’ABS ne nécessite généralement pas un refroidissement important de la pièce.
Une ventilation excessive favorise les différences de température et peut réduire la cohésion entre les couches.
Nous conseillons donc de commencer avec le ventilateur de refroidissement de la pièce désactivé, puis de l’augmenter légèrement si certaines zones en ont besoin.
Les petits détails, les surplombs et les ponts peuvent effectivement nécessiter un refroidissement ponctuel.
Il faut distinguer ce ventilateur de celui qui refroidit le dissipateur thermique de la tête d’impression : ce dernier doit continuer à fonctionner normalement.
Sur les imprimantes modernes, les réglages automatiques de ventilation peuvent être adaptés dans le logiciel de tranchage.
Comment éviter la délamination entre les couches ?
La délamination correspond à une mauvaise adhérence entre deux couches successives.
Elle peut rendre une pièce fragile et provoquer des fissures, notamment lorsqu’elle subit des efforts mécaniques.
L’ABS Optimus ADH_Perfect a été formulé pour favoriser une excellente cohésion entre les couches.
Pour exploiter pleinement cette propriété, veillez néanmoins à conserver une température d’extrusion suffisante, une ventilation modérée et un débit correctement calibré.
Une enceinte fermée est également utile pour les pièces volumineuses.
N’oubliez pas que la résistance d’une pièce imprimée en FDM dépend aussi de son orientation. Une sollicitation exercée perpendiculairement aux couches n’a pas les mêmes conséquences qu’une sollicitation dans leur plan.
Pour une pièce mécanique, le choix de l’orientation d’impression doit donc faire partie intégrante de sa conception.
Imprimer de grandes pièces en ABS sans déformation
Les grandes impressions constituent traditionnellement l’un des exercices les plus difficiles avec l’ABS.
Plus une pièce est grande, plus les contraintes liées au refroidissement peuvent devenir importantes.
L’ABS Optimus ADH_Perfect présente ici un avantage majeur : son très faible retrait permet de limiter considérablement les déformations habituelles.
Cela le rend particulièrement intéressant pour fabriquer :
- Des boîtiers techniques de grandes dimensions.
- Des capots et des carters de protection.
- Des supports mécaniques.
- Des prototypes fonctionnels.
- Des pièces nécessitant une bonne planéité.
- Des éléments destinés à être assemblés avec précision.
Pour autant, quelques précautions restent pertinentes.
Évitez les courants d’air, assurez-vous que le plateau est uniformément chauffé et prévoyez une orientation d’impression appropriée.
Selon la géométrie, une bordure d’adhérence (brim) peut également constituer une sécurité supplémentaire.
ABS ADH_Perfect et ABS classique : quelles différences ?
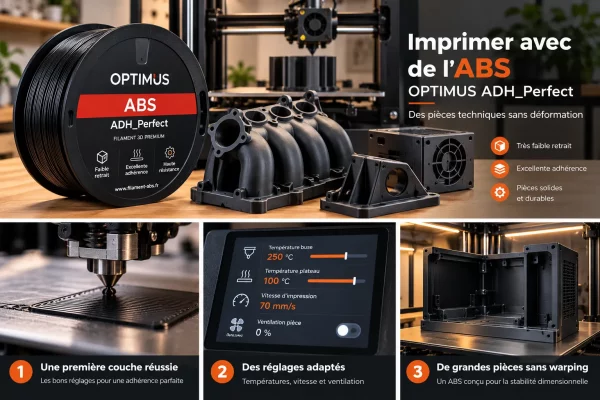
Un ABS classique peut produire d’excellentes pièces, à condition de maîtriser rigoureusement les températures, l’adhérence au plateau et le refroidissement.
L’ABS Optimus ADH_Perfect cherche à réduire les contraintes d’impression les plus pénalisantes, sans renoncer aux qualités recherchées dans un ABS technique.
| Caractéristique | ABS classique | ABS Optimus ADH_Perfect |
|---|---|---|
| Retrait au refroidissement | Souvent marqué | Très fortement réduit |
| Risque de warping | Relativement élevé | Très faible avec des réglages adaptés |
| Adhérence entre les couches | Sensible aux réglages | Optimisée par la formulation |
| Impression de grandes pièces | Souvent délicate | Nettement facilitée |
| Précision dimensionnelle | Sensible aux déformations | Meilleure stabilité recherchée |
| Adhérence sur verre chauffé | Variable | Excellente |
Les performances exactes dépendent naturellement de l’imprimante, des réglages et de la géométrie de la pièce.
Questions fréquentes sur l’impression avec l’ABS
Quelle température de buse pour l’ABS Optimus ADH_Perfect ?
La plage conseillée est de 240 à 260 °C. Une température de 250 °C constitue un bon point de départ, à ajuster en fonction de votre imprimante, de la vitesse et de la qualité obtenue.
Quelle température de plateau pour imprimer de l’ABS ?
Avec l’ABS Optimus ADH_Perfect, la plage recommandée est de 80 à 110 °C. Un réglage autour de 95 à 100 °C convient comme point de départ pour de nombreuses configurations.
Peut-on imprimer l’ABS ADH_Perfect sans colle ?
Oui, ce filament a notamment été développé pour adhérer directement sur une plaque de verre chauffée sans adhésif. Le comportement peut différer sur d’autres surfaces d’impression.
Peut-on imprimer de l’ABS avec une imprimante ouverte ?
C’est possible dans certaines conditions, notamment avec un ABS à très faible retrait comme l’ADH_Perfect. Toutefois, une enceinte fermée est préférable pour les grandes pièces et les impressions exigeantes.
L’ABS ADH_Perfect convient-il aux pièces mécaniques ?
Oui, sa formulation et ses propriétés mécaniques le destinent notamment à la fabrication de pièces fonctionnelles. Le dimensionnement, l’orientation des couches et les contraintes réelles d’utilisation doivent néanmoins être pris en compte.
Pourquoi mes pièces ABS se décollent-elles du plateau ?
Les causes possibles comprennent une première couche mal réglée, une surface sale, une température insuffisante, des courants d’air ou un matériau présentant un retrait important. L’utilisation d’un ABS à faible retrait comme l’ADH_Perfect permet de réduire fortement certains de ces risques.
Conclusion : imprimer avec de l’ABS n’a plus besoin d’être compliqué
L’ABS reste un matériau de choix pour les pièces fonctionnelles, les prototypes techniques et de nombreuses applications mécaniques.
Mais les difficultés associées à son impression ne sont pas une fatalité.
Avec une formulation moderne comme celle de l’ABS Optimus ADH_Perfect, il devient beaucoup plus facile de maîtriser les déformations, d’obtenir une bonne adhérence au plateau et de produire des pièces précises.
Une température de buse correctement ajustée, un plateau chauffant bien préparé, une ventilation modérée et une première couche soignée constituent les bases d’une impression réussie.
Chez Filament-ABS, nous privilégions depuis 2012 des filaments capables de répondre aux exigences des utilisateurs, qu’ils soient passionnés ou professionnels.
L’ABS Optimus ADH_Perfect illustre cette philosophie : conserver les qualités d’un ABS technique tout en simplifiant considérablement son utilisation.
Découvrez l’ABS Optimus ADH_Perfect dans notre boutique et donnez à vos projets les moyens de prendre forme, sans les déformations habituelles de l’ABS classique.