Le filament PLA High Speed face à une nouvelle génération d’imprimantes
Le filament PLA High Speed répond à une évolution désormais très visible du marché : les imprimantes de bureau ne cherchent plus seulement à déplacer leur tête plus vite. Elles tentent également de réduire toutes les opérations qui interrompent réellement le dépôt de matière.
Le 15 octobre 2026, VoxelMatters a annoncé l’ouverture des précommandes américaines de la Creality K3, une imprimante multicolore équipée du système KliTek à quatre buses interchangeables.
Au lieu de charger et décharger plusieurs filaments dans une même buse, la machine conserve quatre circuits indépendants. Elle change d’ensemble d’extrusion en cinq secondes environ, tandis que Creality indique avoir mesuré des changements complets de couleur ou de matière en moins de quinze secondes. The heart of additive manufacturing
Cette architecture poursuit deux objectifs :
- réduire les temps d’attente entre deux couleurs ;
- limiter les purges de filament nécessaires pour nettoyer une buse unique.
Creality annonce une réduction du temps total d’impression pouvant atteindre 80 % et une diminution des déchets pouvant atteindre 85 % par rapport aux méthodes multicolores conventionnelles à buse unique. Il s’agit de résultats internes dépendant nécessairement du modèle imprimé, du nombre de changements et des paramètres employés. The heart of additive manufacturing
Quatre buses pour éviter les purges interminables
Sur une imprimante multicolore classique utilisant une seule buse, chaque changement demande plusieurs opérations :
- retirer le filament employé ;
- charger la couleur suivante ;
- faire avancer suffisamment de matière pour éliminer la couleur précédente ;
- déposer la purge dans une tour ou un bac ;
- reprendre l’impression.
Répétée plusieurs centaines de fois, cette séquence peut représenter une part considérable de la durée totale. Une petite figurine multicolore peut ainsi immobiliser la machine beaucoup plus longtemps que ne le laisserait penser son volume.
Le système KliTek de Creality déplace une buse complète au lieu de remplacer le filament à l’intérieur d’un circuit unique. Chaque couleur reste donc prête à imprimer.
La présentation officielle de KliTek indique que le système évite les purges de filament, à l’exception d’une petite tour d’amorçage. Dans le test présenté par le fabricant, la consommation descendrait de 278 à 39 grammes. Cette valeur illustre un cas particulier et ne doit pas être considérée comme une économie garantie pour tous les objets. creality.com
Une vitesse annoncée de 500 mm/s
La Creality K3 possède un volume d’impression de 260 × 260 × 260 mm et annonce :
- une vitesse pouvant atteindre 500 mm/s ;
- une accélération de 20 000 mm/s² ;
- une tête chauffant jusqu’à 300 °C ;
- un plateau pouvant atteindre 100 °C ;
- 37 capteurs, dont 12 consacrés au positionnement et au verrouillage des buses.
Elle permet également d’associer plusieurs diamètres de buse au sein d’une même impression. Une buse de 0,4 mm peut, par exemple, produire les surfaces détaillées tandis qu’une ouverture de 0,8 mm dépose plus rapidement le remplissage. Creality estime que cette combinaison peut améliorer l’efficacité de 30 % dans les situations qui s’y prêtent. The heart of additive manufacturing
La vitesse de déplacement ne constitue toutefois qu’une partie du problème. Pour déposer une ligne large et épaisse à 500 mm/s, la tête doit faire fondre une quantité importante de matière chaque seconde.
Une imprimante peut donc être mécaniquement capable d’atteindre 500 mm/s sans pouvoir conserver cette vitesse avec n’importe quel filament.
Pourquoi un PLA ordinaire peut limiter une imprimante rapide
Lorsqu’une machine accélère, le filament reste moins longtemps dans la zone chaude de la buse. Il doit pourtant atteindre une viscosité suffisamment faible pour être extrudé de façon régulière.
Si la matière ne fond pas assez rapidement, plusieurs défauts peuvent apparaître :
- sous-extrusion ;
- lignes incomplètes ;
- parois irrégulières ;
- trous entre les trajectoires ;
- mauvaise adhérence entre les couches ;
- détails insuffisamment remplis ;
- diminution de la résistance de la pièce ;
- surface plus terne ou d’aspect hétérogène.
Augmenter fortement la température peut parfois améliorer le débit, mais cette solution a ses limites. Une température excessive favorise les fils, les bavures, l’affaissement des surplombs et la perte de précision.
Un filament développé pour l’impression rapide cherche précisément à offrir un écoulement plus favorable à haute cadence, sans obliger l’utilisateur à pousser les réglages au-delà d’une plage raisonnable.
PLA High Speed Sakata3D : une vitesse annoncée jusqu’à 450 mm/s
Le filament PLA High Speed de Sakata3D est annoncé pour une vitesse d’impression pouvant atteindre 450 mm/s.
Cette valeur se rapproche des capacités des imprimantes rapides actuelles, dont la Creality K3 constitue un nouvel exemple. Cela ne signifie pas que les deux produits ont été testés ensemble ni que Creality recommande ce filament. Le rapprochement repose sur leurs caractéristiques annoncées respectives.
Le PLA High Speed présente plusieurs propriétés particulièrement utiles lorsque la cadence augmente :
- une formulation destinée à l’impression rapide ;
- une excellente stabilité dimensionnelle ;
- une finition lisse ;
- des couches annoncées comme peu perceptibles ;
- une bonne adhérence entre les couches ;
- une faible tendance à la déformation ;
- une impression accessible sur de nombreuses machines FDM.
Sa plage de température d’extrusion indiquée se situe entre 200 et 255 °C, avec un plateau chauffant à partir de 45 °C. Le réglage précis doit dépendre de la machine, de la buse, de la largeur d’extrusion et du débit demandé.
Le multicolore rend la régularité du filament encore plus importante
Une impression composée d’une seule matière peut parfois tolérer une petite variation de débit. Sur un objet multicolore, chaque changement de buse doit reprendre proprement l’extrusion.
Une matière irrégulière peut provoquer :
- un démarrage incomplet après le changement de couleur ;
- une petite zone manquante sur la première trajectoire ;
- une différence d’aspect entre deux surfaces ;
- une mauvaise jonction entre des zones imprimées par des buses différentes ;
- une accumulation de défauts après de nombreux changements.
Lorsque quatre couleurs participent à la même couche, la régularité devient presque aussi importante que la vitesse maximale. Le gain obtenu en changeant rapidement de buse disparaît si l’impression doit être ralentie ou relancée à cause d’une extrusion instable.
La stabilité dimensionnelle du PLA High Speed intéresse également les objets multicolores comportant des contours imbriqués. Les différentes zones doivent se rejoindre correctement, sans laisser d’espace ni se chevaucher de manière excessive.
Plusieurs diamètres de buse dans une seule impression
La possibilité annoncée d’associer des buses de 0,2, 0,4, 0,6 et 0,8 mm ouvre un usage intéressant : ne plus imposer le même compromis à toute la pièce.
Une petite buse peut être réservée :
- aux inscriptions en relief ;
- aux contours fins ;
- aux détails décoratifs ;
- aux petits éléments colorés ;
- aux surfaces extérieures exigeantes.
Une buse plus large peut prendre en charge :
- le remplissage ;
- les grandes parois internes ;
- les socles ;
- les zones peu visibles ;
- les parties pour lesquelles la cadence prime sur la finesse.
Le filament doit alors fonctionner dans des conditions très différentes. Une buse de 0,8 mm exige un débit volumétrique nettement plus élevé qu’une buse de 0,4 mm utilisée à la même vitesse linéaire.
La formulation High Speed prend ici tout son sens : elle évite que le matériau devienne immédiatement le maillon faible lorsque l’imprimante cherche à déposer davantage de matière.
La vitesse maximale n’est pas la vitesse réelle
La mention « jusqu’à 450 mm/s » ne signifie pas que toutes les pièces seront imprimées à cette allure.
La vitesse réellement atteinte dépend notamment :
- des accélérations de l’imprimante ;
- du débit maximal de la tête ;
- du diamètre de la buse ;
- de la largeur de ligne ;
- de la hauteur de couche ;
- du refroidissement ;
- de la température d’extrusion ;
- de la taille du modèle ;
- du nombre de changements de couleur ;
- des ponts et des surplombs ;
- des réglages appliqués aux parois extérieures.
Sur une petite pièce, la tête peut devoir freiner avant même d’avoir atteint la vitesse demandée. Les surfaces visibles sont également souvent imprimées plus lentement afin de préserver leur qualité.
Une machine rapide et un filament High Speed ne rendent donc pas tous les déplacements instantanés. Ils repoussent les limites qui obligeraient autrement le trancheur à ralentir les trajectoires longues et fortement consommatrices de matière.
Une promotion qui rend le PLA High Speed plus accessible
Le filament PLA High Speed Sakata3D bénéficie actuellement d’une promotion importante. La bobine est affichée à 16,90 euros au lieu de 24,40 euros, dans les couleurs disponibles et sous réserve de l’état du stock constaté au moment de la commande.
Cette réduction renforce son intérêt pour les utilisateurs qui souhaitent tester les capacités rapides de leur machine sans réserver un filament coûteux à quelques impressions exceptionnelles.
Elle permet notamment de :
- créer plusieurs profils de vitesse ;
- comparer différentes températures ;
- mesurer le débit maximal réellement supporté ;
- tester plusieurs diamètres de buse ;
- produire des prototypes rapides ;
- alimenter plusieurs canaux d’un système multicolore ;
- constituer un stock destiné aux impressions répétées.
Le prix reste néanmoins secondaire si les paramètres sont mal calibrés. Avant une grande série, mieux vaut imprimer une tour de température, contrôler le débit et tester une pièce représentative.
Quelles applications profitent réellement du PLA High Speed ?
Ce filament devient particulièrement intéressant lorsque la durée influence directement l’organisation de l’atelier :
- prototypes destinés à vérifier rapidement une géométrie ;
- figurines et objets multicolores ;
- maquettes d’architecture ;
- lots de petites pièces ;
- accessoires personnalisés ;
- produits promotionnels ;
- boîtiers de démonstration ;
- pièces décoratives de grande taille ;
- préséries destinées à valider un produit ;
- productions réalisées sur plusieurs imprimantes.
Dans ces situations, gagner quelques minutes sur une seule pièce paraît modeste. Répétée sur plusieurs dizaines de modèles, l’économie devient beaucoup plus sensible.
Un bureau d’études peut également obtenir une nouvelle version le jour même, tandis qu’un atelier commercial peut augmenter sa capacité sans ajouter immédiatement une imprimante.
Le PLA High Speed conserve les limites du PLA
La rapidité ne transforme pas le PLA en matériau universel.
Il reste nécessaire d’évaluer un autre matériau pour les pièces :
- exposées durablement à une température élevée ;
- installées en plein soleil ;
- utilisées à l’extérieur pendant de longues périodes ;
- soumises à des chocs ou à des contraintes mécaniques critiques ;
- destinées à la sécurité d’une personne ;
- placées dans un environnement automobile chaud ;
- nécessitant une certification particulière.
Le PLA High Speed convient surtout aux prototypes, objets décoratifs, maquettes et pièces fonctionnelles employées dans des conditions compatibles avec le PLA.
Conclusion
La Creality K3 montre que l’impression multicolore cherche désormais à éliminer deux freins simultanément : les déplacements trop lents et les changements de filament interminables.
Son système à quatre buses peut réduire les purges et sélectionner différents diamètres au cours d’une même fabrication. Sa vitesse annoncée de 500 mm/s augmente toutefois les exigences imposées au matériau : le filament doit fondre rapidement, s’écouler régulièrement et conserver une bonne stabilité dimensionnelle.
Avec une vitesse annoncée jusqu’à 450 mm/s, une finition lisse, une bonne adhérence entre les couches et une faible tendance à la déformation, le PLA High Speed Sakata3D répond précisément à ce nouvel environnement technique.
Sa promotion actuelle à 16,90 euros rend l’essai d’autant plus intéressant. L’objectif n’est pas d’imprimer chaque détail à la vitesse maximale, mais de disposer d’un filament qui ne contraint pas inutilement une machine conçue pour accélérer.
L’outillage industriel imprimé en 3D passe à la production
L’outillage industriel imprimé en 3D permet aux usines de fabriquer leurs propres gabarits, montages, supports et équipements adaptés à chaque poste de travail. Une actualité publiée le 13 octobre 2026 montre jusqu’où cette démarche peut aller.
Le fabricant de systèmes de gestion de câbles HellermannTyton utilise une imprimante FDM Stratasys Fortus 450 pour produire des outils montés à l’extrémité de bras robotisés. Ces équipements assurent notamment la manipulation de pièces pendant la fabrication de colliers de serrage et de fixations spécifiques.
D’après les données communiquées par l’entreprise et rapportées par TCT Magazine, 38 outils différents ont été fabriqués. Ensemble, ils auraient accompli plusieurs dizaines de millions de cycles et participé à la production de milliards de pièces. tctmagazine.com
Cette publication constitue une mise à jour d’un projet engagé depuis plusieurs années, et non l’annonce d’une installation entièrement nouvelle. Elle est néanmoins intéressante, car elle permet d’évaluer la fabrication additive après une utilisation prolongée en environnement industriel.
Des coûts réduits jusqu’à 75 %
HellermannTyton avait auparavant recours à des méthodes de fabrication traditionnelles et à des fournisseurs extérieurs. Chaque modification exigeait donc une nouvelle commande et plusieurs semaines d’attente.
L’intégration de la fabrication additive dans l’usine aurait permis d’obtenir :
- une réduction du poids des outils pouvant atteindre 50 % ;
- une diminution des délais pouvant également atteindre 50 % ;
- des économies pouvant atteindre 75 % ;
- des modifications réalisées en quelques jours plutôt qu’en plusieurs semaines ;
- des opérations de maintenance ramenées de deux ou trois heures à moins d’une heure dans certains cas.
Le retour d’expérience publié par SYS Systems indique également que certains outils peuvent être conçus, imprimés et installés pendant la nuit. tctmagazine.com
La réduction du poids présente un autre intérêt. Une masse plus faible à l’extrémité d’un robot limite la charge déplacée à chaque cycle. Elle peut faciliter les accélérations, réduire les contraintes imposées au bras et contribuer à raccourcir les temps de production.
Pourquoi fabriquer les outillages directement dans l’atelier ?
Un outillage industriel est rarement produit en grande série. Il correspond généralement à une machine, une pièce ou une opération précise.
La fabrication additive devient particulièrement pertinente pour créer :
- des gabarits de perçage ;
- des montages de positionnement ;
- des supports de capteurs ;
- des guides d’assemblage ;
- des protections de machines ;
- des organiseurs d’outils ;
- des mors adaptés à une géométrie particulière ;
- des prototypes de préhenseurs ;
- des calibres de contrôle non certifiés ;
- des pièces provisoires destinées à valider un poste.
Lorsque l’outillage est fabriqué dans l’entreprise, une modification du produit n’impose plus nécessairement de relancer tout un processus de sous-traitance. Le fichier peut être corrigé, réimprimé puis testé directement sur le poste.
Cette rapidité encourage également les petites améliorations. Un technicien peut déplacer une poignée, modifier un passage de câble ou ajouter un repère sans attendre qu’un besoin suffisamment important justifie une nouvelle commande extérieure.
Le warping de l’ABS peut compromettre un outillage
L’ABS est apprécié pour la fabrication de pièces techniques, mais son impression présente une difficulté bien connue : la matière se contracte en refroidissant.
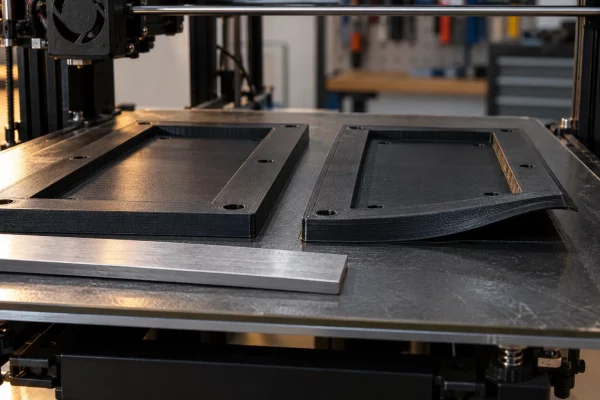
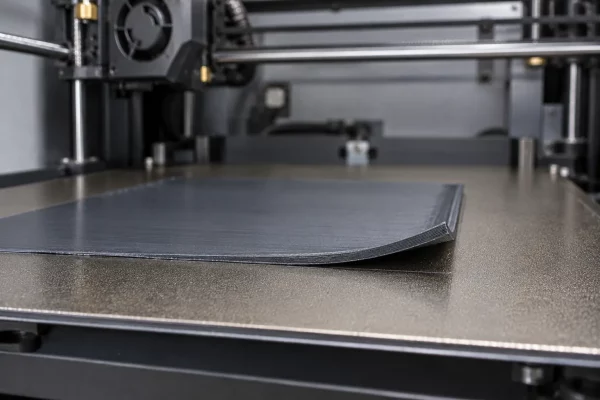
Lorsque ce retrait n’est pas uniforme, les coins de la pièce peuvent se soulever. Une base initialement plane devient légèrement incurvée et les dimensions s’éloignent du modèle numérique. Ce phénomène, appelé warping, devient particulièrement problématique avec les objets longs, larges ou comportant une surface importante en contact avec le plateau.
Sur un outillage industriel, quelques millimètres de déformation peuvent suffire à produire des conséquences très concrètes :
- un gabarit ne repose plus correctement sur la pièce ;
- les trous de fixation ne sont plus alignés ;
- un support incline légèrement un capteur ;
- un montage impose une mauvaise position au composant ;
- deux parties imprimées ne s’assemblent plus ;
- une base instable fausse une opération de contrôle.
Une pièce peut donc paraître réussie tout en étant impropre à sa fonction. Dans l’atelier, la géométrie compte généralement davantage que la beauté de la dernière couche.
ABS ADH-PERFECT Optimus : limiter la déformation des grandes pièces
L’ABS ADH-PERFECT Optimus a été spécialement formulé pour réduire les difficultés habituellement rencontrées avec l’ABS.
Sa fiche produit met notamment en avant :
- une très faible tendance au décollement et à la déformation ;
- une excellente adhérence entre les couches ;
- une forte adhérence sur une plaque de verre chauffée ;
- une bonne aptitude à l’impression de grandes pièces ;
- une finesse d’impression adaptée aux objets de précision ;
- une grande résistance aux chocs ;
- une faible odeur à l’extrusion.
Ces caractéristiques sont particulièrement pertinentes pour les gabarits et montages comportant une large base. En limitant le warping, le matériau aide à conserver la planéité et la position des différents points de fixation.
L’adhérence entre les couches compte également. Un outillage comporte souvent des poignées, des parois verticales, des nervures ou des zones soumises à des efforts transversaux. Une mauvaise cohésion peut provoquer une rupture suivant les lignes d’impression, même lorsque la forme extérieure paraît correcte.
La fiche technique de l’ABS ADH-PERFECT Optimus recommande une extrusion entre 240 et 260 °C, un plateau chauffant entre 80 et 110 °C et une vitesse indicative de 70 mm/s. Ces valeurs doivent être adaptées à la machine et à la géométrie de la pièce.
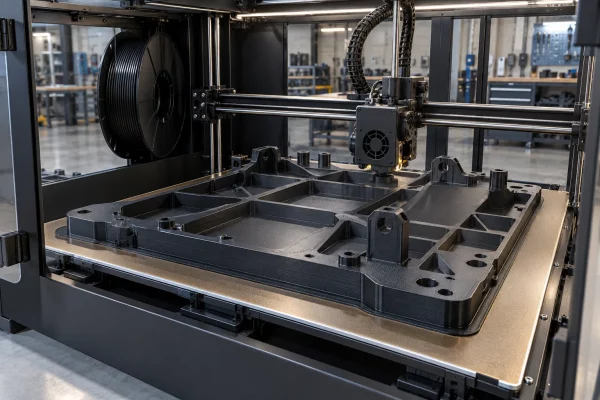
Prototyper l’outil avant de choisir son matériau définitif
HellermannTyton utilise du nylon 12 chargé en fibres de carbone pour ses outils robotiques. L’ABS ADH-PERFECT n’est donc pas le matériau employé dans ce cas industriel et ne doit pas être présenté comme son équivalent.
L’enseignement utile se situe ailleurs : avant de lancer un outil soumis à plusieurs millions de cycles, il faut concevoir sa géométrie, vérifier son encombrement et le tester dans son environnement réel.
L’ABS ADH-PERFECT peut alors servir à fabriquer :
- un prototype grandeur réelle de préhenseur ;
- un montage destiné à vérifier les accès ;
- une base permettant de valider les fixations ;
- une maquette fonctionnelle d’un outil robotisé ;
- plusieurs variantes destinées à comparer différentes géométries ;
- un gabarit employé pour une opération manuelle modérément sollicitée.
Sa faible tendance au warping devient précieuse pendant cette phase. Le prototype doit reproduire la forme conçue afin que le test révèle un véritable problème de conception, et non une déformation provoquée par l’impression.
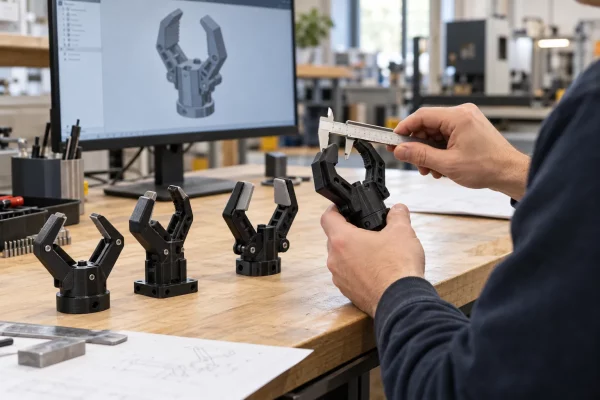
Des itérations plus rapides et moins coûteuses
Imaginons un préhenseur devant saisir une pièce moulée. La première version permet de contrôler l’écartement des mors. La deuxième modifie les surfaces de contact. La troisième déplace les fixations pour éviter une collision avec le robot.
Avec une fabrication extérieure, chaque itération peut entraîner un devis, une validation et un nouveau délai. Avec une imprimante installée dans l’atelier, les versions peuvent être fabriquées les unes après les autres.
Le coût d’une impression ratée ne se limite toutefois pas à la matière consommée. Il inclut également :
- l’immobilisation de l’imprimante ;
- le temps consacré à la préparation ;
- le retard pris dans les essais ;
- le travail nécessaire pour retirer et relancer la pièce ;
- l’incertitude introduite dans les mesures.
Un ABS qui limite le décollement rend les délais plus prévisibles. Cet avantage devient particulièrement important lorsqu’une grande pièce doit s’imprimer pendant plusieurs heures : découvrir au petit matin qu’un angle a quitté le plateau n’est pas exactement la forme d’automatisation recherchée.
Quand utiliser directement l’ABS ADH-PERFECT pour un outillage ?
Le matériau peut convenir à des applications définitives lorsque les contraintes restent compatibles avec les propriétés de la pièce imprimée et qu’un essai réel a validé son comportement.
Il pourra notamment être envisagé pour :
- des supports statiques ;
- des guides d’assemblage ;
- des gabarits utilisés manuellement ;
- des protections et carters ;
- des organiseurs adaptés à un poste ;
- des poignées ou commandes non critiques ;
- des montages de présentation ;
- des aides au positionnement faiblement chargées ;
- des pièces de maintenance provisoires.
Le choix doit prendre en compte la température d’utilisation, la charge, les chocs, la fréquence des manipulations et l’orientation des couches. Une pièce imprimée à plat ne résiste pas nécessairement de la même manière qu’une pièce imprimée verticalement.
Les précautions restent indispensables avec l’ABS
Une formulation limitant le warping ne dispense pas de maîtriser le procédé.
Pour obtenir un résultat reproductible, il reste nécessaire de :
- nettoyer et régler correctement le plateau ;
- calibrer la première couche ;
- éviter les courants d’air ;
- stabiliser la température autour de la pièce ;
- ajuster la température d’extrusion à l’imprimante ;
- contrôler les dimensions après refroidissement ;
- ventiler correctement le local ;
- tester l’outillage dans ses conditions réelles d’utilisation.
La fiche technique recommande un espace de travail disposant d’une extraction d’air ou d’une protection appropriée. Elle préconise également des équipements de protection lors du ponçage ou du fraisage, les poussières pouvant irriter la peau, les yeux et les voies respiratoires.
Un outil imprimé doit être validé avant sa mise en service
La réussite de HellermannTyton repose notamment sur des essais en conditions réelles. L’entreprise devait vérifier que les outils supporteraient leur charge et la répétition des cycles avant de généraliser la méthode.
La même prudence s’impose avec tout outillage imprimé. Une pièce ne doit pas être placée directement sur une machine lorsqu’une rupture pourrait :
- blesser un opérateur ;
- libérer une charge ;
- endommager un robot ;
- provoquer une collision ;
- fausser un contrôle de sécurité ;
- interrompre une ligne de production.
Les propriétés du filament ne suffisent pas à qualifier l’objet. La géométrie, le taux de remplissage, le nombre de parois, l’orientation des couches et les conditions d’impression influencent également sa résistance.
Pour un outil fortement chargé ou soumis à des millions de cycles, un matériau renforcé et une procédure de qualification pourront être nécessaires. Pour un prototype, un gabarit manuel ou un montage non critique, l’ABS ADH-PERFECT offre en revanche une solution beaucoup plus accessible.
Conclusion
Le bilan publié en octobre 2026 par HellermannTyton montre que l’outillage industriel imprimé en 3D peut produire des gains durables : 38 outils en service, plusieurs dizaines de millions de cycles et des réductions annoncées pouvant atteindre 75 % sur les coûts.
Toutes les entreprises n’ont cependant pas besoin de commencer par un préhenseur robotisé chargé en fibres de carbone. La première étape consiste souvent à imprimer un prototype, un gabarit ou un montage adapté à un besoin très précis.
Dans ces applications, le warping de l’ABS constitue un obstacle majeur, surtout lorsque la pièce est grande et doit conserver une base parfaitement plane. Grâce à sa très faible tendance à la déformation, à son adhérence entre les couches et à son aptitude aux objets mécaniques de grande taille, l’ABS ADH-PERFECT Optimus répond directement à cette difficulté.
L’impression 3D ne rend pas automatiquement un outil apte à la production. Elle permet en revanche de le concevoir, de le corriger et de le tester beaucoup plus rapidement. Et dans une usine, quelques jours gagnés sur un outil peuvent valoir bien davantage que le plastique employé pour le fabriquer.
Les pièces personnalisées imprimées en 3D deviennent une fonction du produit
Les pièces personnalisées imprimées en 3D ne sont plus seulement imaginées après l’achat par quelques utilisateurs particulièrement inventifs. Elles sont désormais intégrées, dès la conception, à certains produits commercialisés.
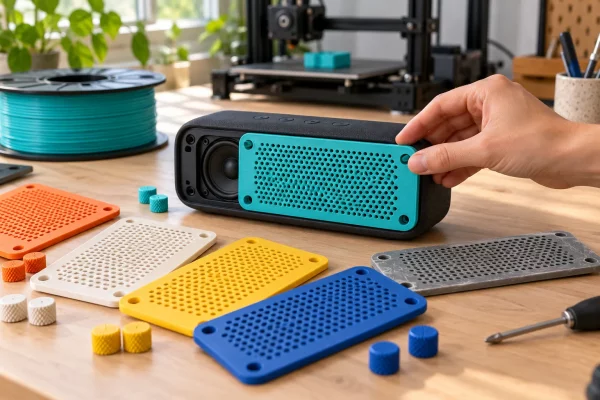
Le 13 octobre 2026, VoxelMatters a présenté les nouvelles enceintes portables Speaker S et Speaker M de CMF. Leur façade, leur bouton de volume et certaines commandes peuvent être démontés puis remplacés par des variantes imprimées en 3D. The heart of additive manufacturing
Le fabricant ne s’est pas contenté de déclarer que ses produits étaient personnalisables. Il a publié les fichiers STL nécessaires sur la communauté officielle de Nothing.
Plusieurs modèles sont proposés :
- des façades d’origine ;
- des panneaux pleins ou ajourés ;
- des variantes présentant différents reliefs ;
- des boutons de volume ;
- un bouton d’alimentation ;
- des versions destinées aux deux tailles d’enceintes.
Les utilisateurs peuvent imprimer les composants tels quels ou modifier les fichiers pour ajouter une texture, des initiales ou une géométrie entièrement personnelle.
CMF recommande explicitement le PLA pour commencer
Dans ses instructions officielles d’impression, CMF présente le PLA comme un matériau facile à imprimer et adapté à une première réalisation. Le fabricant conseille également d’utiliser une hauteur de couche plus fine pour les petits boutons, de tester l’ajustement avant d’imprimer un ensemble complet et de fabriquer les panneaux à plat pour obtenir une face propre et une bonne rigidité. Nothing Community
Ces recommandations montrent que l’ouverture d’un produit à l’impression 3D ne se résume pas à publier un fichier.
Une pièce interchangeable doit respecter plusieurs contraintes :
- entrer correctement dans son logement ;
- conserver ses dimensions après refroidissement ;
- reproduire les petites formes fonctionnelles ;
- offrir une surface suffisamment régulière ;
- supporter les manipulations liées au montage ;
- pouvoir être réimprimée sans réglages excessivement complexes.
Pour un panneau décoratif, une différence de quelques dixièmes de millimètre peut modifier l’alignement des attaches. Pour un bouton, elle peut produire trop de jeu ou, au contraire, empêcher l’installation.
Pourquoi le PLA 3D850 convient aux accessoires personnalisés
Le filament PLA 3D850 Ingeo est fondé sur une qualité de PLA développée spécifiquement pour l’impression 3D.
Sa fiche produit met notamment en avant :
- une bonne précision d’impression ;
- une faible tendance à la contraction ;
- une limitation du warping et du curling ;
- une aptitude à reproduire les détails ;
- une impression accessible ;
- un tarif intéressant pour un filament de cette qualité.
Ces propriétés correspondent directement aux exigences des accessoires proposés par CMF. filament-abs.fr
Le PLA 3D850 n’est évidemment pas associé officiellement à ces enceintes : CMF recommande le PLA de manière générale et laisse l’utilisateur choisir sa marque. Le rapprochement tient à la nature des pièces à fabriquer et aux qualités recherchées, pas à un partenariat entre les entreprises.
La précision devient essentielle pour les boutons et les fixations
Un bouton de volume ne doit pas seulement être agréable à regarder. Il doit s’adapter à son axe, tourner sans frotter et rester correctement maintenu pendant son utilisation.
La difficulté ne vient pas toujours du modèle 3D. Elle peut aussi provenir du comportement de la matière pendant l’impression.
Une légère contraction peut suffire à :
- réduire le diamètre d’un logement ;
- augmenter le serrage autour d’un axe ;
- déplacer une petite butée ;
- refermer partiellement une rainure ;
- rendre un clipsage trop dur ;
- modifier l’alignement d’une façade.
La faible contraction du PLA 3D850 aide à préserver la géométrie prévue. Sa finesse d’impression devient également utile pour les stries, les repères tactiles, les textures et les petits reliefs décoratifs.
CMF recommande d’ailleurs une hauteur de couche plus fine pour les boutons et les éléments comportant du lettrage ou une texture. Le matériau doit alors déposer proprement les détails sans transformer chaque petite rainure en approximation artistique.
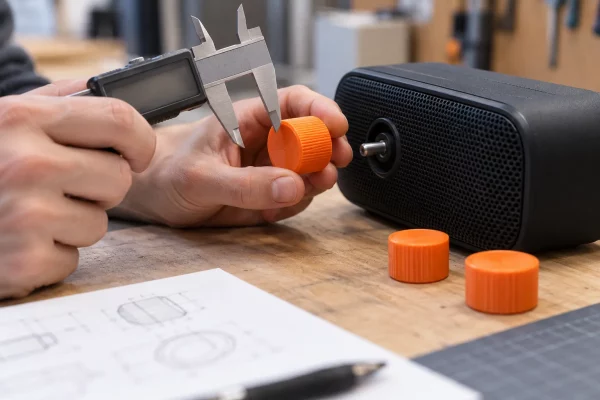
Limiter le warping sur les grandes façades planes
Les panneaux proposés pour les enceintes possèdent une géométrie très différente de celle des boutons. Leur surface est plus étendue et doit rester plane pour venir s’ajuster correctement sur le produit.
Une façade légèrement relevée dans un angle peut présenter plusieurs défauts :
- un jour visible entre le panneau et l’enceinte ;
- une fixation qui ne s’enclenche plus ;
- une pression irrégulière sur les points d’attache ;
- un aspect asymétrique ;
- une vibration parasite si la pièce n’est pas convenablement maintenue.
CMF recommande d’imprimer ces panneaux horizontalement. Cette orientation favorise la rigidité et permet d’obtenir une face régulière, mais elle augmente aussi la surface en contact avec le plateau.
La faible tendance au warping et au curling du PLA 3D850 prend ici tout son intérêt. Elle aide la pièce à rester plane pendant le dépôt des couches puis au cours du refroidissement.
Cette stabilité ne dispense pas de nettoyer le plateau et de régler correctement la première couche. Elle réduit toutefois le risque de voir la matière compromettre une façade dont la principale qualité attendue est précisément de s’ajuster sans discussion.
Une forte promotion pour multiplier les variantes en PLA 3D850
La personnalisation fonctionne rarement du premier coup. Même lorsque le fichier d’origine est fourni par le fabricant, chaque imprimante possède ses propres tolérances.
CMF conseille explicitement d’imprimer une première pièce et de vérifier son ajustement avant de lancer un jeu complet. Cette précaution peut conduire à fabriquer plusieurs variantes :
- une version aux dimensions d’origine ;
- une deuxième avec un jeu légèrement augmenté ;
- plusieurs textures pour comparer leur rendu ;
- différents diamètres ou profils de boutons ;
- plusieurs couleurs assorties à l’environnement de l’enceinte.
Cette démarche devient actuellement particulièrement accessible grâce à la forte promotion appliquée au filament PLA 3D850. Certaines références sont proposées à partir de 13 euros, selon le diamètre et le conditionnement disponibles.
Cette baisse de prix permet d’utiliser un filament de qualité pour les essais comme pour les pièces définitives, sans réserver la meilleure matière à la dernière version. Or cette continuité est importante : changer de filament entre le prototype et la pièce finale peut modifier légèrement l’extrusion, le retrait ou l’ajustement.
Avec le PLA 3D850, il devient ainsi possible de tester une fixation, de corriger une cote ou d’expérimenter plusieurs textures tout en maîtrisant le coût de chaque itération. La promotion renforce donc l’un des principaux intérêts du matériau dans ce projet : associer précision d’impression et liberté d’expérimentation. : une matière de bonne qualité à un tarif permettant de multiplier les prototypes et les déclinaisons. L’utilisateur peut donc ajuster une cote ou tester une nouvelle texture sans donner à chaque gramme de plastique la solennité d’un investissement industriel.
Personnaliser, réparer et prolonger l’usage
L’initiative de CMF présente un autre intérêt : les fichiers publiés peuvent servir aussi bien à personnaliser une enceinte qu’à remplacer certains éléments exposés aux manipulations.
Un bouton usé, abîmé ou perdu ne condamne plus nécessairement l’ensemble du produit. L’utilisateur peut réimprimer la pièce ou concevoir une variante mieux adaptée à ses besoins.
Cette logique peut s’appliquer à de nombreux objets :
- boutons de commande ;
- façades décoratives ;
- caches ;
- pieds ;
- molettes ;
- poignées légères ;
- supports ;
- passages de câbles ;
- éléments d’identification ;
- accessoires ajoutés après l’achat.
Pour les fabricants, publier les fichiers compatibles peut créer une relation plus durable avec les clients. Pour les utilisateurs, l’objet cesse d’être entièrement figé le jour de son achat.
Le produit industriel fournit l’électronique et la structure. L’impression 3D apporte la capacité d’adaptation locale.
Comment réussir une pièce personnalisée en PLA 3D850
Une méthode prudente consiste à procéder en plusieurs étapes :
- télécharger le fichier fourni par le fabricant ;
- identifier les surfaces d’ajustement et les attaches ;
- imprimer d’abord un seul exemplaire ;
- contrôler les dimensions et le montage sans forcer ;
- modifier légèrement les jeux si nécessaire ;
- choisir une hauteur de couche fine pour les petits détails ;
- orienter les panneaux à plat, conformément aux recommandations de CMF ;
- lancer ensuite les autres variantes.
Pour un bouton, il peut être utile de tester uniquement la zone d’emboîtement avant d’imprimer une géométrie plus élaborée. Pour une façade, quelques premières couches permettent déjà de vérifier le contour et la position des fixations.
Cette approche réduit la consommation de matière et accélère les corrections. Le PLA 3D850 est précisément adapté à ces cycles d’essai grâce à sa facilité d’impression, sa précision et son prix accessible.
Respecter les limites de la personnalisation
L’impression d’un panneau ou d’un bouton ne signifie pas que l’ensemble de l’enceinte peut être reproduit ou modifié sans précaution.
Les fichiers publiés concernent des éléments interchangeables définis par le fabricant. Ils ne permettent pas de garantir :
- l’étanchéité du produit après une transformation ;
- sa résistance à une forte chaleur ;
- sa tenue lors d’une exposition prolongée au soleil ;
- la sécurité d’une modification touchant l’électronique ;
- la conservation de la garantie en cas d’intervention non prévue ;
- la compatibilité d’une géométrie qui obstruerait les ouvertures acoustiques ou la ventilation.
Le PLA 3D850 convient ici aux pièces décoratives, aux prototypes et aux petits composants utilisés dans des conditions normales. Pour une enceinte laissée durablement à l’extérieur ou dans un véhicule très chaud, un autre matériau devra être envisagé selon les contraintes réelles.
Il faut également éviter qu’une nouvelle façade masque les sorties sonores, gêne une commande ou empêche le refroidissement prévu par le fabricant.
Une nouvelle relation entre produit industriel et impression personnelle
L’intérêt de l’initiative de CMF dépasse l’esthétique des nouvelles enceintes. Elle montre comment un fabricant peut concevoir un produit industriel tout en laissant une partie de sa forme entre les mains de l’utilisateur.
Cette stratégie transforme l’imprimante 3D en prolongement du produit :
- le fabricant fournit une interface mécanique documentée ;
- l’utilisateur choisit la couleur, la texture et le style ;
- la communauté peut proposer de nouvelles variantes ;
- une petite pièce peut être remplacée sans changer tout l’appareil.
Le fichier STL devient ainsi une forme de pièce détachée numérique. Il peut être conservé, modifié et produit au moment où le besoin apparaît.
Conclusion
En publiant les fichiers 3D des panneaux et boutons de ses nouvelles enceintes, CMF franchit une étape intéressante : l’impression personnelle n’intervient plus contre la conception du fabricant, mais avec son accord et à partir de modèles officiellement fournis.
Cette ouverture crée des besoins très concrets. Les pièces doivent rester planes, reproduire les petits détails et respecter des dimensions suffisamment précises pour s’adapter au produit existant. Leur fabrication doit aussi rester économique, car la personnalisation repose naturellement sur plusieurs essais.
Le PLA 3D850 répond bien à cette démarche. Sa faible contraction facilite l’ajustement, tandis que sa qualité d’impression convient aux boutons, aux textures et aux panneaux plans. La forte promotion actuellement proposée rend cet équilibre encore plus intéressant : elle permet de multiplier les essais et les personnalisations avec un filament de qualité, sans alourdir le budget du projet.
CMF fournit les fichiers. L’utilisateur apporte l’idée. Entre les deux, un filament précis transforme une enceinte produite en série en un objet véritablement personnel.
Un nouveau plateau chauffant pour lutter contre le décollement
Le 8 octobre 2026, Tom’s Hardware a présenté une demande de brevet déposée par Shenzhen Tuozhu Technology, société mère de Bambu Lab. Publiée aux États-Unis le 10 septembre 2026 sous la référence US20260264331A1, elle concerne une nouvelle architecture de plateau chauffant. tomshardware.com
Le dispositif décrit comprend un élément chauffant intégré dans un canal parcourant le corps du plateau. Sa trajectoire s’étend notamment vers les angles, des zones susceptibles d’être moins uniformément chauffées sur certains systèmes.
L’objectif annoncé est d’améliorer l’adhérence au plateau et la qualité d’impression et de diminuer le warping de l’ABS grâce à une meilleure distribution de la chaleur. Il faut toutefois conserver une distinction importante : il s’agit d’une demande de brevet, pas de la présentation commerciale d’un produit testé indépendamment. Ses performances réelles et son éventuelle intégration dans une imprimante ne sont pas encore connues.
Cette publication reste néanmoins révélatrice. Même sur les imprimantes modernes, la maîtrise thermique du plateau demeure un sujet suffisamment important pour justifier le développement de nouvelles solutions mécaniques.
Pourquoi le warping de l’ABS soulève-t-il les angles ?
Lorsqu’un thermoplastique refroidit, il se contracte. Si différentes zones de la pièce ne refroidissent pas à la même vitesse, les contraintes internes deviennent inégales.
Les premières couches sont maintenues contre le plateau tandis que les couches supérieures continuent de se déposer et de refroidir. Sur une pièce large, ces forces peuvent finir par relever un angle ou incurver la base. Ce phénomène est appelé warping.
Plusieurs facteurs peuvent l’accentuer :
- une température insuffisante ou irrégulière sur le plateau ;
- une première couche mal réglée ;
- une surface d’impression contaminée ;
- un courant d’air ;
- une température ambiante trop instable ;
- une surface de contact importante ;
- des angles vifs concentrant les contraintes ;
- un refroidissement trop rapide ;
- un matériau présentant un retrait important.
Le guide de Prusa consacré au warping recommande notamment de vérifier l’adhérence de la première couche, la propreté de la surface et la protection contre les courants d’air. Prusa Knowledge Base
Un plateau performant ne peut pas tout corriger
Une chauffe mieux répartie peut réduire les écarts de température entre le centre et les bords. Elle ne modifie cependant pas la formulation du filament ni son comportement pendant le refroidissement.
Inversement, un matériau peu sensible au warping ne compensera pas systématiquement un plateau mal réglé, une surface grasse ou un courant d’air froid.
La réussite d’une grande impression en ABS dépend donc de trois éléments complémentaires :
- une machine capable de maintenir des conditions thermiques adaptées ;
- une préparation correcte du plateau et de la première couche ;
- un filament formulé pour limiter le décollement et la déformation.
L’actualité du brevet porte sur le premier élément. L’ABS ADH-PERFECT Optimus apporte une réponse au troisième.
ABS ADH-PERFECT Optimus : agir sur le comportement de la matière
L’ABS ADH-PERFECT Optimus est un filament technique optimisé pour l’impression FFF/FDM. Sa fiche produit met principalement en avant :
- une très faible tendance au warping et à la déformation après refroidissement ;
- une forte adhérence au plateau ;
- une excellente liaison entre les couches ;
- une grande résistance aux chocs ;
- une aptitude à fabriquer des objets mécaniques de grande taille et de haute précision ;
- une impression recommandée avec un plateau chauffé entre 80 et 100 °C.
Ces caractéristiques ciblent précisément les difficultés rencontrées avec les grandes pièces en ABS. filament-abs.fr
L’enjeu n’est pas simplement de conserver la pièce sur le plateau pendant les premières minutes. Il faut préserver sa géométrie pendant toute l’impression, puis au cours du refroidissement.
Les pièces pour lesquelles le faible warping change réellement le résultat
Les boîtiers et carters
Un boîtier comporte souvent une base large, plusieurs parois et des fixations réparties sur son pourtour. Si un angle se soulève, le couvercle peut ne plus s’ajuster et les vis peuvent perdre leur alignement.
Le faible warping devient alors une propriété fonctionnelle : il aide à conserver la planéité et la position relative des différents points de montage.
Les gabarits et montages d’atelier
Un gabarit de perçage, de collage ou de contrôle doit reposer correctement sur la pièce qu’il accompagne. Une base incurvée peut modifier la position d’un trou ou introduire un jeu imprévu.
Pour ces outils, une belle finition n’a guère d’intérêt si la géométrie n’est plus exploitable.
Les prototypes grandeur réelle
Une maquette d’encombrement permet de vérifier la place disponible autour d’un mécanisme, l’accès à une commande ou l’intégration d’un nouveau composant.
Une déformation apparue pendant l’impression peut fausser cette validation. L’équipe risque alors de corriger le modèle numérique alors que le véritable problème vient du comportement du matériau.
Les pièces destinées à l’assemblage
Des composants peuvent sembler corrects lorsqu’ils sont observés séparément, mais refuser de s’emboîter à cause d’une légère courbure ou d’un entraxe déplacé.
La stabilité de l’ABS ADH-PERFECT Optimus est particulièrement utile pour les pièces longues, les plaques percées, les couvercles et les éléments comportant plusieurs fixations.
Réduire le risque d’échec sur les impressions longues
Le coût d’une impression ratée ne se limite pas aux grammes de filament jetés.
Lorsqu’un angle commence à se relever après plusieurs heures, l’échec mobilise également :
- du temps machine ;
- de l’électricité ;
- du travail de préparation ;
- une plage de production ;
- du temps de contrôle ;
- un nouveau cycle complet.
Ce coût devient significatif sur une pièce volumineuse ou imprimée pendant la nuit. Un matériau générant très peu de warping améliore donc la prévisibilité de la fabrication, particulièrement dans un atelier où plusieurs commandes doivent partager la même machine.
La forte adhérence entre les couches annoncée pour l’ABS ADH-PERFECT Optimus répond à un autre risque : la délamination. Une grande pièce peut rester collée au plateau tout en se fissurant dans la hauteur si les couches se séparent. L’adhérence au plateau et la cohésion intercouche doivent donc être considérées ensemble.
Comment exploiter correctement cet ABS à faible warping
La formulation du filament simplifie le problème, mais elle ne dispense pas d’un procédé maîtrisé. Pour mettre toutes les chances de son côté, il reste recommandé de :
- nettoyer soigneusement la surface d’impression ;
- vérifier le nivellement du plateau ;
- régler précisément l’écrasement de la première couche ;
- utiliser un plateau entre 80 et 100 °C, conformément à la fiche produit ;
- limiter les courants d’air ;
- maintenir une température ambiante aussi stable que possible ;
- éviter un refroidissement brutal de la pièce ;
- contrôler les dimensions avant de lancer une série.
Les réglages définitifs doivent être adaptés à l’imprimante, à la buse et à la géométrie. Une pièce très large et plate ne réagit pas nécessairement comme un objet compact imprimé avec la même bobine.
Comme pour tout ABS, l’impression doit aussi être réalisée dans un environnement correctement ventilé, sans diriger un courant d’air froid sur la zone de fabrication.
Le matériau et la machine doivent progresser ensemble
La demande de brevet de Bambu Lab montre que les fabricants continuent à travailler sur l’homogénéité des plateaux. Cette recherche est logique : une chauffe régulière aide à maintenir des conditions cohérentes sous toute la surface d’une grande pièce.
Mais la conception du plateau ne constitue qu’une partie de la réponse. La formulation du filament détermine également la manière dont la pièce se contracte, adhère et conserve sa forme.
Associer un environnement thermique stable à un ABS spécialement conçu pour limiter le warping est donc plus pertinent que d’attendre d’un seul composant qu’il résolve tous les défauts.
Conclusion
La publication d’une nouvelle demande de brevet consacrée au plateau chauffant rappelle une réalité fondamentale de l’impression FDM : la première couche et la régularité thermique conditionnent encore largement la réussite des grandes pièces.
Pour les utilisateurs d’ABS, le matériel ne représente toutefois que la moitié de l’équation. Le choix d’un filament peu sensible au décollement permet d’agir directement sur le comportement de la matière.
Avec sa très faible tendance au warping, sa forte adhérence entre les couches et son positionnement pour les objets mécaniques de grande taille, l’ABS ADH-PERFECT Optimus répond à un besoin concret : conserver une pièce plane, cohérente et exploitable jusqu’à la fin de l’impression. Sur une fabrication de plusieurs heures, cette stabilité n’est pas seulement confortable. Elle protège le temps machine, la matière et la géométrie qui donne sa fonction à la pièce.
Impression 3D rapide : pourquoi la vitesse ne suffit pas
Le 1er octobre 2026, Fabbaloo a présenté le lancement de FlowCore, le nouveau programme d’E3D consacré à l’extrusion à haut débit. Le dispositif regroupe plusieurs brevets et technologies destinés à améliorer la fusion et l’écoulement du filament. fabbaloo.com
L’annonce originale d’E3D avait été publiée le 22 septembre 2026. Le fabricant britannique y explique que l’impression à haut débit, autrefois considérée comme une fonction spécialisée, devient désormais une caractéristique attendue sur les imprimantes 3D de bureau.
Le premier produit commercial portant la marque FlowCore est la tête Phaetus Liber High Flow destinée à la Snapmaker U1. D’autres fabricants pourront utiliser les technologies concernées dans le cadre du programme de licences proposé par E3D.
Cette évolution intéresse directement les utilisateurs d’imprimantes rapides. Le PLA High Speed Sakata3D, conçu pour atteindre jusqu’à 450 mm/s dans des conditions adaptées, permet d’exploiter plus efficacement une tête à haut débit tout en recherchant une extrusion régulière, une bonne stabilité dimensionnelle et une finition lisse.
Vitesse de déplacement et débit de matière ne sont pas la même chose
La vitesse affichée par le trancheur est généralement exprimée en millimètres par seconde. Elle indique la rapidité avec laquelle la tête se déplace le long de sa trajectoire.
Cette valeur ne dit cependant pas combien de plastique doit réellement être fondu. À vitesse identique, une buse de grand diamètre, une couche épaisse ou une ligne d’extrusion large demande davantage de matière.
Le débit volumétrique dépend de trois paramètres principaux :
- la vitesse de déplacement ;
- la hauteur de couche ;
- la largeur d’extrusion.
Une machine peut donc atteindre une vitesse mécanique élevée tout en restant limitée par la quantité de filament que sa tête parvient à faire fondre correctement.
Lorsqu’on demande davantage de matière que le système ne peut en fournir, la tête continue parfois à se déplacer à la vitesse prévue, mais le plastique ne suit plus. L’impression rapide devient alors une impression incomplète.
Que se passe-t-il lorsque le filament ne suit pas ?
Un débit insuffisant ne provoque pas toujours un arrêt spectaculaire. Le défaut peut apparaître progressivement, ce qui le rend parfois plus difficile à identifier.
Les symptômes possibles comprennent :
- des lignes d’extrusion trop fines ;
- des espaces entre les lignes ;
- des parois irrégulières ;
- une surface rugueuse ou mate de manière inhabituelle ;
- des détails incomplets ;
- une liaison insuffisante entre les couches ;
- une réduction de la résistance de la pièce ;
- un extrudeur qui claque ou patine ;
- une pièce dont le poids final est inférieur à celui attendu.
Le fichier peut sembler correctement imprimé lorsqu’il est observé rapidement, tout en présentant une structure interne insuffisamment alimentée.
Dans une petite série, cette situation est particulièrement coûteuse. La machine termine son cycle, consomme du temps et de l’électricité, puis produit une pièce qui devra être écartée ou réimprimée.
Une tête haut débit a besoin d’un filament adapté
Une tête à haut débit augmente la capacité de fusion de la machine. Elle ne modifie cependant pas à elle seule le comportement du matériau.
Le filament doit absorber suffisamment rapidement la chaleur, atteindre une viscosité adaptée et s’écouler régulièrement dans la zone de fusion. Une matière conçue pour des vitesses traditionnelles peut devenir le facteur limitant d’une imprimante moderne.
Le PLA High Speed de Sakata3D a précisément été formulé pour l’impression rapide. Sa fiche produit indique une vitesse pouvant atteindre 450 mm/s, dans des conditions compatibles avec la machine et la géométrie imprimée.
Le filament associe cette aptitude à plusieurs caractéristiques importantes :
- une excellente stabilité dimensionnelle ;
- une bonne adhérence entre les couches ;
- une faible tendance à la déformation ;
- une finition lisse ;
- des couches annoncées comme peu perceptibles ;
- une impression facile ;
- une plage de température d’extrusion comprise entre 200 et 255 °C.
L’objectif n’est donc pas seulement de pousser le filament plus vite dans la buse. Il s’agit de conserver une extrusion régulière pendant que la machine augmente sa cadence.
Jusqu’à 450 mm/s ne signifie pas 450 mm/s partout
La vitesse maximale annoncée pour le PLA High Speed ne constitue pas une promesse selon laquelle chaque trajectoire sera automatiquement exécutée à 450 mm/s.
La vitesse réelle dépend notamment :
- des accélérations de l’imprimante ;
- de la longueur des trajectoires ;
- du débit maximal de la tête ;
- du diamètre de la buse ;
- de la hauteur de couche ;
- de la largeur des lignes ;
- de la température d’extrusion ;
- de la ventilation ;
- de la géométrie de la pièce ;
- des réglages propres aux parois, ponts et surplombs.
Sur une petite pièce comportant de nombreux changements de direction, la tête commence à ralentir avant même d’avoir atteint la vitesse demandée. Les parois extérieures sont également souvent imprimées plus lentement afin de préserver la précision et la qualité de surface.
Le PLA High Speed prend toute sa valeur lorsque la machine dispose de trajectoires suffisamment longues et d’une tête capable de maintenir le débit requis.
Les grandes pièces profitent davantage du haut débit
Les effets de l’impression rapide sont particulièrement visibles sur les grandes surfaces, les remplissages et les séries comprenant de nombreux exemplaires.
Un prototype de grande taille comporte souvent de longues trajectoires sur lesquelles la machine peut accélérer réellement. Le filament doit alors alimenter la buse de manière continue pendant plusieurs secondes, sans sous-extrusion.
Le PLA High Speed devient pertinent pour :
- les maquettes d’architecture ;
- les prototypes d’encombrement ;
- les grandes pièces décoratives ;
- les panneaux et présentoirs ;
- les boîtiers de validation ;
- les gabarits légers ;
- les objets publicitaires ;
- les modèles destinés à une présentation.
Dans ces applications, raccourcir le temps d’impression permet d’obtenir une nouvelle version plus rapidement et de libérer la machine pour le projet suivant.
Le gain devient considérable en petite série
Pour une pièce unique, économiser quelques minutes peut sembler secondaire. Lorsque la même pièce est fabriquée cent fois, ce gain est répété sur chaque cycle.
Une ferme d’impression ou un atelier de petite série doit tenir compte de plusieurs durées :
- impression proprement dite ;
- préparation du plateau ;
- refroidissement ;
- retrait des pièces ;
- nettoyage ;
- relance du travail suivant ;
- contrôle de la production.
Réduire la durée d’impression permet d’augmenter le nombre de cycles réalisables avec les équipements existants. L’entreprise peut absorber une commande urgente ou augmenter sa production sans acheter immédiatement une nouvelle machine.
Le filament participe alors directement à la capacité de l’atelier. Une tête haut débit utilisée avec une matière qui sous-extrude oblige à ralentir. Inversement, un filament rapide sur une machine incapable de le faire fondre suffisamment ne peut exprimer tout son potentiel.
La performance dépend du couple formé par la tête et le matériau.
La stabilité dimensionnelle reste indispensable
La vitesse n’a de valeur que si la pièce obtenue demeure exploitable.
Dans une série de composants destinés à être assemblés, une légère variation répétée peut rendre tout un lot inutilisable. Les clips doivent conserver leur largeur, les perçages leur position et les boîtiers leur planéité.
La stabilité dimensionnelle annoncée pour le PLA High Speed est donc aussi importante que sa vitesse maximale. Elle intéresse notamment les utilisateurs qui impriment :
- plusieurs pièces devant s’emboîter ;
- des variantes d’un même prototype ;
- des supports aux dimensions précises ;
- des boîtiers et couvercles ;
- des lots disposés simultanément sur le plateau ;
- des objets nécessitant peu de finition après impression.
Une production rapide dont les dimensions changent d’un exemplaire à l’autre ne constitue pas un progrès. Elle déplace simplement le goulot d’étranglement de l’imprimante vers le contrôle qualité.
Une finition lisse réduit aussi le temps de production
La durée affichée par le trancheur ne représente qu’une partie du temps nécessaire pour livrer une pièce.
Une surface irrégulière peut exiger un ponçage, l’application d’un apprêt ou une reprise manuelle. Ces opérations deviennent rapidement importantes lorsqu’elles doivent être répétées sur plusieurs dizaines d’exemplaires.
La finition lisse et les couches peu perceptibles mises en avant pour le PLA High Speed peuvent donc apporter un second gain de productivité. L’intérêt concerne particulièrement :
- les maquettes de présentation ;
- les objets décoratifs ;
- les produits promotionnels ;
- les prototypes destinés à un client ;
- les figurines de grande taille ;
- les petites séries commercialisées directement.
Une impression légèrement plus lente mais immédiatement présentable peut parfois être plus rentable qu’une pièce produite à la vitesse maximale puis longuement corrigée. Le bon réglage est celui qui réduit la durée totale du processus, pas seulement celle du déplacement de la tête.
Comment déterminer la vitesse réellement exploitable ?
Une méthode progressive reste préférable à l’application immédiate de la valeur maximale :
- utiliser un profil correspondant à l’imprimante et à la tête installée ;
- régler la température dans la plage recommandée ;
- commencer avec une vitesse modérée ;
- augmenter progressivement le débit volumétrique ;
- contrôler les parois, le remplissage et la liaison des couches ;
- observer les éventuels claquements de l’extrudeur ;
- peser ou casser une éprouvette si la fonction de la pièce le justifie ;
- comparer le temps total et la qualité obtenue ;
- conserver une marge de sécurité pour les impressions longues.
Une tour de vitesse ou une pièce de test peut aider à repérer le moment où la qualité commence à se dégrader. Pour une production en série, il est toutefois préférable de valider le réglage sur une géométrie représentative du produit réel.
Un cube imprimé rapidement ne reproduit pas nécessairement les difficultés d’un plateau complet comportant des parois, des détails et de longs remplissages.
Conclusion
Le lancement de FlowCore par E3D montre que le haut débit devient une technologie structurante de l’impression 3D de bureau. Les fabricants ne cherchent plus seulement à déplacer la tête plus rapidement : ils travaillent désormais sur la capacité à faire fondre et déposer davantage de matière de manière maîtrisée.
Cette évolution rend le choix du filament encore plus important. Une imprimante rapide équipée d’une tête haut débit ne peut maintenir sa cadence que si la matière suit réellement.
Avec une formulation conçue pour atteindre jusqu’à 450 mm/s, une excellente stabilité dimensionnelle, une bonne adhérence entre les couches et une finition lisse, le PLA High Speed Sakata3D complète naturellement les nouvelles générations de systèmes d’extrusion. Pour le prototypage, les grandes pièces et les petites séries, il permet de transformer une vitesse théorique en gain de production concret — à condition, bien sûr, de régler l’ensemble formé par la machine, la tête et le filament
Škoda publie ses propres accessoires automobiles à imprimer
Le 26 septembre 2026, le média spécialisé VoxelMatters a annoncé la publication par Škoda d’une collection officielle d’accessoires imprimables en 3D. Dix fichiers sont proposés pour plusieurs véhicules, dont les modèles électriques Epiq et Peaq ainsi que la Fabia IV. The heart of additive manufacturing
La collection comprend notamment :
- des inserts pour porte-gobelet ;
- un organisateur de console centrale ;
- un support de téléphone ;
- un porte-câble USB ;
- une boîte de rangement ;
- des accessoires pour tablette pliante ;
- un crochet pour sangle supérieure ;
- une boîte destinée aux pièces de monnaie.
La démarche est remarquable parce qu’elle transforme la relation entre le constructeur, l’objet et son utilisateur. Lorsqu’un besoin évolue, il n’est plus toujours nécessaire d’attendre la fabrication, le stockage et l’expédition d’un accessoire. Le fichier numérique peut être téléchargé puis produit localement.
Škoda ne découvre d’ailleurs pas l’impression 3D. Le constructeur indique employer cette technologie dans le développement de ses véhicules depuis 1997. Son centre de compétence exploite aujourd’hui seize imprimantes utilisant quatre technologies et produirait environ 15 000 composants par an.
Le fichier ne détermine pas la résistance de l’objet
Télécharger un modèle conçu par un constructeur ne garantit pas que la pièce obtenue conviendra à son environnement. Le fichier définit la géométrie ; le filament, les paramètres d’impression et l’orientation des couches déterminent une grande partie de son comportement réel.
Dans une automobile, un accessoire peut être soumis à des conditions nettement plus sévères que sur un bureau :
- rayonnement solaire à travers le pare-brise ;
- élévation importante de la température dans l’habitacle ;
- alternance entre chaleur et refroidissement ;
- vibrations répétées ;
- manipulation quotidienne ;
- humidité ou projections d’eau ;
- exposition extérieure pour certaines pièces.
Un matériau parfaitement satisfaisant pour valider la forme d’un support peut donc se révéler moins adapté à son utilisation prolongée dans le véhicule.
Cette distinction est particulièrement importante pour un support de téléphone, un organiseur placé près du pare-brise ou une pièce laissée en permanence dans l’habitacle. Une déformation progressive peut modifier l’ajustement, affaiblir une fixation ou rendre l’accessoire inutilisable.
Pourquoi l’ASA convient aux accessoires automobiles
L’ASA appartient à la même famille de thermoplastiques techniques que l’ABS, mais il se distingue par sa résistance aux rayons ultraviolets et aux intempéries. Cette combinaison explique son utilisation fréquente pour les objets destinés à rester dehors ou à proximité d’une forte exposition solaire.
Le filament ASA Optimus est précisément présenté comme un matériau destiné aux applications extérieures et automobiles. Sa fiche produit met en avant :
- une résistance aux UV et à l’eau ;
- une bonne résistance aux intempéries ;
- une grande stabilité thermique ;
- une forte adhérence entre les couches ;
- une grande robustesse mécanique ;
- une faible tendance au warping et à la déformation après refroidissement ;
- une grande finesse d’impression. filament-abs.fr
Ces propriétés répondent directement aux contraintes rencontrées par un accessoire automobile. La résistance aux UV contribue à préserver le matériau lorsqu’il reste exposé au soleil. La stabilité thermique réduit le risque de voir une pièce perdre progressivement sa forme. L’adhérence entre les couches compte lorsque le support est régulièrement manipulé ou soumis aux vibrations du véhicule.
Un support de téléphone doit conserver sa géométrie
Un support de téléphone est un bon exemple de pièce dont l’apparente simplicité masque plusieurs exigences.
Il doit maintenir l’appareil sans que les branches s’écartent progressivement. Son point de fixation doit rester ajusté. L’orientation choisie ne doit pas changer sous le poids du téléphone ni sous l’effet de la chaleur.
Si la pièce se déforme, même légèrement, elle peut :
- ne plus serrer correctement le téléphone ;
- vibrer pendant la conduite ;
- gêner l’accès à une commande ;
- se désolidariser de son support ;
- modifier l’angle de lecture de l’écran.
La stabilité thermique de l’ASA Optimus prend ici tout son sens. Elle ne constitue pas une performance abstraite : elle contribue à conserver la géométrie fonctionnelle de l’accessoire dans un environnement où la température peut varier fortement.
Pour autant, un support imprimé ne doit jamais être installé à un emplacement susceptible de gêner la visibilité, l’ouverture d’un airbag ou l’accès aux commandes du véhicule.
Des organisateurs qui doivent résister à un usage quotidien
Les inserts de porte-gobelet, boîtes à monnaie, guides de câbles et organiseurs de console ne subissent généralement pas d’efforts mécaniques considérables. Ils sont cependant touchés, déplacés et chargés presque quotidiennement.
Leur qualité dépend notamment de trois éléments.
La précision de l’ajustement
Une pièce trop grande ne rentre pas dans son logement. Une pièce trop petite bouge et produit du bruit à chaque vibration.
La finesse d’impression et la faible déformation annoncées pour l’ASA Optimus sont donc particulièrement utiles pour les accessoires destinés à épouser la forme d’une console, d’un rangement ou d’un porte-gobelet.
La stabilité après refroidissement
Une pièce peut sembler correcte sur le plateau, puis se contracter ou se déformer en refroidissant. Sur un accessoire conçu pour un modèle précis de véhicule, quelques millimètres peuvent suffire à compromettre le montage.
La formulation de l’ASA Optimus vise à limiter ce phénomène et à préserver plus fidèlement la géométrie prévue.
La cohésion entre les couches
Un organiseur ou un support peut comporter des parois minces, des séparations ou de petites pattes de fixation. Une bonne adhérence inter-couches réduit le risque qu’elles se séparent sous l’effet des manipulations répétées.
Cette propriété reste néanmoins dépendante de l’orientation choisie dans le trancheur. Une languette sollicitée perpendiculairement aux couches demeure généralement plus vulnérable qu’une géométrie orientée dans le sens de l’effort.
L’ASA Optimus est également pertinent à l’extérieur
L’actualité de Škoda concerne principalement des accessoires intérieurs. Elle met cependant en lumière un principe plus large : la diffusion de fichiers officiels encourage les automobilistes à fabriquer eux-mêmes des pièces adaptées à un véhicule précis.
Pour les accessoires placés à l’extérieur, la résistance aux intempéries et aux UV devient encore plus décisive. L’ASA Optimus pourra notamment être envisagé pour imprimer, après validation de la conception :
- un boîtier destiné à un capteur non critique ;
- un guide de câble ;
- un cache décoratif ;
- un support d’éclairage auxiliaire léger ;
- une protection de connecteur ;
- une entretoise ou une cale extérieure ;
- un accessoire pour galerie ou équipement de loisir.
Ces usages doivent rester non critiques. Une pièce imprimée ne doit pas remplacer sans qualification un élément de freinage, de direction, de retenue, de fermeture, d’éclairage réglementaire ou de sécurité.
La résistance du filament ne suffit pas à valider une pièce automobile. La conception, l’orientation des couches, l’épaisseur des parois, le remplissage, les fixations et les conditions réelles d’utilisation doivent également être évalués.
Réussir l’impression d’un accessoire en ASA
La fiche de l’ASA Optimus recommande une température d’extrusion comprise entre 235 et 255 °C, ainsi qu’un plateau chauffé entre 80 et 100 °C. Elle indique également une vitesse d’impression de 80 mm/s.
Même si le matériau est formulé pour offrir une bonne adhérence, les principes habituels de l’impression ASA restent importants :
- nettoyer soigneusement le plateau ;
- vérifier son nivellement ;
- régler précisément la première couche ;
- éviter les courants d’air ;
- employer une enceinte lorsque la géométrie ou la taille de la pièce le justifie ;
- orienter le modèle en fonction des efforts qu’il devra supporter ;
- imprimer d’abord un exemplaire de validation ;
- tester l’ajustement dans le véhicule avant toute utilisation prolongée.
Pour une pièce emboîtée dans un logement existant, il peut être prudent d’effectuer une première impression partielle. Quelques couches suffisent parfois pour vérifier le contour et éviter de consommer inutilement la totalité du filament.
Personnaliser sans compromettre la sécurité
L’impression 3D permet d’adapter un accessoire à ses habitudes : ajouter un passage de câble, modifier une séparation ou ajuster un logement à un téléphone particulier.
Mais toute modification d’un modèle officiel engage la responsabilité de celui qui la réalise. Épaissir une paroi peut empêcher le montage. Déplacer un support peut le rapprocher d’un airbag. Ajouter un accessoire près du pare-brise peut réduire la visibilité.
Les fichiers proposés par Škoda doivent donc être considérés comme un point de départ sérieux, et non comme une autorisation générale d’installer n’importe quelle pièce à n’importe quel endroit.
Il convient également de vérifier les consignes fournies avec chaque fichier. Le constructeur peut recommander un matériau, une orientation ou des paramètres particuliers qui doivent primer sur les conseils généraux.
Conclusion
En publiant dix accessoires automobiles officiellement imprimables, Škoda montre comment l’impression 3D peut prolonger la personnalisation d’un véhicule après sa sortie d’usine. Le conducteur ne choisit plus seulement un accessoire dans un catalogue : il peut produire localement une pièce conçue pour son modèle.
Cette liberté rend le choix du matériau encore plus important. Dans un véhicule exposé au soleil, aux variations de température et aux vibrations, un filament destiné uniquement au prototypage ne répond pas nécessairement aux contraintes d’un usage durable.
Grâce à sa résistance aux UV, à l’eau et aux intempéries, à sa stabilité thermique et à son excellente adhérence entre les couches, l’ASA Optimus constitue un choix particulièrement cohérent pour fabriquer des accessoires automobiles non critiques. Dans ce contexte, l’ASA n’est pas seulement une alternative à l’ABS : il apporte les propriétés nécessaires pour que l’objet imprimé reste utile une fois sorti de l’atelier.
Prusa lance un PLA expansible destiné aux pièces légères
Le 17 septembre 2026, Prusa Research a présenté un nouveau PLA dont la structure s’expanse sous l’effet de la chaleur pendant l’extrusion.
Le fabricant annonce que son Prusament PLA Lightweight peut produire des pièces jusqu’à 65 % plus légères qu’un PLA ordinaire. Une bobine d’un kilogramme permettrait ainsi d’imprimer deux à trois fois plus de volume, selon les paramètres employés.
Prusa vise notamment :
- l’aéromodélisme ;
- les drones ;
- les accessoires de cosplay ;
- les flotteurs ;
- certaines pièces d’isolation ;
- les objets décoratifs légers.
Le 23 septembre, Fabbaloo a consacré une analyse à ce lancement. Le média souligne une évolution intéressante : la légèreté ne dépend plus uniquement du remplissage ou de la géométrie de la pièce. Elle peut désormais être obtenue directement par la formulation du filament.
Pourquoi quelques grammes peuvent changer l’usage d’une pièce
Réduire la masse ne constitue pas seulement un moyen d’économiser de la matière. Dans de nombreuses applications, le poids influence directement les performances ou le confort d’utilisation.
Sur un drone ou un avion radiocommandé, chaque gramme doit être soulevé et déplacé. Pour une pièce portée, comme un accessoire de costume, une prothèse de démonstration ou un élément décoratif, une masse réduite limite la fatigue. Sur un robot, alléger l’outillage installé au bout du bras diminue l’inertie que le mécanisme doit accélérer et freiner.
La légèreté devient également importante pour :
- les grandes maquettes transportées régulièrement ;
- les panneaux et objets suspendus ;
- les accessoires installés dans un van ou un camping-car ;
- les pièces mobiles ;
- les structures d’aéromodélisme ;
- les habillages fixés sur des supports légers ;
- les objets manipulés pendant de longues périodes.
La véritable question n’est donc pas seulement de savoir combien pèse une pièce. Il faut déterminer si elle demeure suffisamment rigide, précise et adaptée à son environnement une fois allégée.
Tous les PLA légers ne reposent pas sur la même technologie
Le nouveau filament de Prusa utilise un principe d’expansion active. Des additifs réagissent à la chaleur dans la buse et produisent une structure contenant de nombreuses poches d’air.
Cette technologie permet une réduction de masse très importante, mais elle modifie aussi le comportement du matériau. Prusa recommande d’ajuster la température et le multiplicateur d’extrusion en fonction du niveau d’expansion souhaité.
Le fabricant signale également plusieurs particularités :
- l’expansion augmente avec la température jusqu’à un certain seuil ;
- les dimensions des lignes extrudées évoluent avec le moussage ;
- des fils peuvent apparaître pendant les déplacements ;
- une calibration est nécessaire pour rechercher le meilleur rapport entre masse et résistance ;
- la couleur et l’état de surface peuvent varier selon la température.
Le PLA FLAX Optimus ne fonctionne pas de cette manière. Il n’est pas expansé dans la buse : sa formulation associe du PLA à des fibres de lin. Son intérêt réside donc dans un compromis différent entre légèreté, rigidité, simplicité d’impression et rendu visuel.
Les performances annoncées pour le matériau de Prusa ne doivent pas être transposées au PLA FLAX. À l’inverse, les caractéristiques mécaniques du composite au lin ne peuvent pas être attribuées à un PLA expansible. Ces deux solutions répondent à des priorités distinctes.
PLA FLAX Optimus : alléger sans sacrifier la rigidité
La fiche du PLA FLAX Optimus annonce des pièces 16 % plus légères que celles réalisées en PLA.
Ce gain est inférieur aux 65 % revendiqués pour le nouveau matériau expansible de Prusa, mais la comparaison directe serait trompeuse. Le PLA FLAX ne cherche pas seulement à atteindre la masse la plus basse possible. Il vise à maintenir une structure particulièrement rigide grâce à l’intégration de fibres de lin.
Sa documentation indique un module de traction de 3 400 MPa, présenté comme supérieur de 48 % à celui de l’ABS pris comme référence par le fournisseur.
Cette combinaison devient intéressante lorsque la pièce doit rester légère sans se déformer facilement. Une structure très peu dense mais insuffisamment rigide peut en effet nécessiter des parois plus épaisses ou des renforts supplémentaires, ce qui réduit une partie du bénéfice obtenu.
Le PLA FLAX Optimus trouve ainsi sa place dans des applications telles que :
- les nervures et supports d’aéromodélisme ;
- les composants non critiques de drones ;
- les maquettes architecturales ;
- les structures décoratives de grande taille ;
- les panneaux et accessoires suspendus ;
- les pièces de mobilier miniature ;
- les habillages intérieurs ;
- les objets transportables qui doivent conserver leur forme.
La rigidité compte autant que la masse
Une pièce légère ne doit pas être évaluée uniquement sur une balance.
Pour un support de capteur, une flexion excessive peut modifier l’orientation de l’équipement. Sur une maquette, elle peut provoquer l’affaissement progressif d’une paroi. Dans un modèle réduit, une structure trop souple peut vibrer ou perdre sa géométrie sous les efforts.
Le concepteur doit donc examiner conjointement :
- la masse finale ;
- la rigidité attendue ;
- l’orientation des couches ;
- l’épaisseur des parois ;
- la présence de nervures ;
- les points de fixation ;
- les efforts permanents ou répétés ;
- les conditions d’utilisation.
Les fibres de lin du PLA FLAX Optimus répondent précisément aux projets pour lesquels une réduction raisonnable de la masse doit s’accompagner d’une forte rigidité.
Cette propriété ne garantit toutefois pas à elle seule la résistance d’une pièce. La géométrie, le remplissage, l’orientation d’impression et la qualité de la liaison entre les couches restent déterminants.
Un aspect bois obtenu grâce aux fibres de lin
Le PLA FLAX Optimus présente un second avantage absent de nombreux matériaux simplement conçus pour être légers : son rendu naturel.
La version beige produit un aspect proche du bois. La teinte s’assombrit lorsque la température d’extrusion augmente, ce qui permet de rechercher différents rendus à partir du même filament.
Cette caractéristique devient particulièrement intéressante pour :
- les maquettes d’architecture ;
- les objets décoratifs ;
- les luminaires ;
- les habillages intérieurs ;
- les reproductions artisanales ;
- les accessoires destinés aux vans et camping-cars ;
- les pièces associées à du mobilier en bois ;
- les prototypes de produits dont l’apparence doit déjà être présentable.
Un seul matériau permet ainsi de répondre à trois objectifs : limiter la masse, conserver une structure rigide et obtenir une finition naturelle.
Il reste préférable d’imprimer une tour de température avant une pièce importante. La température influence la couleur, mais également l’écoulement et la qualité du dépôt. Une nuance de bois réussie perd rapidement son charme si elle s’accompagne d’une sous-extrusion.
Choisir entre expansion maximale et composite au lin
Le lancement de Prusa montre qu’il existe désormais plusieurs façons d’aborder la légèreté en impression FDM.
Un PLA expansible sera particulièrement intéressant lorsque la réduction maximale de la masse ou l’augmentation du volume imprimable par bobine constitue la priorité. Les avions radiocommandés, les flotteurs et les grands accessoires de costume illustrent bien cette logique.
Le PLA FLAX Optimus sera plus pertinent lorsque le projet recherche simultanément :
- une pièce plus légère qu’en PLA ;
- une forte rigidité ;
- une formulation chargée en fibres ;
- un rendu naturel ;
- une apparence proche du bois ;
- une utilisation sur la majorité des imprimantes FDM.
La fiche produit indique une compatibilité avec les buses d’au moins 0,4 mm, une vitesse indicative de 50 à 70 mm/s et une température d’extrusion à ajuster selon la machine.
Il ne s’agit donc pas de désigner un matériau universellement supérieur. Le bon filament dépend de la fonction de la pièce : flotter, voler, rester rigide, être portée ou s’intégrer visuellement dans un environnement.
Concevoir la légèreté dès le modèle 3D
Le choix du filament ne doit pas remplacer le travail de conception. Il le complète.
Pour réduire la masse sans fragiliser inutilement une pièce, il est possible d’agir sur :
- le nombre de parois ;
- le taux et la géométrie du remplissage ;
- l’emplacement des nervures ;
- la suppression des volumes qui ne reprennent aucun effort ;
- l’orientation de l’impression ;
- la répartition des points de fixation ;
- la géométrie des raccords et des angles.
Une maquette décorative n’exige pas le même dimensionnement qu’un support de drone. De même, une pièce rigide n’est pas automatiquement adaptée à un usage soumis aux chocs ou à des efforts cycliques.
Pour toute application fonctionnelle, le meilleur moyen de valider la conception reste d’imprimer une éprouvette ou une section représentative, puis de la tester dans ses conditions réelles.
Conclusion
Le lancement du Prusament PLA Lightweight confirme une tendance importante : la masse des pièces devient une caractéristique que les fabricants de filaments cherchent à maîtriser directement par la formulation du matériau.
L’expansion thermique constitue une réponse spectaculaire lorsque la priorité absolue est de produire le plus faible poids possible. Les fibres naturelles offrent une autre voie, particulièrement intéressante lorsque la légèreté doit s’accompagner de rigidité et d’une apparence valorisante.
Avec des pièces annoncées comme 16 % plus légères qu’en PLA, un module de traction de 3 400 MPa et un rendu proche du bois, le PLA FLAX Optimus répond à ce second besoin. Pour l’aéromodélisme, les maquettes, les structures décoratives et les accessoires transportables, il permet de réduire la masse sans traiter l’aspect ni la tenue de la pièce comme des considérations secondaires.
Un défi mondial consacré aux aides techniques imprimées en 3D
Le 18 septembre 2026, 3D Printing Industry a annoncé le lancement par Bambu Lab d’un défi international consacré aux dispositifs d’assistance imprimables en 3D.
Organisé sur MakerWorld de septembre à décembre 2026, le programme associe sept organisations spécialisées dans l’accessibilité. Il doit proposer progressivement 24 cahiers des charges correspondant à des difficultés réellement rencontrées par des personnes handicapées.
La démarche se distingue d’un concours de modélisation traditionnel : les participants ne doivent pas simplement créer un objet séduisant, mais répondre à un besoin exprimé par son futur utilisateur.
Parmi les sujets présentés figurent notamment :
- un outil facilitant l’enfilage de chaussettes ;
- une solution permettant de transporter certains objets avec un fauteuil roulant ;
- une brosse à dents ne nécessitant pas de prise en pince ;
- un accessoire pour attacher ses cheveux d’une seule main ;
- des ustensiles de cuisine utilisables avec une seule main ;
- un support d’aiguilles à tricoter destiné aux personnes ayant subi un AVC ;
- un porte-médiator pour les utilisateurs dont la préhension est limitée ;
- un dispositif facilitant l’ouverture d’un feutre.
Ces exemples montrent la véritable force de l’impression 3D : fabriquer non pas un produit standard destiné à des milliers de personnes supposées identiques, mais un objet adapté à un geste, une morphologie et une situation précise.
Une aide utile commence rarement par un modèle parfait
La première version d’un dispositif d’assistance est rarement définitive. Une poignée peut être trop fine, un angle inconfortable ou un support difficile à positionner. Une ouverture adaptée à une main ne conviendra pas nécessairement à une autre.
La conception progresse donc par itérations :
- observer la difficulté réelle ;
- modéliser une première solution ;
- imprimer le prototype ;
- le faire essayer par la personne concernée ;
- identifier les points d’inconfort ou de blocage ;
- corriger la géométrie ;
- imprimer une nouvelle version.
Cette succession d’essais n’est pas un échec de conception. Elle constitue au contraire la méthode permettant d’aboutir à une aide véritablement personnalisée.
L’impression FDM convient bien à cette démarche, car une correction numérique peut être matérialisée sans fabriquer de moule ni commander une pièce industrielle. Encore faut-il utiliser un matériau suffisamment précis pour que le test porte sur la conception elle-même, et non sur une déformation apparue pendant l’impression.
Pourquoi la précision dimensionnelle devient essentielle
Sur un objet d’assistance, quelques millimètres peuvent profondément modifier l’usage.
Un manche trop large fatigue la main. Une encoche trop étroite empêche l’insertion de l’objet. Un support mal ajusté glisse au moment où l’utilisateur exerce un effort. Un bord trop saillant crée un point de pression désagréable.
Le filament doit donc reproduire correctement :
- les surfaces de préhension ;
- les logements et les emboîtements ;
- les passages destinés aux doigts ;
- les butées ;
- les rainures de guidage ;
- les petits perçages ;
- les zones de contact avec un objet existant.
Le PLA 3D850 est particulièrement intéressant dans ce contexte. La matière Ingeo 3D850 a été développée spécifiquement pour la fabrication de monofilaments destinés à l’impression 3D.
La documentation consacrée à cette qualité de PLA met notamment en avant une restitution précise des détails, une bonne adhérence au plateau ainsi qu’une faible tendance au warping et au curling. Resinex, distributeur des matières NatureWorks, reprend ces caractéristiques techniques de l’Ingeo 3D850.
Limiter le warping pour ne pas fausser les essais
Le warping correspond au soulèvement d’une partie de la pièce pendant son refroidissement. Sur une aide technique, ce défaut peut avoir des conséquences très concrètes.
La déformation d’une base peut rendre l’objet instable sur une table. Un support légèrement incurvé peut mal s’adapter à un fauteuil, une poignée ou un ustensile. Un accessoire composé de plusieurs éléments peut devenir impossible à assembler.
La faible tendance au warping et au curling du PLA 3D850 facilite donc la fabrication de prototypes dont la géométrie reste fidèle au fichier numérique.
Cet avantage devient particulièrement important pour :
- les poignées relativement longues ;
- les plaques de fixation ;
- les supports devant reposer à plat ;
- les accessoires entourant un objet existant ;
- les dispositifs composés de plusieurs pièces emboîtées ;
- les modèles comportant plusieurs points de fixation.
Un prototype stable permet de savoir si l’idée fonctionne réellement. Une pièce déformée oblige d’abord à déterminer si le problème vient de la conception, du matériau ou de l’impression — une enquête dont l’utilisateur se serait volontiers passé.
Un tarif intéressant permet de multiplier les versions
La personnalisation suppose souvent d’imprimer plusieurs variantes. Une première poignée peut être proposée avec trois diamètres, deux inclinaisons ou plusieurs textures. L’utilisateur doit ensuite les manipuler pour identifier la solution la plus confortable.
Le prix du filament intervient directement dans cette liberté d’expérimentation.
Un matériau trop coûteux peut inciter à réduire le nombre d’essais alors que les différences entre deux versions ne sont parfois perceptibles qu’en situation réelle. À l’inverse, un filament très économique mais irrégulier peut produire des prototypes difficiles à comparer.
Le PLA 3D850 répond à ce double enjeu : offrir une qualité adaptée aux détails et aux ajustements tout en conservant un tarif intéressant. Il devient ainsi possible d’imprimer plusieurs versions sans transformer chaque modification de quelques millimètres en décision budgétaire solennelle.
Cette accessibilité compte particulièrement pour :
- les associations ;
- les fablabs ;
- les établissements scolaires ;
- les ergothérapeutes disposant d’un atelier de fabrication ;
- les familles équipées d’une imprimante 3D ;
- les concepteurs bénévoles ;
- les petites structures développant des aides personnalisées.
Des applications simples mais potentiellement décisives
L’intérêt d’une aide technique ne dépend pas de sa complexité. Un petit accessoire peut rendre un geste quotidien plus autonome ou moins fatigant.
Le PLA 3D850 peut notamment servir à prototyper :
- des épaississeurs de manches ;
- des supports de téléphone ou de télécommande ;
- des guides facilitant l’utilisation d’un bouton ;
- des tirettes agrandies ;
- des accessoires de rangement accessibles depuis un fauteuil ;
- des aides à l’écriture ou au dessin ;
- des dispositifs maintenant un objet sur une table ;
- des repères tactiles ;
- des poignées adaptées à une préhension limitée ;
- des supports destinés aux loisirs créatifs.
Dans toutes ces applications, la facilité d’impression et la précision des détails permettent de passer rapidement d’une idée à un objet testable.
Concevoir avec l’utilisateur, pas seulement pour lui
Le concours lancé par Bambu Lab insiste sur des besoins définis par les personnes handicapées et les organisations qui les accompagnent. Cette approche mérite d’être conservée dans tout projet d’aide personnalisée.
Un objet techniquement ingénieux peut se révéler inutile s’il demande un geste que l’utilisateur ne peut pas accomplir. Il peut également être trop encombrant, difficile à nettoyer ou embarrassant à employer en public.
Avant de finaliser une conception, il faut notamment vérifier :
- la manière dont l’objet sera saisi et installé ;
- l’effort nécessaire pour l’utiliser ;
- le risque de pincement ;
- la présence d’arêtes inconfortables ;
- la facilité de nettoyage ;
- la possibilité d’utiliser l’aide sans assistance ;
- son comportement après plusieurs manipulations ;
- la façon dont elle sera transportée ou rangée.
La qualité d’une aide ne se mesure donc pas à la sophistication de son modèle 3D. Elle se mesure à la difficulté concrète qu’elle fait disparaître.
Ne pas confondre aide quotidienne et dispositif médical
Un objet imprimé en PLA 3D850 ne devient pas automatiquement un dispositif médical. Le matériau et la conception doivent être évalués selon l’usage réel.
Une prudence particulière s’impose pour les pièces :
- supportant le poids d’une personne ;
- intervenant dans un déplacement ou un transfert ;
- destinées à prévenir une chute ;
- soumises à des efforts importants ou répétés ;
- en contact prolongé avec la peau ;
- utilisées dans la bouche ;
- exposées à une température élevée ;
- devant être désinfectées par un procédé agressif ;
- destinées au contact alimentaire sans certification adaptée du produit fini.
Le PLA convient surtout ici au prototypage et à certaines aides simples, employées à température ambiante et sans fonction critique. Pour un usage médical, alimentaire ou lié à la sécurité, une validation professionnelle et un matériau spécifiquement qualifié peuvent être nécessaires.
L’orientation des couches, le taux de remplissage et la géométrie influencent également la résistance de la pièce. Les propriétés de la matière seule ne suffisent jamais à garantir la sécurité d’un objet imprimé.
Conclusion
Le défi lancé par Bambu Lab en septembre 2026 rappelle que l’impression 3D peut servir une ambition particulièrement concrète : adapter les objets du quotidien aux personnes, plutôt que demander aux personnes de s’adapter aux objets.
Cette démarche repose sur l’observation, l’essai et la correction. Elle exige donc un filament capable de reproduire précisément les détails, de limiter les déformations et de rester suffisamment accessible pour multiplier les prototypes.
Avec sa bonne adhérence au plateau, sa faible tendance au warping et au curling, sa précision et son tarif intéressant, le PLA 3D850 constitue un choix pertinent pour développer des poignées, supports, guides et accessoires personnalisés. Quelques grammes de matière ne résoudront pas toutes les difficultés du quotidien. Mais lorsqu’ils sont correctement conçus avec leur utilisateur, ils peuvent parfois en supprimer une — et ce n’est déjà pas rien.
De douze à trois semaines pour développer un préhenseur robotisé
Le 8 septembre 2026, VoxelMatters a présenté le nouveau préhenseur pneumatique développé par l’entreprise allemande SoftGripping avec EOS. Destiné à manipuler délicatement des aliments tels que des légumes ou des pâtons, ce système devait réunir deux fonctions : supporter les doigts souples en silicone et distribuer l’air comprimé nécessaire à leur fonctionnement.
L’impression 3D a permis d’intégrer les canaux pneumatiques directement dans la base du préhenseur. Une pièce unique remplace ainsi un assemblage qui aurait demandé au moins quatre composants, accompagnés de connecteurs et de joints.
D’après l’étude de cas publiée par EOS, cette démarche a produit des résultats mesurables :
- le développement est passé de douze à trois semaines, soit une réduction d’environ 75 % ;
- le coût de fabrication a diminué de 50 % par rapport aux solutions alternatives étudiées ;
- plus de quatre composants ont été regroupés en une seule pièce ;
- le nombre d’interfaces et de points de fuite potentiels a été réduit.
Ces gains ne proviennent pas uniquement de la fabrication de la pièce définitive. Ils reposent aussi sur la possibilité de tester rapidement plusieurs versions pendant la conception.
La FDM a servi à valider les premières géométries
SoftGripping devait déterminer les bonnes distances de préhension, la position des points de contact et la géométrie générale du dispositif. L’entreprise a donc employé l’impression FDM pour fabriquer les premiers prototypes et enchaîner rapidement les modifications.
Ce détail, également relevé dans l’article de VoxelMatters publié le 8 septembre 2026, illustre une organisation particulièrement efficace :
- imprimer rapidement une première géométrie en FDM ;
- vérifier l’encombrement, les interfaces et le positionnement ;
- corriger le modèle numérique ;
- fabriquer une nouvelle version ;
- réserver le procédé industriel plus coûteux à la pièce validée.
La pièce finale de SoftGripping n’a pas été imprimée en PLA. Elle a été produite en PA12 par frittage sélectif par laser, puis lissée chimiquement afin d’obtenir les caractéristiques de surface et l’étanchéité nécessaires à son application alimentaire.
Le PLA 3D850 doit donc être envisagé ici pour ce qu’il peut légitimement apporter : des prototypes FDM destinés à contrôler une conception avant d’engager la fabrication finale.
Le prototype n’est pas une miniature sans conséquence
Un prototype industriel peut sembler rudimentaire, mais une imprécision suffit parfois à fausser toute la validation.
Sur un préhenseur robotisé, il faut notamment contrôler :
- l’écartement des doigts ;
- la position des fixations ;
- le passage des tuyaux ;
- l’absence d’interférence avec le robot ;
- l’accès aux raccords ;
- l’encombrement autour du produit manipulé ;
- la compatibilité avec plusieurs formes d’objets.
Si le prototype se déforme pendant l’impression, l’équipe risque de modifier inutilement un modèle numérique pourtant correct. Un perçage décalé ou une base légèrement incurvée peut être interprété comme une erreur de conception alors que le défaut provient simplement de la fabrication.
La précision du filament devient donc une donnée économique. Un prototype fiable permet de décider. Un prototype déformé ne fait que reporter la décision — avec l’élégance administrative d’une réunion consacrée à planifier la prochaine réunion.
PLA 3D850 : une matière conçue pour l’impression 3D
Le PLA 3D850 est fabriqué à partir d’Ingeo 3D850, une qualité de PLA développée par NatureWorks spécialement pour la production de monofilaments destinés à l’impression 3D.
La documentation officielle de NatureWorks associe ses qualités 3D850 et 3D870 à plusieurs caractéristiques particulièrement utiles en prototypage :
- une excellente aptitude à la transformation et à l’impression ;
- une restitution précise des détails ;
- une bonne adhérence au plateau sans chauffage obligatoire ;
- une réduction du warping et du curling ;
- une meilleure résistance aux chocs des pièces imprimées ;
- une faible odeur pendant l’impression.
Ces avantages répondent aux principales difficultés rencontrées pendant une campagne de prototypage : conserver les dimensions, reproduire les petits détails et éviter de perdre plusieurs heures à cause d’un angle relevé.
Limiter le warping pour valider les interfaces
Le warping correspond au soulèvement progressif d’une partie de la pièce sous l’effet de contractions inégales pendant le refroidissement.
Sur un objet décoratif, une légère déformation peut parfois rester tolérable. Sur un prototype d’assemblage, elle peut empêcher de vérifier correctement :
- la planéité d’une base ;
- l’alignement de deux trous ;
- le contact entre deux composants ;
- l’emboîtement d’un connecteur ;
- le jeu autour d’un axe ;
- la position d’un capteur.
La faible tendance au warping et au curling annoncée pour les monofilaments Ingeo facilite donc la réalisation de prototypes qui ressemblent réellement au modèle conçu.
Cette stabilité devient particulièrement intéressante pour les supports, platines, boîtiers et montages comportant une surface importante sur le plateau. Elle ne dispense pas de régler correctement la première couche, mais elle réduit le risque que la matière compromette une géométrie qui devait précisément être contrôlée.
Reproduire les détails qui déterminent le montage
Les prototypes industriels comportent souvent de petits éléments fonctionnels : ergots, rainures, passages de vis, logements de connecteurs, nervures ou butées.
Leur qualité ne relève pas seulement de l’esthétique. Un ergot mal reproduit peut rendre un encliquetage impossible. Une rainure imprécise peut bloquer une pièce mobile. Un perçage irrégulier peut donner l’impression qu’un entraxe doit être corrigé.
La capacité du PLA 3D850 à restituer précisément les détails est donc particulièrement pertinente pour les prototypes destinés à :
- vérifier un assemblage ;
- valider l’emplacement de fixations ;
- contrôler le passage d’un câble ;
- tester l’ergonomie d’une poignée ;
- reproduire plusieurs variantes d’un mécanisme ;
- confirmer l’encombrement d’une pièce dans une machine.
Pour les cotes les plus sensibles, une calibration de l’imprimante et une mesure au pied à coulisse restent nécessaires. Le filament facilite la précision ; il ne transforme pas automatiquement une imprimante FDM en machine de métrologie.
Un tarif intéressant pour multiplier les itérations
Le premier prototype est rarement le dernier. C’est même sa fonction : révéler ce que l’écran ne montrait pas encore.
Une équipe peut être amenée à imprimer plusieurs versions successives :
- une première pour vérifier l’encombrement ;
- une deuxième pour corriger les fixations ;
- une troisième pour améliorer l’ergonomie ;
- une quatrième pour tester une variante proposée par l’utilisateur final.
Dans cette phase, le prix du filament compte autant que sa qualité. Une matière très coûteuse incite à limiter les essais, alors que l’intérêt du prototypage rapide réside précisément dans la liberté d’expérimenter.
À l’inverse, un filament bon marché mais irrégulier peut provoquer des impressions inutilisables et rendre les versions difficiles à comparer. L’économie réalisée sur la bobine disparaît alors dans le temps machine perdu.
Le PLA 3D850 vise un équilibre pertinent : une matière de qualité conçue pour l’impression 3D, proposée à un tarif permettant d’enchaîner les essais. Pour un bureau d’études, un atelier de maintenance ou une petite entreprise, cette combinaison aide à réserver le budget aux opérations qui l’exigent réellement.
Quand utiliser le PLA 3D850 dans un processus industriel ?
Le PLA 3D850 sera particulièrement adapté à la fabrication de :
- prototypes d’encombrement ;
- maquettes fonctionnelles ;
- boîtiers de validation ;
- supports de capteurs provisoires ;
- interfaces entre plusieurs composants ;
- gabarits légers de positionnement ;
- modèles destinés à une revue de conception ;
- différentes variantes ergonomiques ;
- pièces de démonstration ;
- préséries destinées à vérifier les dimensions.
L’impression peut être réalisée directement dans le bureau d’études ou l’atelier. Une modification décidée le matin peut ainsi être matérialisée sans attendre la livraison d’une pièce sous-traitée.
Cette réactivité permet de détecter plus tôt les erreurs, mais aussi d’associer plus facilement les opérateurs à la conception. Un technicien peut manipuler la pièce, signaler un accès difficile ou proposer le déplacement d’une fixation avant que la solution définitive soit fabriquée.
Ne pas confondre prototype de validation et pièce finale
Le cas SoftGripping montre également qu’un bon procédé de développement peut utiliser plusieurs technologies successives.
La FDM a servi aux premières validations rapides. Le SLS et le PA12 ont ensuite été retenus pour la pièce définitive, car celle-ci devait intégrer des conduits pneumatiques étanches, résister durablement et répondre aux contraintes d’une application alimentaire.
Un prototype en PLA 3D850 ne doit donc pas être utilisé automatiquement comme pièce finale lorsque l’application implique :
- un contact alimentaire réglementé ;
- une température élevée ;
- une exposition prolongée aux intempéries ;
- une étanchéité pneumatique ;
- des efforts mécaniques critiques ;
- une fonction liée à la sécurité ;
- des sollicitations répétées qui n’ont pas été testées.
Le PLA 3D850 permet de vérifier une géométrie et certaines fonctions, mais la matière définitive doit être choisie selon les contraintes réelles. Cette distinction ne diminue pas l’intérêt du prototype : elle évite justement de payer trop tôt pour une pièce technique dont la conception n’est pas encore validée.
Conclusion
Le projet de SoftGripping démontre que la réduction des délais en fabrication additive commence bien avant la production de la pièce finale. En utilisant la FDM pour tester rapidement les premières géométries, l’entreprise a pu affiner sa conception avant de passer à un procédé industriel adapté à l’usage définitif.
Dans cette phase itérative, le filament doit produire des pièces suffisamment précises pour permettre de vraies décisions, tout en restant assez accessible pour multiplier les versions.
Grâce à sa bonne imprimabilité, sa restitution précise des détails, son adhérence au plateau et sa faible tendance au warping, le PLA 3D850 répond directement à ces besoins. Son tarif intéressant complète l’équation : expérimenter davantage, corriger plus tôt et réserver les procédés coûteux à une conception déjà éprouvée.
Un milliard de dollars pour moderniser la fabrication
Le 12 août 2026, Stanley Black & Decker a annoncé un investissement d’un milliard de dollars aux États-Unis.
Environ la moitié de cette somme doit financer la recherche et le développement de nouveaux outils et solutions. L’autre moitié sera consacrée aux investissements industriels, au renforcement des capacités de fabrication et au développement de produits. Le programme doit se poursuivre jusqu’en 2028.
Dans une analyse publiée le 3 septembre 2026, Fabbaloo estime que cet investissement pourrait créer de nouvelles possibilités pour la fabrication additive. Le média cite notamment le prototypage rapide, les gabarits, les montages de fabrication, l’outillage et les pièces de maintenance.
Il s’agit d’une analyse prospective : Stanley Black & Decker n’a pas annoncé que ce milliard de dollars serait consacré à l’impression 3D. Le rapprochement reste néanmoins crédible, car l’entreprise utilise déjà cette technologie. Un partenariat annoncé en 2019 avec AstroPrint concernait notamment la gestion d’un parc d’imprimantes employé pour le prototypage et la fabrication de petites séries.
Pourquoi les usines impriment leurs propres outillages
Une ligne de production ne repose pas uniquement sur les machines qui fabriquent le produit final. Elle emploie également une multitude d’accessoires adaptés à chaque opération :
- gabarits de perçage ou de positionnement ;
- montages maintenant une pièce pendant l’assemblage ;
- guides pour faciliter un geste répétitif ;
- supports de capteurs ou de caméras ;
- protections et carters ;
- calibres de contrôle ;
- organiseurs d’outils ;
- prototypes destinés à vérifier l’ergonomie d’un poste.
Ces objets sont souvent fabriqués en très petites quantités. Leur géométrie peut également évoluer après un changement de produit, de machine ou de méthode de travail.
Dans ce contexte, fabriquer un moule ou commander une pièce usinée n’est pas toujours justifié. L’impression 3D permet de passer directement du modèle numérique à l’objet, puis de corriger rapidement une cote, une poignée ou un point de fixation.
Le guide de Formlabs consacré aux aides de fabrication imprimées en 3D souligne justement leur intérêt pour réduire les délais de développement et adapter plus efficacement les processus de production.
Pour un gabarit, la géométrie compte davantage que l’apparence
Un défaut esthétique reste parfois acceptable sur un outil utilisé en interne. Une déformation géométrique peut en revanche lui faire perdre toute utilité.
Un angle relevé peut empêcher un montage de reposer à plat. Une base incurvée peut modifier la position de la pièce maintenue. Un entraxe légèrement déplacé peut rendre deux fixations incompatibles. Sur un calibre de contrôle, une déformation peut même conduire à accepter ou refuser une pièce à tort.
Le risque augmente avec la taille de l’objet. Plus la surface déposée sur le plateau est importante, plus les différences de température peuvent provoquer une contraction inégale de l’ABS. Les bords ou les angles commencent alors à se soulever : c’est le warping.
Pour l’atelier, les conséquences dépassent le simple gaspillage de matière. Il faut également compter :
- le temps d’impression perdu ;
- l’immobilisation de la machine ;
- le travail de l’opérateur ;
- le retard dans la mise au point du poste ;
- la nécessité de vérifier de nouveau toutes les dimensions.
ABS ADH-PERFECT Optimus : réduire le risque à la source
L’ABS ADH-PERFECT Optimus a été développé pour limiter très fortement les défauts qui compliquent l’impression de grandes pièces en ABS.
Sa fiche produit met principalement en avant :
- une très faible tendance au décollement et à la déformation ;
- une excellente adhérence entre les couches ;
- une forte adhérence sur une plaque de verre chauffée ;
- une aptitude à fabriquer des objets mécaniques de grande taille et de haute précision ;
- une grande résistance aux chocs.
Ces propriétés correspondent directement aux besoins d’un gabarit ou d’un montage industriel. La pièce doit conserver une base plane, des points de fixation correctement positionnés et une bonne cohésion dans la hauteur.
L’intérêt du matériau n’est donc pas seulement de faciliter le démarrage de l’impression. Il s’agit de préserver la géométrie fonctionnelle jusqu’au refroidissement de la pièce.
Les applications dans lesquelles le faible warping devient décisif
Les montages de positionnement
Un montage sert à maintenir un composant dans une orientation précise pendant le collage, le vissage, le soudage ou le contrôle. Si sa base se déforme, tous ses points d’appui peuvent être affectés.
Un ABS à très faible warping devient particulièrement pertinent lorsque le montage est large, relativement plat ou percé à plusieurs endroits.
Les gabarits de perçage et d’assemblage
Les trous et les guides doivent rester alignés avec la pièce réelle. Une légère torsion peut suffire à créer un défaut répétitif sur toute une série.
La stabilité géométrique compte alors davantage que la qualité visuelle de la surface.
Les carters et protections sur mesure
Les ateliers doivent parfois protéger un capteur, un connecteur, un mécanisme ou une zone mobile. Ces carters comportent fréquemment de grandes faces planes et plusieurs fixations périphériques.
Une déformation des angles peut empêcher la pose du couvercle ou créer un espace indésirable autour de l’équipement.
Les prototypes d’encombrement
Avant d’usiner ou de mouler une pièce définitive, un prototype grandeur réelle permet de vérifier son implantation, l’accès aux commandes et la compatibilité avec les composants voisins.
Sur ce type de modèle, un warping important fausse la validation : l’équipe ne contrôle plus la géométrie conçue, mais une version accidentellement déformée pendant l’impression.
Réduire les échecs pour accélérer les itérations
La fabrication additive apporte surtout de la valeur lorsqu’elle raccourcit la boucle entre l’idée, l’essai et la correction.
Supposons qu’un technicien conçoive un support pour déplacer un capteur sur une ligne. La première version permet de vérifier l’encombrement. Une deuxième corrige l’angle de visée. Une troisième ajoute un passage de câble.
Si chaque version s’imprime correctement, les trois itérations peuvent être enchaînées rapidement. Si une grande pièce se décolle après plusieurs heures, tout le processus prend du retard.
Dans ce contexte, limiter le warping améliore davantage que le taux de réussite des impressions. Cela rend le délai de développement plus prévisible, un avantage important lorsqu’une modification doit être validée avant une intervention de maintenance ou une remise en production.
Un matériau performant ne remplace pas un procédé maîtrisé
Le faible warping de l’ABS ADH-PERFECT Optimus ne dispense pas de préparer correctement la fabrication.
Sa fiche technique recommande une température d’extrusion comprise entre 240 et 260 °C, à ajuster selon la machine. La fiche produit indique par ailleurs un plateau chauffé entre 80 et 100 °C.
Pour obtenir un résultat reproductible, il reste nécessaire de :
- nettoyer et niveler le plateau ;
- régler précisément la première couche ;
- éviter les courants d’air ;
- maintenir un environnement thermique aussi stable que possible ;
- contrôler les dimensions du premier exemplaire ;
- valider l’outil dans ses conditions réelles d’utilisation.
Une pièce imprimée ne doit pas être employée sans qualification dans une fonction liée à la sécurité des opérateurs ou au maintien de charges dangereuses. Le choix du matériau, l’orientation des couches et la conception doivent toujours être validés en fonction des efforts réellement subis.
Conclusion
L’investissement annoncé par Stanley Black & Decker montre que la modernisation industrielle passe autant par la recherche et le développement que par les équipements de production. Dans cette transformation, l’impression 3D peut jouer un rôle très concret : produire rapidement les prototypes, gabarits, supports et montages dont les ateliers ont besoin.
Encore faut-il que ces pièces respectent la géométrie prévue. Sur un grand outillage en ABS, le warping peut compromettre la planéité, l’alignement des fixations et la précision du positionnement.
Grâce à sa très faible tendance à la déformation et à sa forte adhérence entre les couches, l’ABS ADH-PERFECT Optimus répond directement à cette difficulté. Pour un atelier qui souhaite imprimer de grandes aides de fabrication fiables, le faible warping n’est pas un simple confort : c’est une condition pour passer rapidement du fichier numérique à un outil réellement exploitable.