Service d’impression 3D local : Bambu Circle prépare son arrivée en France, pourquoi l’ABS-E devient stratégique
Le service d’impression 3D local ne se résume pas à posséder plusieurs machines. Il faut pouvoir comprendre le besoin d’un client, choisir une matière adaptée, chiffrer la commande, produire une pièce régulière et la livrer dans un délai crédible. L’annonce de Bambu Circle rend ce modèle plus visible, mais elle rappelle surtout une réalité économique : dans un petit atelier, chaque impression ratée consomme à la fois du filament, du temps machine et du temps humain.
Bambu Circle veut rapprocher l’impression 3D des utilisateurs européens
Le 11 novembre 2026, Bambu Lab a annoncé la présentation de Bambu Circle à Formnext, le salon professionnel organisé à Francfort du 17 au 20 novembre. Le fabricant décrit ce programme comme un réseau agréé d’entrepreneurs locaux. Son périmètre annoncé couvre la maintenance des machines, la vente à petite échelle d’imprimantes et de matériaux, les services d’impression, ainsi que la formation et les programmes éducatifs.
Le calendrier communiqué commence par un projet pilote aux Pays-Bas. L’Allemagne et la France doivent suivre au début de 2027. Les candidats européens peuvent déjà rejoindre une liste d’attente, et Bambu Lab affiche un objectif particulièrement ambitieux : permettre à chaque utilisateur européen de trouver à terme un partenaire agréé à moins d’une heure de route.
Ces éléments proviennent de l’annonce officielle de Bambu Lab publiée le 11 novembre 2026. Le constructeur indique aussi que 58 % des utilisateurs néerlandais interrogés souhaiteraient tirer un revenu complémentaire de l’impression 3D. Ce chiffre doit toutefois être lu comme le résultat d’une enquête du fabricant : l’annonce ne précise ni la taille de l’échantillon ni la méthode employée.
Le programme reste par ailleurs incomplet sur plusieurs points décisifs pour bâtir un prévisionnel : coût d’entrée, conditions de certification, investissement minimal, règles d’approvisionnement, niveaux de service attendus et marge laissée aux partenaires. Bambu Circle constitue donc un signal économique sérieux, mais pas encore un modèle financier prêt à recopier.
Le service d’impression 3D local doit vendre une solution, pas des heures machine
Un client ne cherche généralement pas « 86 grammes de thermoplastique déposés en 4 h 12 ». Il cherche un support qui s’adapte à un équipement, un boîtier de remplacement, un gabarit d’assemblage, un prototype à essayer ou une petite série disponible rapidement.
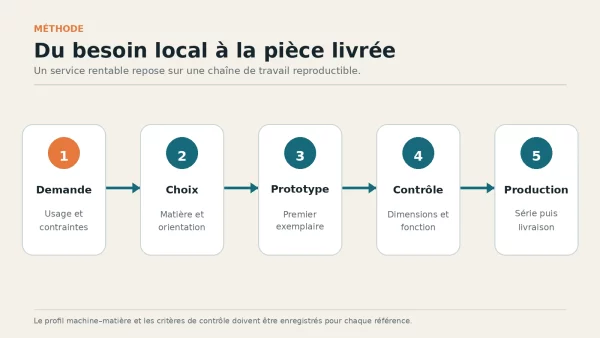
La valeur d’un atelier local tient à sa capacité à transformer une demande parfois imprécise en pièce utilisable. Cela suppose une chaîne de travail structurée :
- qualifier l’usage et les contraintes réelles ;
- vérifier que l’impression FFF est pertinente ;
- choisir le matériau et l’orientation de fabrication ;
- produire un premier exemplaire ;
- contrôler les dimensions et l’état de surface ;
- corriger si nécessaire ;
- fabriquer la quantité demandée ;
- documenter les réglages pour une éventuelle réimpression.
Cette proximité est utile lorsque la pièce doit être testée sur place. Quelques dixièmes de millimètre dans un logement, l’emplacement d’une fixation ou l’angle d’une poignée peuvent être ajustés après un essai réel. Le service local réduit alors la distance entre la conception, le test et la correction.
Il ne supprime pas pour autant les exigences de méthode. Une activité rémunérée demande des fichiers correctement versionnés, des paramètres enregistrés, des critères d’acceptation et une traçabilité minimale des lots de matière. La certification annoncée par Bambu Lab pourra éventuellement structurer une partie de ces pratiques, mais son contenu détaillé n’est pas encore public.
Le vrai coût d’une pièce ne se limite jamais au poids du filament
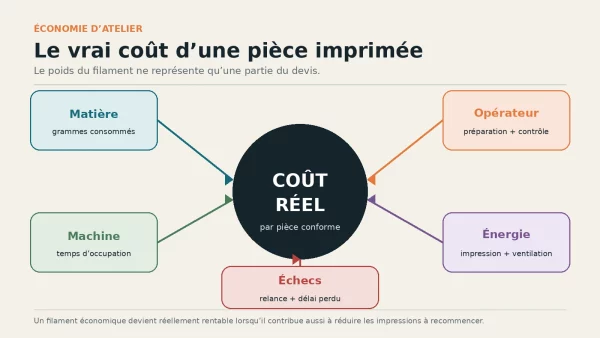
Le prix matière reste visible et facile à calculer. Il ne constitue pourtant qu’une partie du coût réel. Un devis doit également intégrer l’immobilisation de la machine, l’électricité, la préparation, la surveillance, le retrait des supports, le contrôle, l’emballage et la probabilité d’une nouvelle impression.
Une formule simple permet de ne rien oublier :
Coût réel = matière + temps machine + énergie + temps opérateur + post-traitement + provision pour échecs.
Cette dernière composante mérite une attention particulière. Si une pièce de huit heures se soulève du plateau à la septième heure, la perte ne correspond pas seulement aux grammes consommés. L’atelier perd aussi un créneau de production, retarde la commande suivante et doit consacrer du temps à nettoyer puis relancer la machine.
Le matériau le moins cher à l’achat n’est donc pas automatiquement le plus économique. À l’inverse, il serait tout aussi imprudent de promettre qu’un filament supprime tous les échecs. La géométrie, la préparation du plateau, les températures, les courants d’air, l’orientation, le débit et l’état de la machine continuent d’influencer le résultat.
L’objectif raisonnable consiste à choisir un filament dont le prix reste compatible avec le marché visé et dont le comportement réduit les variables difficiles à maîtriser.
Pourquoi l’ABS-E est légitime pour une petite activité de pièces fonctionnelles
L’ABS intéresse les ateliers qui produisent des prototypes fonctionnels, des boîtiers, des supports, des gabarits ou des pièces d’usage intérieur. Il demande toutefois davantage de maîtrise que le PLA, notamment à cause du retrait thermique susceptible de soulever les angles et de fissurer les couches.
Le filament ABS-E répond précisément à ce point de friction. Selon sa fiche produit, il repose sur la résine PA-747R de CHIMEI et a été formulé pour être moins sujet au warping et à la fissuration, avec une meilleure adhésion entre les couches. Le vendeur le positionne comme un ABS de qualité professionnelle à prix réduit.
Pour un service d’impression, ces caractéristiques sont décisives dans plusieurs situations :
- Devis serrés : un tarif matière contenu laisse davantage de marge pour intégrer le temps de préparation et de contrôle sans rendre la pièce invendable.
- Premières séries : lorsqu’un client commande cinq, dix ou vingt exemplaires, la répétabilité compte davantage que la réussite d’une seule pièce de démonstration.
- Machines sans enceinte activement chauffée : la fiche indique que l’ABS-E peut être employé sans chambre fermée et chauffée, sous réserve de respecter les réglages adaptés. Cela ne signifie pas que l’environnement n’a plus d’influence.
- Pièces comportant une base large ou des angles : la réduction annoncée du warping limite un risque particulièrement coûteux sur les fabrications longues.
- Ateliers travaillant plusieurs couleurs et formats : le produit est proposé en diamètres 1,75 et 2,85 mm, avec plusieurs conditionnements et couleurs ; il faut vérifier la disponibilité au moment de la commande.
La fiche annonce une plage de buse de 220 à 265 °C et un plateau à 90 °C. Elle recommande au moins 245 °C lorsque l’imprimante ne possède pas de chambre fermée et chauffée. Ces valeurs constituent un point de départ, pas un profil universel : la machine, la vitesse, la géométrie et la couleur peuvent imposer une calibration.
Moins de warping : l’avantage économique le plus concret
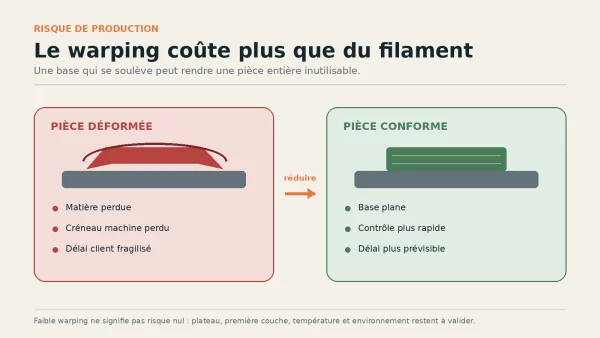
Le warping apparaît lorsque les différentes zones de la pièce se contractent de manière inégale pendant le refroidissement. Les contraintes internes finissent par soulever les bords ou déformer la base. Sur un prototype esthétique, le défaut est gênant. Sur un gabarit, un boîtier ou un support devant s’assembler, il peut rendre la pièce inutilisable.
Dans un atelier local, une formulation peu sujette au warping apporte trois bénéfices pratiques :
- mieux respecter les dimensions de contact, par exemple une base qui doit rester plane ;
- réduire les relances, donc préserver la capacité de production disponible ;
- fiabiliser le délai annoncé, un critère souvent plus important pour le client que le prix au centime près.
Il faut néanmoins éviter une promesse absolue. La mention « très peu de warping » décrit le positionnement du produit ; elle ne dispense pas de dégraisser le plateau, de régler la première couche, de limiter les courants d’air et de valider les grandes géométries. Le bon argument commercial n’est pas « cette matière ne rate jamais », mais « cette matière a été choisie et testée pour réduire un risque identifié ».
Construire une offre rentable autour de cas d’usage bien délimités
Un service naissant a intérêt à refuser les demandes trop éloignées de ses moyens. L’ABS-E peut constituer une matière de référence pour des pièces fonctionnelles non critiques, produites à température d’usage compatible et après validation sur la machine de l’atelier.
Les premières offres peuvent porter sur :
- des prototypes d’encombrement et d’assemblage ;
- des boîtiers et capots destinés à un usage intérieur ;
- des supports d’atelier ;
- des gabarits de perçage, de positionnement ou de contrôle, après essai ;
- des pièces de remplacement non liées à la sécurité ;
- de petites séries dont le fichier et le profil ont déjà été validés.
En revanche, la matière ne suffit jamais à qualifier une pièce pour un usage médical, alimentaire, électrique réglementé, structurel ou lié à la sécurité. Une pièce devant supporter une personne, prévenir une chute, résister au feu, entrer durablement en contact avec la peau ou fonctionner dans un environnement fortement chauffé exige une démarche de validation adaptée. La géométrie, l’orientation des couches, le taux de remplissage et le procédé de fabrication influencent la résistance finale.
Cette frontière doit apparaître dans les conditions de vente. Elle protège le client et évite à l’atelier de transformer une commande de quelques euros en responsabilité disproportionnée.
Ventilation : une obligation de méthode pour travailler l’ABS
Le fait qu’un ABS soit plus facile à imprimer ne rend pas ses émissions négligeables. Le guide du NIOSH consacré à l’impression 3D dans les fablabs, écoles, bibliothèques et petites entreprises recommande des mesures techniques comme les enceintes ventilées, l’extraction locale et la filtration adaptée. Le NIOSH rappelle aussi que la ventilation générale seule peut être insuffisante lors d’un usage régulier ou prolongé.
Un service professionnel doit donc prévoir l’implantation des machines avant d’augmenter sa capacité : espace séparé des postes permanents, enceinte adaptée, captage à la source lorsque c’est possible, entretien des filtres et procédure en cas d’incident. La présence d’une enceinte thermique ne garantit pas à elle seule le traitement des émissions ; il faut distinguer stabilisation de la température et maîtrise de l’air rejeté.
Cette dépense doit entrer dans le calcul économique dès le départ. Elle ne constitue pas une option décorative à ajouter après l’achat de plusieurs imprimantes.
Ce que Bambu Circle change — et ce qu’il ne change pas encore
Bambu Circle donne une forme visible à une tendance plus large : l’impression 3D de proximité se rapproche d’un service artisanal structuré, mêlant fabrication, maintenance, conseil et formation. L’arrivée annoncée en France au début de 2027 peut accélérer la découverte de ces services et créer de nouveaux points de contact locaux.
Le programme ne garantit toutefois ni la rentabilité d’un partenaire ni la demande dans chaque territoire. Il ne remplace pas une étude locale : typologie des clients, niveau de prix acceptable, concurrence des fablabs et prestataires existants, temps consacré au support et capacité réelle des machines.
Pour un atelier indépendant, l’enseignement le plus utile est immédiat : avant d’acheter davantage de matériel, il faut consolider une offre simple, mesurer son coût réel et valider quelques couples machine-matière. L’ABS-E peut occuper une place pertinente dans cette bibliothèque de profils grâce à son positionnement tarifaire et à sa faible tendance annoncée au warping.
Conclusion
La présentation de Bambu Circle à Formnext 2026 ne constitue pas seulement une annonce de réseau. Elle confirme que l’impression 3D de bureau cherche désormais à devenir un service de proximité, avec des prestations d’impression, de maintenance et de formation plus accessibles.
Dans cette activité, la rentabilité se joue rarement sur une caractéristique spectaculaire. Elle dépend de la capacité à produire correctement, à tenir un délai et à éviter qu’une pièce longue ne soit recommencée. L’ABS-E répond à ces besoins par un compromis lisible : un ABS de bonne qualité à tarif intéressant, formulé pour réduire le warping, la fissuration et les difficultés d’impression.
Ce positionnement ne dispense ni de calibrer le procédé, ni de ventiler l’atelier, ni de limiter les usages aux pièces réellement validées. Il offre en revanche une base crédible pour fabriquer des prototypes fonctionnels, des gabarits, des supports et de petites séries sans laisser le coût matière ou le risque de déformation absorber toute la marge du service.