Outillage industriel imprimé en 3D : réduire les délais avec un ABS à faible warping
L’outillage industriel imprimé en 3D passe à la production
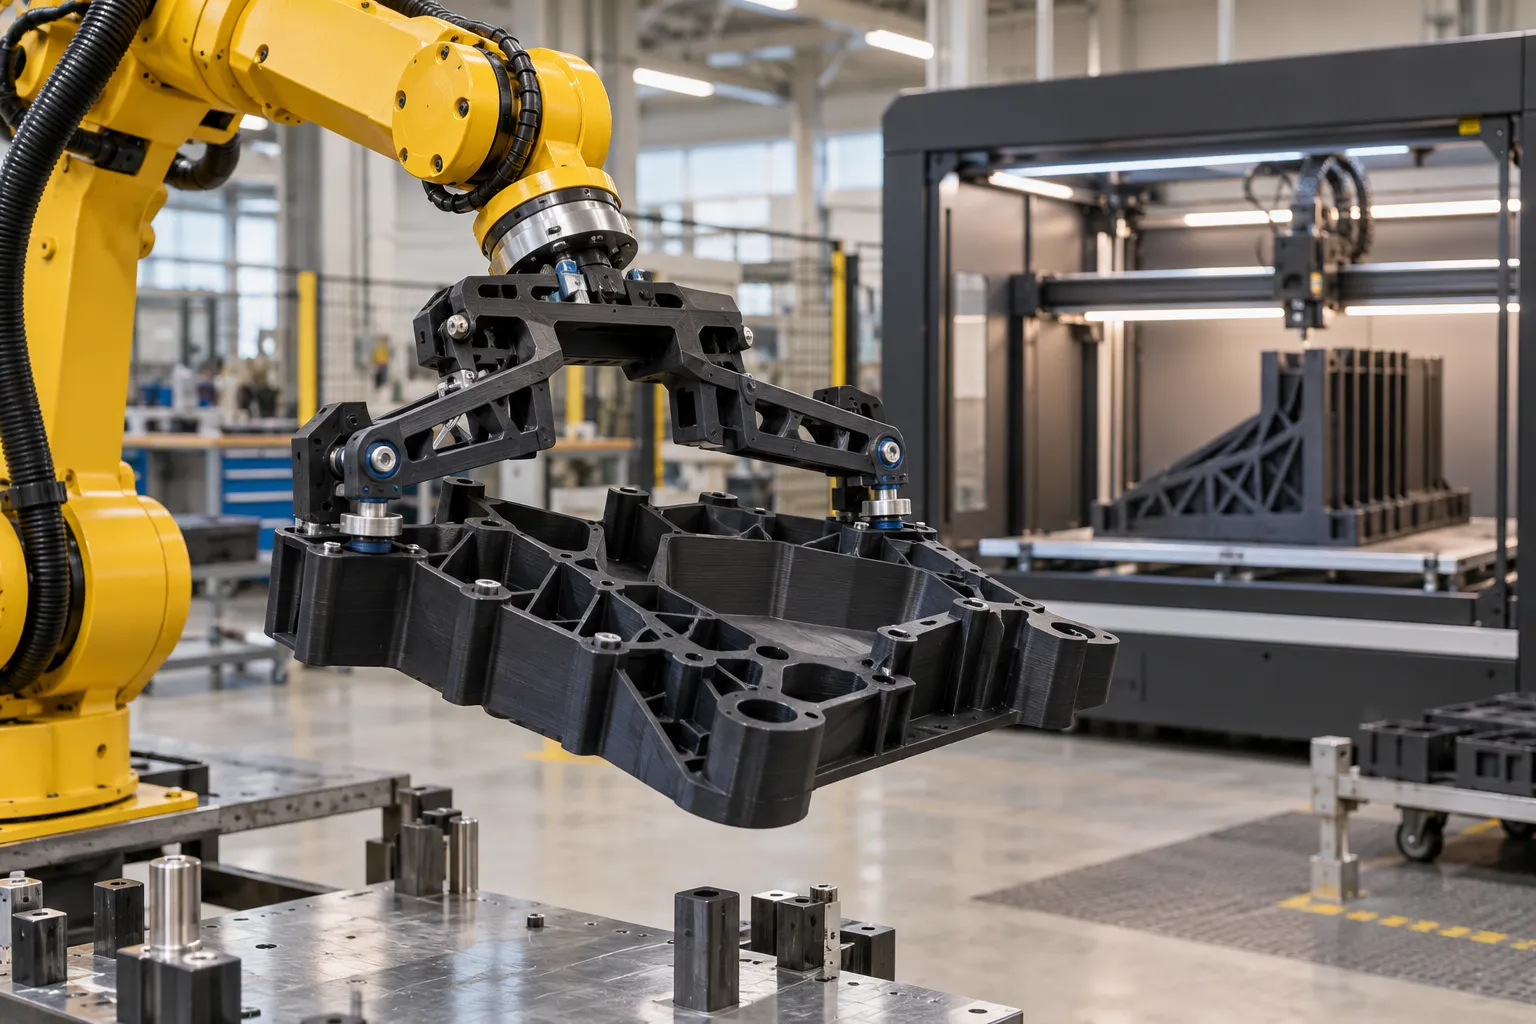
L’outillage industriel imprimé en 3D permet aux usines de fabriquer leurs propres gabarits, montages, supports et équipements adaptés à chaque poste de travail. Une actualité publiée le 13 octobre 2026 montre jusqu’où cette démarche peut aller.
Le fabricant de systèmes de gestion de câbles HellermannTyton utilise une imprimante FDM Stratasys Fortus 450 pour produire des outils montés à l’extrémité de bras robotisés. Ces équipements assurent notamment la manipulation de pièces pendant la fabrication de colliers de serrage et de fixations spécifiques.
D’après les données communiquées par l’entreprise et rapportées par TCT Magazine, 38 outils différents ont été fabriqués. Ensemble, ils auraient accompli plusieurs dizaines de millions de cycles et participé à la production de milliards de pièces. tctmagazine.com
Cette publication constitue une mise à jour d’un projet engagé depuis plusieurs années, et non l’annonce d’une installation entièrement nouvelle. Elle est néanmoins intéressante, car elle permet d’évaluer la fabrication additive après une utilisation prolongée en environnement industriel.
Des coûts réduits jusqu’à 75 %
HellermannTyton avait auparavant recours à des méthodes de fabrication traditionnelles et à des fournisseurs extérieurs. Chaque modification exigeait donc une nouvelle commande et plusieurs semaines d’attente.
L’intégration de la fabrication additive dans l’usine aurait permis d’obtenir :
- une réduction du poids des outils pouvant atteindre 50 % ;
- une diminution des délais pouvant également atteindre 50 % ;
- des économies pouvant atteindre 75 % ;
- des modifications réalisées en quelques jours plutôt qu’en plusieurs semaines ;
- des opérations de maintenance ramenées de deux ou trois heures à moins d’une heure dans certains cas.
Le retour d’expérience publié par SYS Systems indique également que certains outils peuvent être conçus, imprimés et installés pendant la nuit. tctmagazine.com
La réduction du poids présente un autre intérêt. Une masse plus faible à l’extrémité d’un robot limite la charge déplacée à chaque cycle. Elle peut faciliter les accélérations, réduire les contraintes imposées au bras et contribuer à raccourcir les temps de production.
Pourquoi fabriquer les outillages directement dans l’atelier ?
Un outillage industriel est rarement produit en grande série. Il correspond généralement à une machine, une pièce ou une opération précise.
La fabrication additive devient particulièrement pertinente pour créer :
- des gabarits de perçage ;
- des montages de positionnement ;
- des supports de capteurs ;
- des guides d’assemblage ;
- des protections de machines ;
- des organiseurs d’outils ;
- des mors adaptés à une géométrie particulière ;
- des prototypes de préhenseurs ;
- des calibres de contrôle non certifiés ;
- des pièces provisoires destinées à valider un poste.
Lorsque l’outillage est fabriqué dans l’entreprise, une modification du produit n’impose plus nécessairement de relancer tout un processus de sous-traitance. Le fichier peut être corrigé, réimprimé puis testé directement sur le poste.
Cette rapidité encourage également les petites améliorations. Un technicien peut déplacer une poignée, modifier un passage de câble ou ajouter un repère sans attendre qu’un besoin suffisamment important justifie une nouvelle commande extérieure.
Le warping de l’ABS peut compromettre un outillage
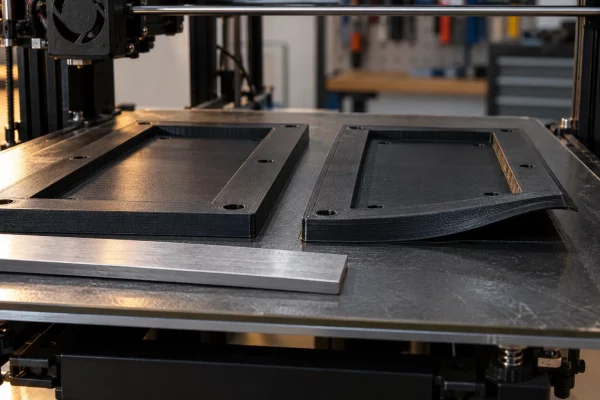
L’ABS est apprécié pour la fabrication de pièces techniques, mais son impression présente une difficulté bien connue : la matière se contracte en refroidissant.
Lorsque ce retrait n’est pas uniforme, les coins de la pièce peuvent se soulever. Une base initialement plane devient légèrement incurvée et les dimensions s’éloignent du modèle numérique. Ce phénomène, appelé warping, devient particulièrement problématique avec les objets longs, larges ou comportant une surface importante en contact avec le plateau.
Sur un outillage industriel, quelques millimètres de déformation peuvent suffire à produire des conséquences très concrètes :
- un gabarit ne repose plus correctement sur la pièce ;
- les trous de fixation ne sont plus alignés ;
- un support incline légèrement un capteur ;
- un montage impose une mauvaise position au composant ;
- deux parties imprimées ne s’assemblent plus ;
- une base instable fausse une opération de contrôle.
Une pièce peut donc paraître réussie tout en étant impropre à sa fonction. Dans l’atelier, la géométrie compte généralement davantage que la beauté de la dernière couche.
ABS ADH-PERFECT Optimus : limiter la déformation des grandes pièces
L’ABS ADH-PERFECT Optimus a été spécialement formulé pour réduire les difficultés habituellement rencontrées avec l’ABS.
Sa fiche produit met notamment en avant :
- une très faible tendance au décollement et à la déformation ;
- une excellente adhérence entre les couches ;
- une forte adhérence sur une plaque de verre chauffée ;
- une bonne aptitude à l’impression de grandes pièces ;
- une finesse d’impression adaptée aux objets de précision ;
- une grande résistance aux chocs ;
- une faible odeur à l’extrusion.
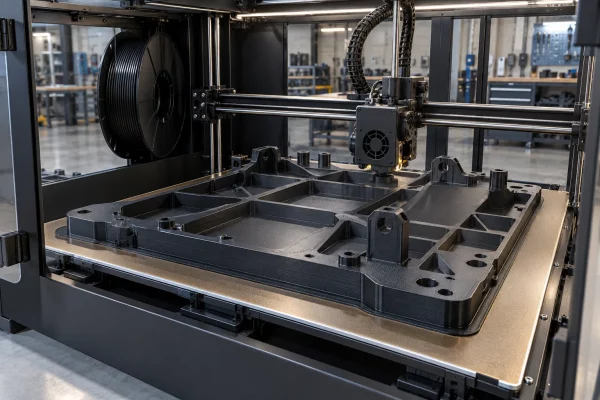
Ces caractéristiques sont particulièrement pertinentes pour les gabarits et montages comportant une large base. En limitant le warping, le matériau aide à conserver la planéité et la position des différents points de fixation.
L’adhérence entre les couches compte également. Un outillage comporte souvent des poignées, des parois verticales, des nervures ou des zones soumises à des efforts transversaux. Une mauvaise cohésion peut provoquer une rupture suivant les lignes d’impression, même lorsque la forme extérieure paraît correcte.
La fiche technique de l’ABS ADH-PERFECT Optimus recommande une extrusion entre 240 et 260 °C, un plateau chauffant entre 80 et 110 °C et une vitesse indicative de 70 mm/s. Ces valeurs doivent être adaptées à la machine et à la géométrie de la pièce.
Prototyper l’outil avant de choisir son matériau définitif
HellermannTyton utilise du nylon 12 chargé en fibres de carbone pour ses outils robotiques. L’ABS ADH-PERFECT n’est donc pas le matériau employé dans ce cas industriel et ne doit pas être présenté comme son équivalent.
L’enseignement utile se situe ailleurs : avant de lancer un outil soumis à plusieurs millions de cycles, il faut concevoir sa géométrie, vérifier son encombrement et le tester dans son environnement réel.
L’ABS ADH-PERFECT peut alors servir à fabriquer :
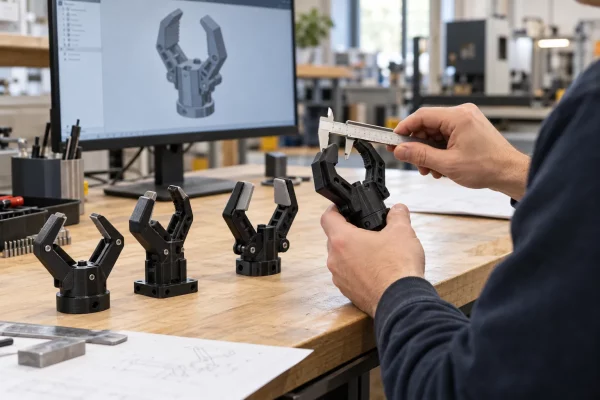
- un prototype grandeur réelle de préhenseur ;
- un montage destiné à vérifier les accès ;
- une base permettant de valider les fixations ;
- une maquette fonctionnelle d’un outil robotisé ;
- plusieurs variantes destinées à comparer différentes géométries ;
- un gabarit employé pour une opération manuelle modérément sollicitée.
Sa faible tendance au warping devient précieuse pendant cette phase. Le prototype doit reproduire la forme conçue afin que le test révèle un véritable problème de conception, et non une déformation provoquée par l’impression.
Des itérations plus rapides et moins coûteuses
Imaginons un préhenseur devant saisir une pièce moulée. La première version permet de contrôler l’écartement des mors. La deuxième modifie les surfaces de contact. La troisième déplace les fixations pour éviter une collision avec le robot.
Avec une fabrication extérieure, chaque itération peut entraîner un devis, une validation et un nouveau délai. Avec une imprimante installée dans l’atelier, les versions peuvent être fabriquées les unes après les autres.
Le coût d’une impression ratée ne se limite toutefois pas à la matière consommée. Il inclut également :
- l’immobilisation de l’imprimante ;
- le temps consacré à la préparation ;
- le retard pris dans les essais ;
- le travail nécessaire pour retirer et relancer la pièce ;
- l’incertitude introduite dans les mesures.
Un ABS qui limite le décollement rend les délais plus prévisibles. Cet avantage devient particulièrement important lorsqu’une grande pièce doit s’imprimer pendant plusieurs heures : découvrir au petit matin qu’un angle a quitté le plateau n’est pas exactement la forme d’automatisation recherchée.
Quand utiliser directement l’ABS ADH-PERFECT pour un outillage ?
Le matériau peut convenir à des applications définitives lorsque les contraintes restent compatibles avec les propriétés de la pièce imprimée et qu’un essai réel a validé son comportement.
Il pourra notamment être envisagé pour :
- des supports statiques ;
- des guides d’assemblage ;
- des gabarits utilisés manuellement ;
- des protections et carters ;
- des organiseurs adaptés à un poste ;
- des poignées ou commandes non critiques ;
- des montages de présentation ;
- des aides au positionnement faiblement chargées ;
- des pièces de maintenance provisoires.
Le choix doit prendre en compte la température d’utilisation, la charge, les chocs, la fréquence des manipulations et l’orientation des couches. Une pièce imprimée à plat ne résiste pas nécessairement de la même manière qu’une pièce imprimée verticalement.
Les précautions restent indispensables avec l’ABS
Une formulation limitant le warping ne dispense pas de maîtriser le procédé.
Pour obtenir un résultat reproductible, il reste nécessaire de :
- nettoyer et régler correctement le plateau ;
- calibrer la première couche ;
- éviter les courants d’air ;
- stabiliser la température autour de la pièce ;
- ajuster la température d’extrusion à l’imprimante ;
- contrôler les dimensions après refroidissement ;
- ventiler correctement le local ;
- tester l’outillage dans ses conditions réelles d’utilisation.
La fiche technique recommande un espace de travail disposant d’une extraction d’air ou d’une protection appropriée. Elle préconise également des équipements de protection lors du ponçage ou du fraisage, les poussières pouvant irriter la peau, les yeux et les voies respiratoires.
Un outil imprimé doit être validé avant sa mise en service
La réussite de HellermannTyton repose notamment sur des essais en conditions réelles. L’entreprise devait vérifier que les outils supporteraient leur charge et la répétition des cycles avant de généraliser la méthode.
La même prudence s’impose avec tout outillage imprimé. Une pièce ne doit pas être placée directement sur une machine lorsqu’une rupture pourrait :
- blesser un opérateur ;
- libérer une charge ;
- endommager un robot ;
- provoquer une collision ;
- fausser un contrôle de sécurité ;
- interrompre une ligne de production.
Les propriétés du filament ne suffisent pas à qualifier l’objet. La géométrie, le taux de remplissage, le nombre de parois, l’orientation des couches et les conditions d’impression influencent également sa résistance.
Pour un outil fortement chargé ou soumis à des millions de cycles, un matériau renforcé et une procédure de qualification pourront être nécessaires. Pour un prototype, un gabarit manuel ou un montage non critique, l’ABS ADH-PERFECT offre en revanche une solution beaucoup plus accessible.
Conclusion
Le bilan publié en octobre 2026 par HellermannTyton montre que l’outillage industriel imprimé en 3D peut produire des gains durables : 38 outils en service, plusieurs dizaines de millions de cycles et des réductions annoncées pouvant atteindre 75 % sur les coûts.
Toutes les entreprises n’ont cependant pas besoin de commencer par un préhenseur robotisé chargé en fibres de carbone. La première étape consiste souvent à imprimer un prototype, un gabarit ou un montage adapté à un besoin très précis.
Dans ces applications, le warping de l’ABS constitue un obstacle majeur, surtout lorsque la pièce est grande et doit conserver une base parfaitement plane. Grâce à sa très faible tendance à la déformation, à son adhérence entre les couches et à son aptitude aux objets mécaniques de grande taille, l’ABS ADH-PERFECT Optimus répond directement à cette difficulté.
L’impression 3D ne rend pas automatiquement un outil apte à la production. Elle permet en revanche de le concevoir, de le corriger et de le tester beaucoup plus rapidement. Et dans une usine, quelques jours gagnés sur un outil peuvent valoir bien davantage que le plastique employé pour le fabriquer.