
Le 12 août 2026, Stanley Black & Decker a annoncé un investissement d’un milliard de dollars aux États-Unis.
Environ la moitié de cette somme doit financer la recherche et le développement de nouveaux outils et solutions. L’autre moitié sera consacrée aux investissements industriels, au renforcement des capacités de fabrication et au développement de produits. Le programme doit se poursuivre jusqu’en 2028.
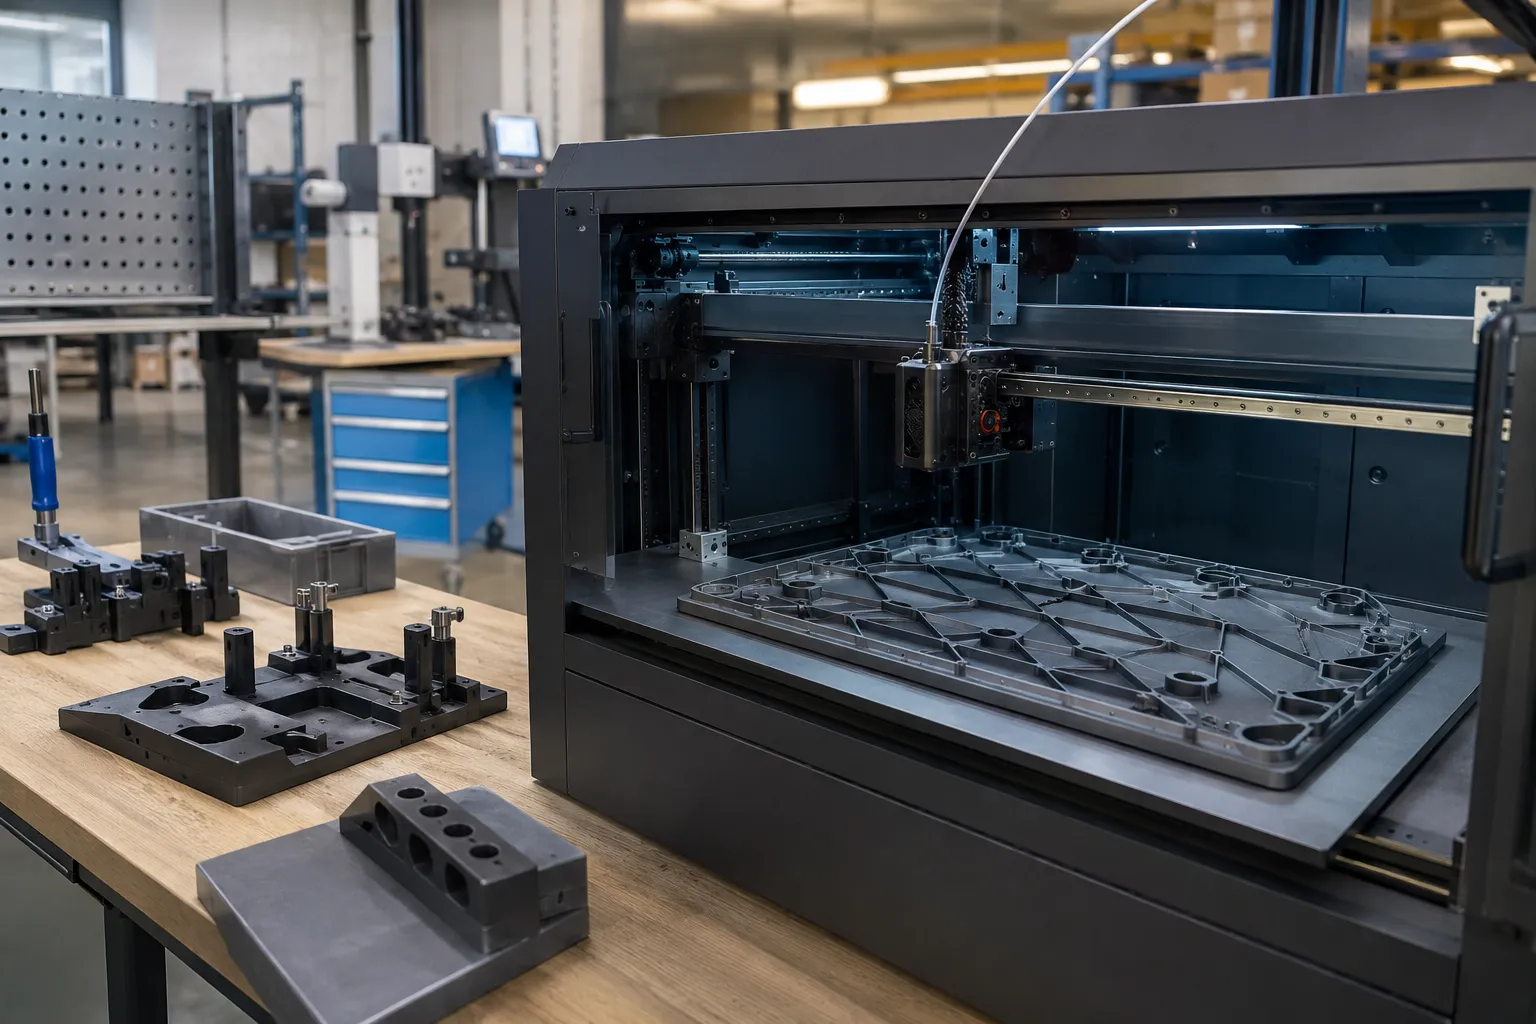
Dans une analyse publiée le 3 septembre 2026, Fabbaloo estime que cet investissement pourrait créer de nouvelles possibilités pour la fabrication additive. Le média cite notamment le prototypage rapide, les gabarits, les montages de fabrication, l’outillage et les pièces de maintenance.
Il s’agit d’une analyse prospective : Stanley Black & Decker n’a pas annoncé que ce milliard de dollars serait consacré à l’impression 3D. Le rapprochement reste néanmoins crédible, car l’entreprise utilise déjà cette technologie. Un partenariat annoncé en 2019 avec AstroPrint concernait notamment la gestion d’un parc d’imprimantes employé pour le prototypage et la fabrication de petites séries.
Une ligne de production ne repose pas uniquement sur les machines qui fabriquent le produit final. Elle emploie également une multitude d’accessoires adaptés à chaque opération :
Ces objets sont souvent fabriqués en très petites quantités. Leur géométrie peut également évoluer après un changement de produit, de machine ou de méthode de travail.
Dans ce contexte, fabriquer un moule ou commander une pièce usinée n’est pas toujours justifié. L’impression 3D permet de passer directement du modèle numérique à l’objet, puis de corriger rapidement une cote, une poignée ou un point de fixation.
Le guide de Formlabs consacré aux aides de fabrication imprimées en 3D souligne justement leur intérêt pour réduire les délais de développement et adapter plus efficacement les processus de production.
Un défaut esthétique reste parfois acceptable sur un outil utilisé en interne. Une déformation géométrique peut en revanche lui faire perdre toute utilité.
Un angle relevé peut empêcher un montage de reposer à plat. Une base incurvée peut modifier la position de la pièce maintenue. Un entraxe légèrement déplacé peut rendre deux fixations incompatibles. Sur un calibre de contrôle, une déformation peut même conduire à accepter ou refuser une pièce à tort.
Le risque augmente avec la taille de l’objet. Plus la surface déposée sur le plateau est importante, plus les différences de température peuvent provoquer une contraction inégale de l’ABS. Les bords ou les angles commencent alors à se soulever : c’est le warping.
Pour l’atelier, les conséquences dépassent le simple gaspillage de matière. Il faut également compter :
L’ABS ADH-PERFECT Optimus a été développé pour limiter très fortement les défauts qui compliquent l’impression de grandes pièces en ABS.
Sa fiche produit met principalement en avant :
Ces propriétés correspondent directement aux besoins d’un gabarit ou d’un montage industriel. La pièce doit conserver une base plane, des points de fixation correctement positionnés et une bonne cohésion dans la hauteur.
L’intérêt du matériau n’est donc pas seulement de faciliter le démarrage de l’impression. Il s’agit de préserver la géométrie fonctionnelle jusqu’au refroidissement de la pièce.
Un montage sert à maintenir un composant dans une orientation précise pendant le collage, le vissage, le soudage ou le contrôle. Si sa base se déforme, tous ses points d’appui peuvent être affectés.
Un ABS à très faible warping devient particulièrement pertinent lorsque le montage est large, relativement plat ou percé à plusieurs endroits.
Les trous et les guides doivent rester alignés avec la pièce réelle. Une légère torsion peut suffire à créer un défaut répétitif sur toute une série.
La stabilité géométrique compte alors davantage que la qualité visuelle de la surface.
Les ateliers doivent parfois protéger un capteur, un connecteur, un mécanisme ou une zone mobile. Ces carters comportent fréquemment de grandes faces planes et plusieurs fixations périphériques.
Une déformation des angles peut empêcher la pose du couvercle ou créer un espace indésirable autour de l’équipement.
Avant d’usiner ou de mouler une pièce définitive, un prototype grandeur réelle permet de vérifier son implantation, l’accès aux commandes et la compatibilité avec les composants voisins.
Sur ce type de modèle, un warping important fausse la validation : l’équipe ne contrôle plus la géométrie conçue, mais une version accidentellement déformée pendant l’impression.
La fabrication additive apporte surtout de la valeur lorsqu’elle raccourcit la boucle entre l’idée, l’essai et la correction.
Supposons qu’un technicien conçoive un support pour déplacer un capteur sur une ligne. La première version permet de vérifier l’encombrement. Une deuxième corrige l’angle de visée. Une troisième ajoute un passage de câble.
Si chaque version s’imprime correctement, les trois itérations peuvent être enchaînées rapidement. Si une grande pièce se décolle après plusieurs heures, tout le processus prend du retard.
Dans ce contexte, limiter le warping améliore davantage que le taux de réussite des impressions. Cela rend le délai de développement plus prévisible, un avantage important lorsqu’une modification doit être validée avant une intervention de maintenance ou une remise en production.
Le faible warping de l’ABS ADH-PERFECT Optimus ne dispense pas de préparer correctement la fabrication.
Sa fiche technique recommande une température d’extrusion comprise entre 240 et 260 °C, à ajuster selon la machine. La fiche produit indique par ailleurs un plateau chauffé entre 80 et 100 °C.
Pour obtenir un résultat reproductible, il reste nécessaire de :
Une pièce imprimée ne doit pas être employée sans qualification dans une fonction liée à la sécurité des opérateurs ou au maintien de charges dangereuses. Le choix du matériau, l’orientation des couches et la conception doivent toujours être validés en fonction des efforts réellement subis.
L’investissement annoncé par Stanley Black & Decker montre que la modernisation industrielle passe autant par la recherche et le développement que par les équipements de production. Dans cette transformation, l’impression 3D peut jouer un rôle très concret : produire rapidement les prototypes, gabarits, supports et montages dont les ateliers ont besoin.
Encore faut-il que ces pièces respectent la géométrie prévue. Sur un grand outillage en ABS, le warping peut compromettre la planéité, l’alignement des fixations et la précision du positionnement.
Grâce à sa très faible tendance à la déformation et à sa forte adhérence entre les couches, l’ABS ADH-PERFECT Optimus répond directement à cette difficulté. Pour un atelier qui souhaite imprimer de grandes aides de fabrication fiables, le faible warping n’est pas un simple confort : c’est une condition pour passer rapidement du fichier numérique à un outil réellement exploitable.
