Impression 3D à la demande : réduire les délais avec un ABS à faible warping
L’impression 3D à la demande prend tout son sens lorsqu’une pièce indisponible bloque une machine, un atelier ou une opération. La comparaison avec un achat classique ne doit alors plus porter uniquement sur le prix du composant. Elle doit intégrer le délai, le transport, le stock, l’immobilisation de l’équipement et la difficulté à obtenir la bonne référence au bon moment.
Les résultats publiés après RIMPAC 2026 apportent des données intéressantes sur cette logique. Ils ne prouvent pas que toute pièce devient moins chère lorsqu’elle est imprimée. Ils montrent en revanche que, pour certaines références, rapprocher la fabrication du point d’usage peut réduire simultanément le coût et le temps d’attente.
Impression 3D à la demande : les chiffres publiés après RIMPAC 2026
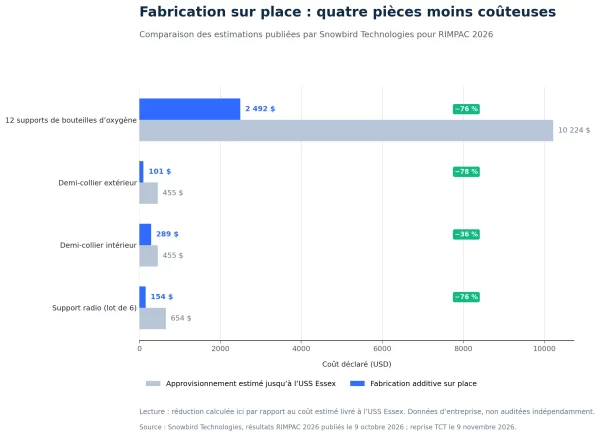
Le 9 novembre 2026, TCT Magazine a présenté les résultats obtenus par Snowbird Technologies pendant l’exercice RIMPAC 2026. L’entreprise avait publié son propre bilan le 9 octobre. Sa plateforme mobile SAMM Tech a fonctionné à bord de l’USS Essex, puis à terre à Schofield Barracks, à Hawaï.
Selon Snowbird, sept références ont été fabriquées et quatre présentaient un avantage économique par rapport aux estimations d’approvisionnement conventionnel. tctmagazine.com
| Pièce | Fabrication sur place | Approvisionnement estimé jusqu’à l’USS Essex | Écart calculé |
|---|---|---|---|
| 12 supports de bouteilles d’oxygène | 2 492 $ | 10 224 $ | –76 % |
| Demi-collier de test extérieur | 101 $ | 455 $ | –78 % |
| Demi-collier de test intérieur | 289 $ | 455 $ | –36 % |
| Support radio, lot de six | 154 $ | 654 $ | –76 % |
Ces pourcentages sont calculés à partir des montants publiés. Ils décrivent un cas particulier à partir d’estimations fournies par l’entreprise, et non une économie moyenne garantie par la fabrication additive.
Le temps d’approvisionnement peut peser plus lourd que la matière
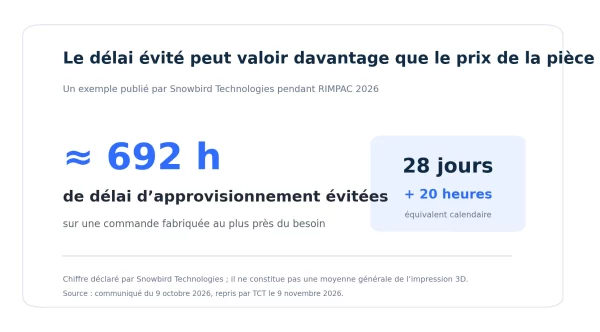
Le chiffre le plus instructif n’est peut-être pas le coût. Snowbird indique qu’une commande a évité environ 692 heures de délai d’approvisionnement, soit 28 jours et 20 heures. Cette valeur concerne une commande précise dans le contexte logistique de RIMPAC ; elle ne constitue pas une moyenne générale de l’impression 3D. tctmagazine.com
Elle rappelle néanmoins pourquoi la fabrication locale intéresse les équipes de maintenance. Une pièce peu coûteuse peut immobiliser un équipement dont le coût d’arrêt dépasse largement son propre prix. Consacrer quelques heures à sa préparation et à son impression peut alors être rationnel, même si la pièce imprimée n’est pas systématiquement moins chère à l’unité.
L’analyse économique doit donc intégrer :
- le coût de fabrication de la pièce ;
- le délai de livraison évité ;
- le coût de l’immobilisation ;
- la disponibilité du fichier et du matériau ;
- les opérations de finition et de contrôle nécessaires.
Ce que ce cas dit réellement de la FDM
Une précision est indispensable : les pièces chiffrées dans le bilan récent ont été produites en métal avec un système Meltio Engine Blue. Il serait donc incorrect d’affirmer qu’elles ont été imprimées en ABS ou que le filament ABS a généré les économies annoncées.
En revanche, la documentation de SAMM Tech présente une plateforme hybride capable d’imprimer et d’usiner du métal, mais également de fabriquer des pièces en polymère. Elle cite notamment l’ABS, le TPU, le PETG et le PLA parmi les matières prises en charge. prod-tux.toolingu.com
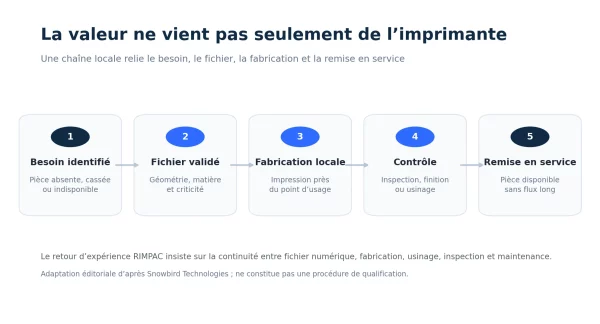
Le rapprochement avec le filament repose donc sur l’architecture industrielle démontrée : identifier le besoin, valider le fichier, choisir le procédé approprié, fabriquer localement, contrôler la pièce et la remettre en service.
Pourquoi le warping devient un coût en fabrication locale
Dans un atelier central, une impression ratée consomme du temps et de la matière. Dans une cellule de fabrication décentralisée, elle peut aussi prolonger une immobilisation et retarder une réparation.
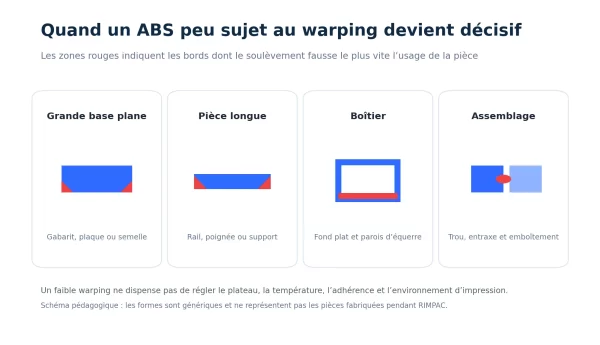
Le warping correspond au soulèvement d’une partie de la pièce sous l’effet des contractions thermiques. Ses conséquences deviennent particulièrement gênantes pour :
- une grande base qui doit rester plane ;
- un support long dont les extrémités déterminent l’entraxe ;
- un boîtier dont le fond doit reposer correctement ;
- un gabarit de perçage ou de positionnement ;
- deux éléments destinés à s’emboîter ;
- une pièce comportant plusieurs points de fixation.
Une déformation de quelques millimètres peut suffire à rendre un support instable, déplacer un trou ou empêcher un assemblage. L’économie attendue de la fabrication locale disparaît alors dans une nouvelle impression, un ajustement manuel ou une reprise de conception.
ABS ADH-PERFECT Optimus : réduire le risque sur les grandes pièces
Le filament ABS ADH-PERFECT Optimus répond précisément à ce point de friction. Sa fiche produit le présente comme un ABS optimisé pour l’impression FDM, avec une très faible tendance au décollement et à la déformation, une forte adhérence entre les couches et une aptitude à fabriquer des pièces de grande taille. filament-abs.fr
Dans un flux de fabrication à la demande, cet avantage compte pour trois raisons.
Premièrement, une faible tendance au warping augmente les chances d’obtenir une base plane et des points de fixation correctement positionnés. Il ne s’agit pas simplement d’un avantage esthétique : la géométrie conditionne directement le montage de la pièce.
Deuxièmement, elle réduit le risque de perdre plusieurs heures d’impression sur un objet long ou volumineux. Plus le décollement apparaît tardivement, plus la perte de temps et de matière devient importante.
Troisièmement, elle rend l’ABS plus accessible aux ateliers ne disposant pas d’une infrastructure industrielle lourde. La formulation du filament ne dispense toutefois pas d’un plateau propre et correctement nivelé, d’une première couche maîtrisée et d’un environnement protégé des courants d’air.
La fiche produit indique une température d’extrusion comprise entre 240 et 265 °C et un plateau chauffé entre 80 et 100 °C. Ces valeurs restent à ajuster à l’imprimante, à la géométrie et aux conditions réelles d’utilisation.
Les applications les plus légitimes
L’ABS ADH-PERFECT Optimus trouve son intérêt lorsqu’il faut produire rapidement une pièce dont la planéité et les dimensions conditionnent directement l’usage :
- gabarits d’atelier ;
- boîtiers et capots ;
- supports de capteurs ou d’accessoires ;
- plaques de fixation ;
- prototypes de pièces de maintenance ;
- outils de positionnement ;
- pièces d’assemblage non critiques.
Le terme « non critique » est essentiel. Un filament facile à imprimer ne suffit pas à qualifier une pièce destinée à la sécurité, à supporter une charge humaine, à résister au feu ou à fonctionner dans un environnement réglementé.
La conception, l’orientation des couches, le taux de remplissage, les paramètres d’impression, le vieillissement et le contrôle final restent déterminants. Dans un contexte maritime, militaire, ferroviaire ou industriel, chaque pièce doit être évaluée selon sa fonction réelle.
Une pièce disponible vaut parfois plus qu’une pièce moins chère
Le retour d’expérience de RIMPAC 2026 ne montre pas que l’impression 3D remplace la chaîne d’approvisionnement. Il montre où elle peut la raccourcir : lorsqu’un fichier est disponible, que le procédé correspond à la fonction, que la pièce peut être contrôlée localement et que le délai conventionnel devient pénalisant.
Pour la FDM, la fiabilité de l’impression acquiert alors une valeur économique directe. Une bobine n’est plus seulement un consommable : elle devient une réserve de pièces potentielles. Encore faut-il que la matière produise une géométrie exploitable sans multiplier les reprises.
Conclusion
L’impression 3D à la demande crée de la valeur lorsqu’elle réduit à la fois l’attente, la dépendance logistique et le risque d’immobilisation. Les chiffres publiés après RIMPAC 2026 illustrent cette logique, même s’ils concernent principalement des pièces métalliques et restent des estimations déclarées par l’entreprise.
La plateforme utilisée accepte aussi des polymères, dont l’ABS. Pour les gabarits, boîtiers, supports et pièces d’assemblage fabriqués localement, le warping peut devenir le défaut qui annule tout le bénéfice du procédé.
En visant une très faible déformation, l’ABS ADH-PERFECT Optimus apporte une réponse concrète à ce risque. Son intérêt n’est pas de promettre qu’une pièce critique sera automatiquement conforme, mais d’augmenter les chances d’obtenir une pièce plane, stable et exploitable dès la première impression