L’impression 3D, une technologie en pleine expansion, repose fortement sur la qualité de la liaison inter-couches. Cette liaison est cruciale car elle détermine la solidité et la durabilité de l’objet imprimé. Une mauvaise adhérence entre les couches peut entraîner des défauts structuraux, compromettant l’intégrité de l’objet. Ainsi, assurer une bonne liaison inter-couches est primordial.
Méthodes pour assurer une bonne liaison inter-couches
- Réglage de la Température: La température de l’extrudeuse et du lit d’impression joue un rôle majeur. Une température adéquate permet au matériau d’être suffisamment fluide pour fusionner avec la couche précédente.
- Vitesse d’Impression: Une vitesse d’impression modérée favorise une meilleure adhésion, car elle laisse suffisamment de temps aux couches de fusionner entre elles.
- Choix du Matériau: Certains matériaux offrent une meilleure adhésion inter-couches. Par exemple, l’ABS Optimus ADH_Perfect et le PLA 3D870 ou 3D850 sont réputés pour leur bonne liaison inter-couches.
- Épaisseur des Couches: Des couches plus fines peuvent améliorer la liaison, car elles refroidissent plus rapidement et de manière plus uniforme.
- Utilisation de Ventilateurs de Refroidissement: Des ventilateurs bien positionnés aident à refroidir uniformément les couches, améliorant ainsi leur adhésion.
- Post-traitement: Des techniques telles que le chauffage ou l’utilisation de vapeurs chimiques peuvent être utilisées après l’impression pour renforcer la liaison entre les couches.
- Optimisation de la Conception: Concevoir des objets en tenant compte de l’orientation des couches peut également contribuer à une meilleure adhérence.
Conclusion: la liaison inter-couches est primordiale
La liaison inter-couches est un facteur clé dans la réussite de l’impression 3D. En optimisant les paramètres d’impression et en choisissant les bons matériaux, on peut significativement améliorer la qualité et la durabilité des objets imprimés. Les avancées continues dans les technologies et les matériaux d’impression 3D ouvrent la voie à des améliorations encore plus significatives dans ce domaine.
Le jeu « Starfield » de Bethesda, un studio de jeux vidéo emblématique, offre aux fans une opportunité unique de s’immerger davantage dans son univers. Les passionnés de modélisme et d’impression 3D peuvent maintenant télécharger gratuitement les fichiers et les instructions d’assemblage pour créer leur propre vaisseau spatial Frontier, une des nombreuses merveilles spatiales présentes dans le jeu. Cette initiative permet aux utilisateurs équipés et prêts à relever le défi de « décoller » dans une aventure de modélisme spatial, en apportant une touche de l’univers de « Starfield » dans le monde réel.
L’article original ne fournit pas de détails supplémentaires sur les matériaux spécifiques utilisés pour l’impression 3D de ces modèles ou sur les techniques spécifiques d’assemblage. Toutefois, il est courant dans les projets d’impression 3D de ce type d’utiliser des plastiques tels que le PLA ou l’ABS pour la construction de modèles. Ces matériaux sont populaires en raison de leur facilité d’utilisation, de leur disponibilité et de leur capacité à créer des détails précis et des finitions lisses. Evidemment, vous trouverez tout les filaments nécessaires sur filament-abs.fr 🙂
Ce projet illustre comment l’impression 3D et le modélisme peuvent enrichir l’expérience des fans de jeux vidéo, en permettant une interaction physique et créative avec les éléments du jeu. Il souligne également la tendance croissante des studios de jeux à engager leur communauté de fans par le biais de projets interactifs et immersifs qui vont au-delà du jeu vidéo lui-même.
Vous pouvez récupérer les instruction ainsi que les fichier nécessaires à partir de cet article sur le site de Bethesda
Les lunettes de ski intelligentes Rekkie sont une innovation notable dans le domaine des équipements de sports d’hiver, combinant la réalité augmentée (AR) avec le matériel de ski traditionnel. Ces lunettes sont conçues pour améliorer l’expérience du ski classique en affichant en permanence des données telles que la vitesse, l’altitude et la direction dans le champ de vision du skieur. La technologie clé de ces lunettes est un affichage tête haute (HUD), qui projette des informations importantes sans gêner la vue. En plus des données de base, les lunettes peuvent également afficher les emplacements des membres du groupe, ce qui est particulièrement utile dans les grands domaines skiables et en terrain ouvert.
L’un des aspects les plus novateurs de ces lunettes est leur fabrication, qui intègre l’impression 3D pour certaines de leurs composantes structurelles. L’utilisation de l’impression 3D a permis de produire des composants spécialement conçus pour l’intégration de la réalité augmentée. Ces composants incluent un pack construit en nylon, produit par impression 3D, qui contient les composants électroniques, la source d’alimentation et le support du HUD attaché au cadre de la lentille des lunettes Rekkie.
En termes de fonctionnalité, les lunettes fonctionnent avec une batterie au lithium-polymère qui peut être chargée via un port USB-C. Elles sont conçues pour avoir une autonomie adaptée à une utilisation quotidienne prolongée. Cependant, il est à noter que les variations de température peuvent affecter la longévité de la batterie. De plus, les lunettes sont accompagnées d’une application conviviale, disponible pour les iPhone et les téléphones Android, qui permet le suivi de la localisation du groupe sur Google Maps.
Malgré ces avancées technologiques, il existe certains domaines d’amélioration pour les lunettes Rekkie. La visibilité de l’affichage par des journées très lumineuses et la vulnérabilité potentielle du port USB-C aux éléments extérieurs sont des inconvénients signalés.
Dans l’ensemble, ces lunettes de ski AR ne sont pas essentielles pour tous les skieurs, mais leur utilité s’étend au-delà d’une simple nouveauté. Elles offrent des applications pratiques dans divers environnements de ski et représentent un pas en avant dans l’intégration de la réalité augmentée dans l’équipement de ski et, plus largement, dans les sports de plein air.
L’utilisation du filament ASA Optimus pour l’impression 3D nécessite de connaître ses propriétés et la façon de l’employer correctement pour obtenir des résultats optimaux. Voici un guide pour les utilisateurs d’imprimantes 3D:
Caractéristiques et Avantages du Filament ASA Optimus:
- Haute Performance: Conçu pour une grande robustesse mécanique et résistance aux UV et à l’eau, le filament ASA Optimus est idéal pour les applications extérieures et automobiles.
- Stabilité Thermique et Adhérence: Il offre une fluidité parfaite lors de la fonte et des couches invisibles, garantissant ainsi une adhérence parfaite au plateau et entre les couches.
- Absence de Délaminage: Contrairement à l’ABS, il n’y a pas de délaminage, ce qui signifie une excellente liaison inter-couches, donnant l’aspect d’un objet moulé par injection.
Conseils d’Utilisation:
- Calibrage du Plateau: Assurez-vous d’un calibrage de plateau parfait pour éviter le retrait.
- Adhérence: Utilisez des moyens comme la laque pour renforcer l’adhérence au plateau.
- Températures: La température d’impression recommandée est entre 235 – 255°C, avec un plateau chauffant à environ 80 – 100°C.
- Vitesse et Rétraction: Une vitesse d’impression de 80mm/s et une rétraction d’environ 5mm sont conseillées.
- Ventilation: Réglez la vitesse des ventilateurs entre 0 et 30% pour une meilleure adhérence des couches【9†source】.
Pour les Débutants:
- Niveau d’Expérience: Même si le niveau d’expérience indiqué est débutant, il est conseillé de se familiariser avec les réglages de base de votre imprimante 3D pour ajuster les paramètres spécifiques du filament ASA Optimus.
En suivant ces conseils, les utilisateurs pourront tirer le meilleur parti de leurs impressions 3D avec le filament ASA Optimus, profitant de ses propriétés uniques pour créer des objets robustes, résistants aux intempéries et aux UV, avec une finition de haute qualité. Pour plus de détails, vous pouvez consulter le descriptif complet sur le site.
Dans un monde où la personnalisation et l’originalité sont de plus en plus recherchées, le PLA Color Change se présente comme une solution innovante et économique pour les amateurs d’impression 3D. Ce filament unique offre une performance inégalée tout en affichant une caractéristique singulière : sa teinte imprévisible.
Le PLA Color Change est né d’une observation astucieuse : lors du processus de production de filaments pour imprimantes 3D, certains ne réussissent pas le test chromatique rigoureux imposé par les standards de qualité. Ces filaments, bien que mécaniquement irréprochables, étaient jusqu’alors destinés au recyclage en raison de leur coloration non conforme. Cependant, cette imperfection esthétique s’est révélée être une aubaine pour ceux qui cherchent à expérimenter ou à obtenir des pièces uniques sans se ruiner.
Le produit est actuellement disponible en deux variantes : le PLA 3D850 et le Go&Print, tous deux dotés de la qualité et de la résistance qu’exigent les professionnels et les passionnés. Ceux qui priorisent la performance sur la couleur trouveront dans le PLA Color Change une offre adaptée à leurs besoins, avec l’avantage supplémentaire d’un prix réduit.
Pour une utilisation optimale du PLA Color Change 3D850, il est recommandé de régler la température d’impression entre 190°C et 230°C. Un plateau chauffant n’est pas nécessaire sauf pour une impression à grande vitesse, où un réglage de 45°C à 60°C peut être préférable. Quant au PLA Color Change Go&Print, il fonctionne parfaitement dans une plage de température de 190°C à 210°C et ne requiert pas non plus de plateau chauffant, bien qu’une température de 45°C à 60°C puisse offrir un confort supplémentaire.
L’acquisition du PLA Color Change est un choix judicieux pour les environnements éducatifs, les ateliers de prototypage et les makers qui cherchent à pousser les limites de la créativité. Il permet non seulement de réduire les coûts sans compromettre la qualité, mais aussi d’apporter une touche d’originalité aux créations, chaque bobine étant une palette de surprises colorées.
La démarche écoresponsable de réutiliser ce qui était autrefois délaissé est également un pas de plus vers une industrie plus verte. En choisissant le PLA Color Change, les clients soutiennent une économie circulaire et participent à la réduction des déchets.
En conclusion, le PLA Color Change est plus qu’un simple filament : c’est une invitation à repenser la manière dont nous utilisons les matériaux et à valoriser l’imperfection comme un atout. Pour ceux qui souhaitent explorer de nouvelles avenues dans l’impression 3D, le PLA Color Change s’annonce comme le choix de prédilection, alliant performance, durabilité et conscience écologique.
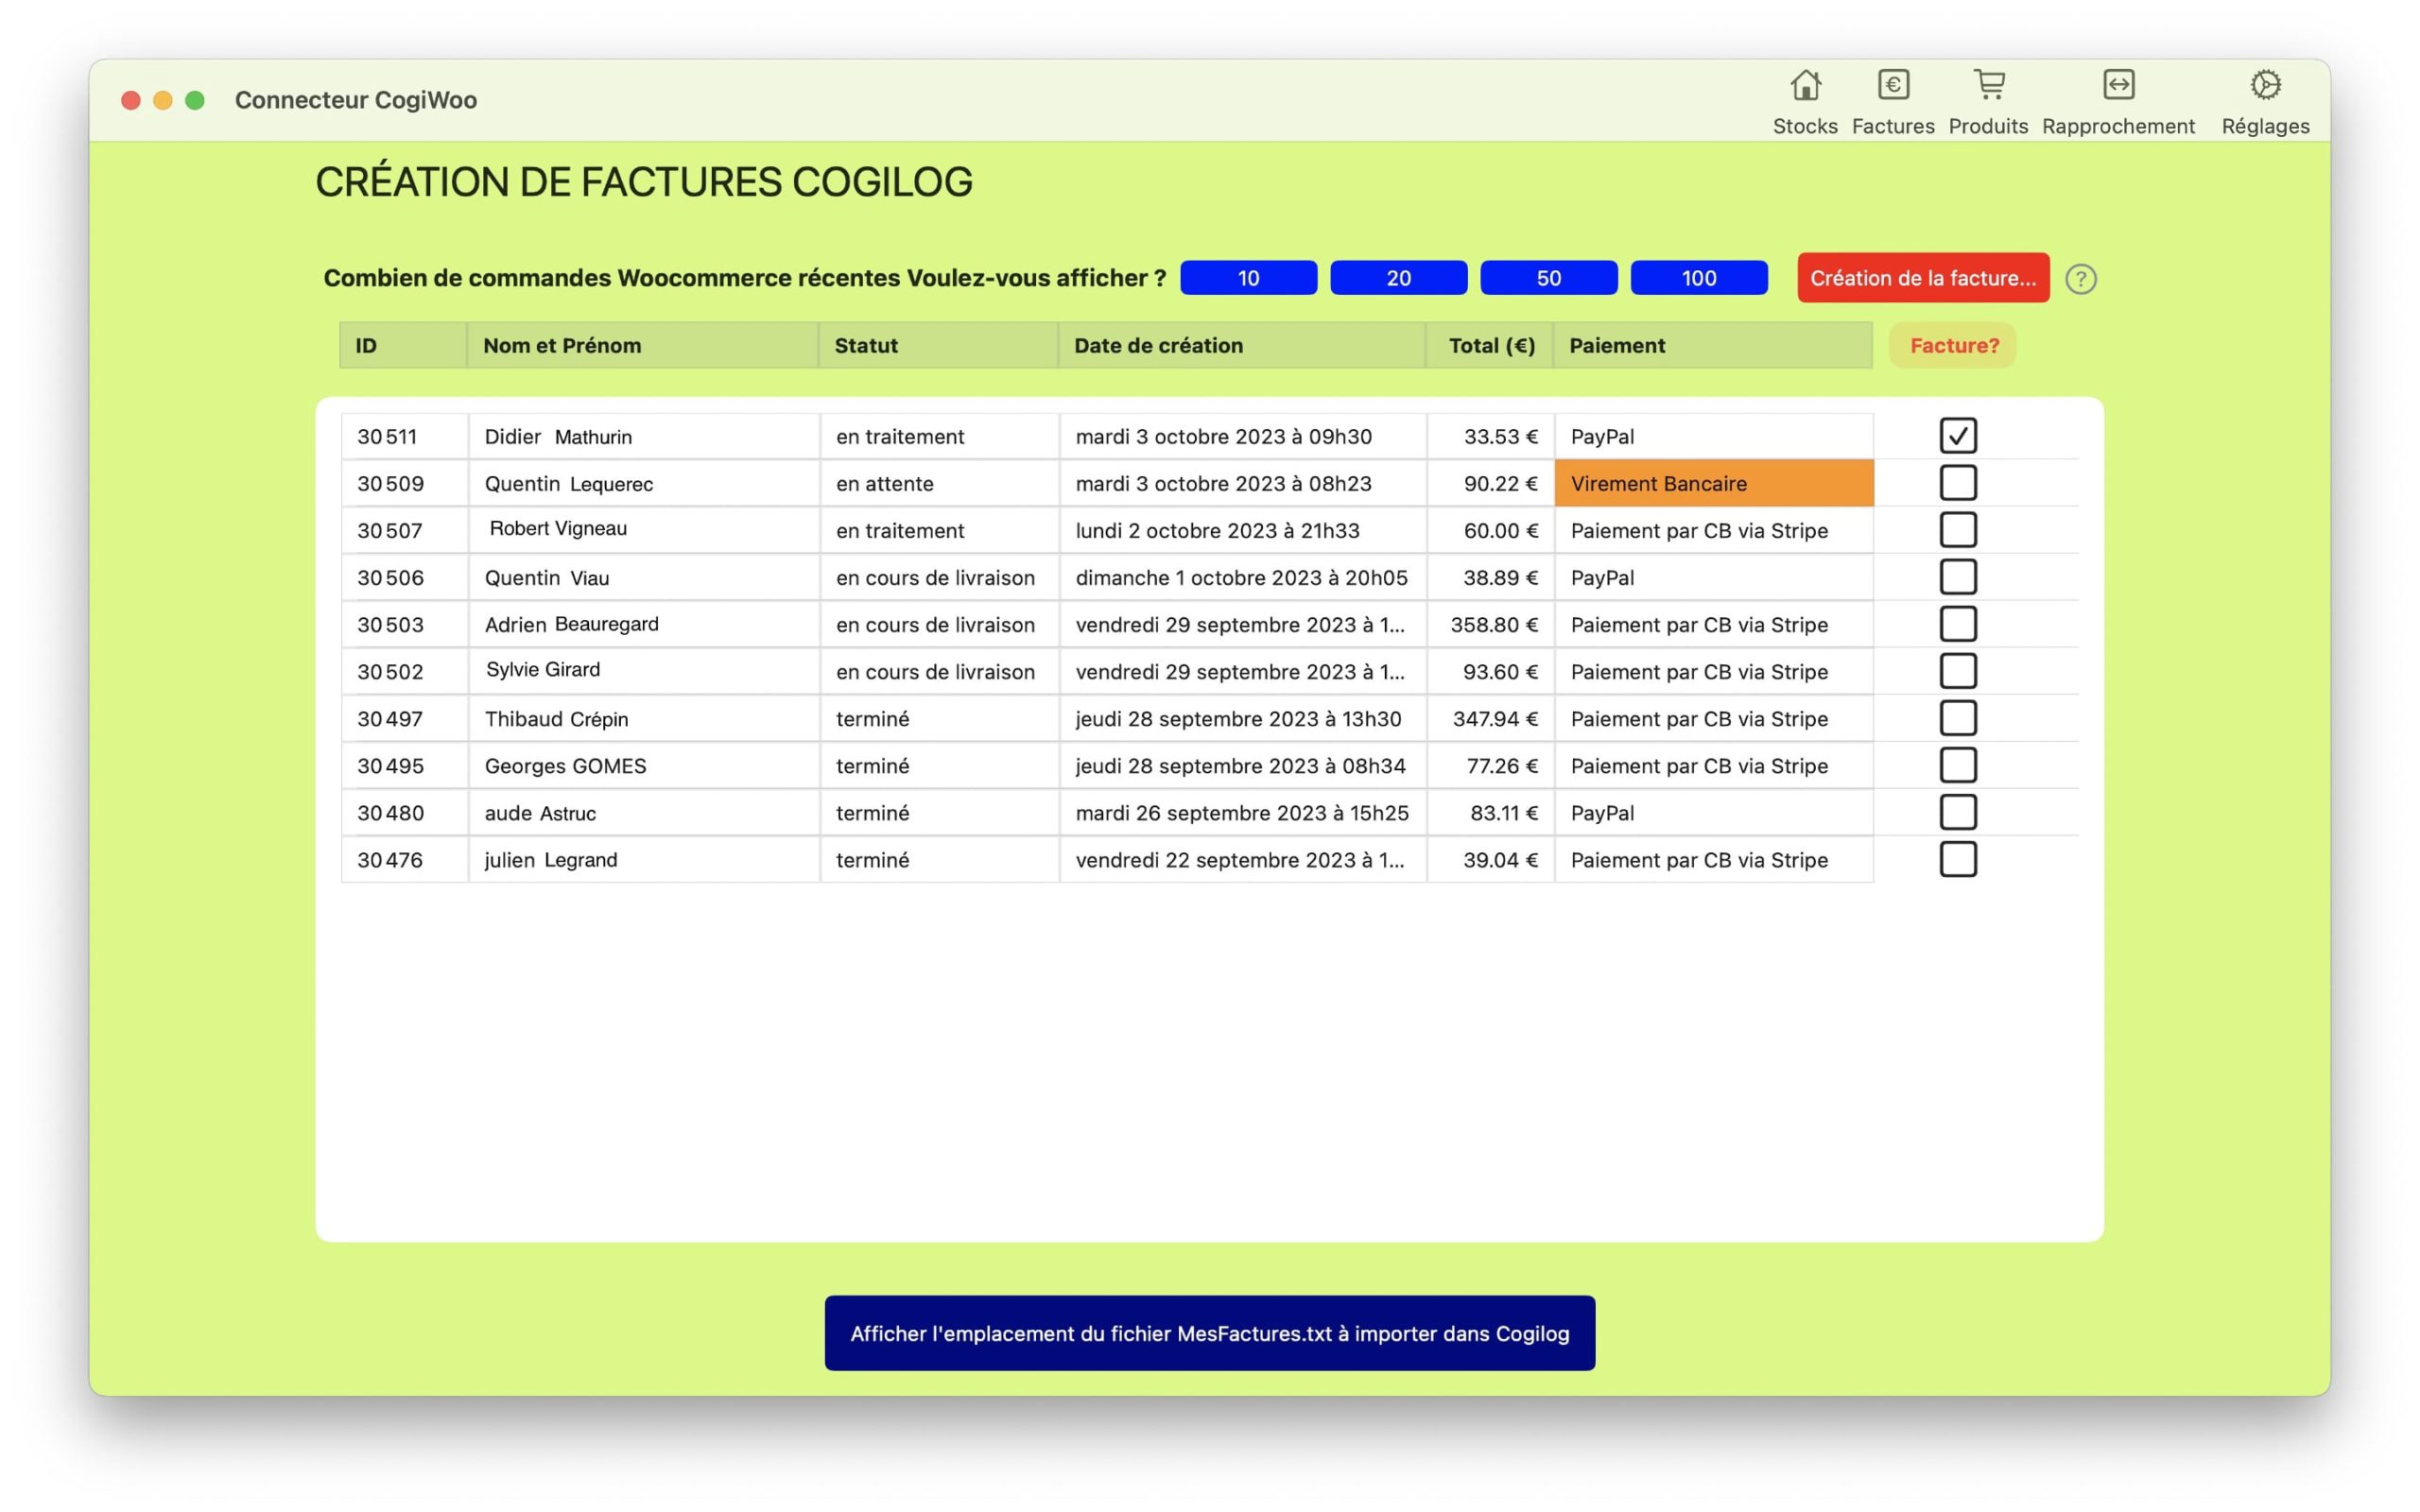
Une petite brève sans rapport direct avec l’impression 3D mais qui intéressera surement les professionnels et revendeurs qui utilisent le couple Woocommerce et Cogilog Gestion. Nous avons développé pour nos propres besoins un connecteur permettant de synchroniser des données entre les deux systèmes. CogiWoo, c’est le nom de cette application, permet en outre de générer des factures Cogilog à partir des commandes woocommerce, un un seul clic.
CogiWoo permet:
- Générer des factures Cogilog Gestion à partir des commandes Woocommerce en un seul clic
- Générer des produits Cogilog Gestion à partir des produits Wocommerce, en un seul clic
- Mettre à jour les stocks des produits Woocommerce à partir des stocks Cogilog gestion
- Et bien d’autres choses.
Le logiciel permet des « rapprocher » automatiquement les clients et produits des deux systèmes. Les produits woocommerce sont affichés (avec leur photo) sur Cogiwoo mais bien évidemment, il est possible, d’un simple clic, d’accéder à l’interface de Woocommerce. Les liens directs vers les produits sont également affichés. Le gain de temps est énorme, les erreurs et déphasages entre les deux systèmes disparaissent.
CogiWoo est développé entièrement en SwiftUI est est compatible avec tout Mac (MacOS Ventura au minimum).
Il existe une version de démonstration que vous pouvez récupérer sur www.calcatic.com
L’impression 3D est un domaine qui ne cesse d’évoluer, et le filament Optimétal s’inscrit dans cette dynamique d’innovation. Après de nombreux tests de ce produit, voici nos impressions.
Une nouvelle option pour les Professionnels
Optimétal se distingue par sa capacité à permettre l’impression de pièces métalliques en Inox 316l, à partir d’imprimantes 3D FDM classiques. Ce filament composite métal-polymère se transforme en métal pur après un processus de déliantage et de frittage, offrant ainsi des pièces finies robustes et fonctionnelles.
Le Test
L’utilisation d’Optimétal est assez simple pour ceux qui sont familiers avec l’impression 3D. Le filament se manipule bien et le processus d’impression est similaire à celui des autres matériaux, avec l’avantage supplémentaire d’obtenir des pièces métalliques après traitement.
Lors de nos tests d’Optimétal, nous avons pris en compte divers paramètres cruciaux pour assurer une impression 3D réussie et optimale. La manipulation du filament s’est révélée aussi intuitive que précise, garantissant une expérience utilisateur à la fois agréable et efficace.
Températures et Vitesse d’Extrusion du filament Optimétal
Un des aspects les plus notables lors de l’utilisation d’Optimétal est la gestion des températures. La température d’extrusion et celle du plateau jouent un rôle vital dans la qualité de l’impression finale. Nous avons expérimenté avec différentes températures pour trouver le point d’équilibre parfait où le filament s’écoule de manière fluide et homogène, assurant une précision maximale.
La température d’extrusion était réglée entre 210 et 230°C, un intervalle optimal pour garantir que le filament soit suffisamment fluide pour être extrudé avec précision, tout en évitant la surchauffe. Le plateau, quant à lui, était maintenu à une température stable d’environ 60°C pour assurer une adhérence adéquate et éviter toute déformation des pièces imprimées.
NB: Afin d’éviter tout risque de bouchage, une buse de 0,6mm minimum est indispensable.
Vitesse d’Extrusion
La vitesse d’extrusion a également été un facteur clé de notre test. Une vitesse modérée a été maintenue pour permettre une application précise et uniforme du filament. Cela a non seulement contribué à la qualité structurelle des pièces imprimées mais a également optimisé la finition de surface, résultant en des pièces métalliques lisses et bien définies.
Les Résultats
Les pièces finies sont solides et présentent une finition métallique authentique. Nous avons imprimé des prototypes, des outils et des engrenages, et chaque pièce a démontré une bonne résistance et une fonctionnalité adaptée à une utilisation professionnelle.
Avec nos paramètres finement ajustés, chaque impression avec Optimétal était un spectacle de précision et d’efficacité. Les pièces finies, après le processus de déliantage et de frittage, se sont révélées robustes, fonctionnelles et esthétiquement impressionnantes. Le filament a prouvé sa valeur non seulement en termes de facilité d’utilisation mais aussi de la qualité exceptionnelle des pièces métalliques finies.
En Conclusion
Optimétal est une option intéressante pour les professionnels et les amateurs d’impression 3D qui cherchent à explorer au-delà des filaments traditionnels. Il offre la possibilité d’imprimer des pièces métalliques de manière relativement simple et efficace. Pour ceux qui sont à la recherche de nouvelles possibilités dans le domaine de l’impression 3D, Optimétal mérite une considération sérieuse.
Et Voici une description détaillée de chacun de ces deux nouveaux produits :
Filament PLA 3D850 Orange Fresh
Ce filament se distingue par sa couleur vibrante « Orange Fresh ». Il est fabriqué à partir du grade PLA 3D850 de chez Ingeo, reconnu comme étant le meilleur du marché. Voici quelques-unes de ses caractéristiques principales :
- Couleur : Orange Fresh, une teinte qui apporte une tonalité plus forte comparée à l’orange classique.
- Vitesse d’impression : Peut être doublée par rapport à d’autres filaments PLA.
- Résistance : Offre une meilleure résistance aux chocs, à la pression, à la torsion et à la chaleur. Il est également possible de le recuire pour améliorer encore ses performances.
- Température d’impression : Entre 190°C et 230°C.
- Prix : 25,90 € TTC pour une bobine d’environ 1kg.

Filament PLA 3D850 Magic Navy Blue (pailleté)
Ce filament fait partie de la gamme « Magic » et contient des paillettes brillantes qui lui confèrent une finition métallique. Il est également fabriqué à partir du grade PLA 3D850 de chez Ingeo. Voici quelques-unes de ses caractéristiques principales :
- Couleur : Bleu marine avec une finition pailletée métallique.
- Vitesse d’impression : Peut atteindre jusqu’à 140mm/s, soit au moins deux fois plus rapide qu’un filament PLA classique.
- Résistance : Offre une résistance accrue aux chocs, à la torsion et à la chaleur. Il est également possible de le recuire pour décupler ses performances.
- Température d’impression : Entre 190°C et 230°C.
- Prix : 25,90 € TTC pour une bobine d’environ 1kg.

Conclusion
Ces deux filaments Orange Fresh Magic Navy Blue promettent des impressions 3D de haute qualité grâce à leur vitesse d’impression rapide et leur résistance supérieure. Que vous optiez pour la vivacité de l’Orange Fresh ou pour l’élégance du Magic Navy Blue pailleté, vous êtes assuré d’obtenir des résultats impressionnants. N’hésitez pas à les essayer pour donner vie à vos projets 3D avec des couleurs qui sortent vraiment du lot.
OpenSCAD est un logiciel de modélisation 3D paramétrique largement utilisé par les concepteurs, les ingénieurs et les amateurs pour la conception de modèles 3D. Son approche basée sur les scripts permet aux utilisateurs de créer des modèles à partir de primitives géométriques, facilitant l’adaptation des conceptions à des besoins spécifiques. Cette capacité à paramétrer chaque aspect du design, combinée avec sa gratuité et sa disponibilité sur plusieurs systèmes d’exploitation, font d’OpenSCAD un outil précieux.
Modéliser avec OpenScad : Avantages Comparativement à Ses Concurrents
OpenSCAD est un outil de modélisation 3D paramétrique qui se distingue de ses concurrents par son approche unique basée sur les scripts. Par rapport à d’autres logiciels de modélisation 3D tels que Blender, AutoCAD, SketchUp ou Fusion 360, OpenSCAD présente plusieurs avantages significatifs qui le rendent attractif pour une variété d’utilisateurs.
Premièrement, OpenSCAD se concentre sur la conception paramétrique. C’est un logiciel de CAO (Conception Assistée par Ordinateur) qui utilise un langage de script pour décrire et rendre les objets. Cela signifie que plutôt que de dessiner manuellement les objets, comme c’est le cas dans des logiciels comme Blender ou SketchUp, l’utilisateur écrit un script décrivant l’objet. Cela favorise la précision, la reproductibilité et la modification facile des modèles, ce qui est essentiel pour les concepteurs d’ingénierie et les makers.
Deuxièmement, OpenSCAD est complètement gratuit. Bien que certains concurrents proposent des versions gratuites, elles sont souvent limitées en fonctionnalités. AutoCAD et Fusion 360, par exemple, sont des logiciels commerciaux qui nécessitent un abonnement pour accéder à toutes les fonctionnalités. Modéliser avec OpenSCAD, en revanche, offre l’ensemble de ses fonctionnalités sans frais, ce qui le rend accessible à tous, quel que soit le budget.
Troisièmement, la nature basée sur les scripts d’OpenSCAD rend la création de modèles paramétriques et configurables beaucoup plus simple que dans des logiciels comme Blender. Par exemple, si vous créez un modèle d’une boîte qui a besoin d’être de tailles différentes, il suffit de modifier quelques variables dans OpenSCAD. Dans Blender, cela nécessiterait de modifier manuellement le modèle pour chaque taille différente.
Enfin, OpenSCAD est idéal pour ceux qui veulent créer des modèles pour l’impression 3D. Les modèles produits par OpenSCAD sont précis et le logiciel supporte l’exportation directe au format STL, largement utilisé pour l’impression 3D.
Cependant, il convient de mentionner que la courbe d’apprentissage peut être plus raide pour ceux qui ne sont pas familiers avec le codage. De plus, OpenSCAD n’est pas destiné à la modélisation organique complexe ou aux animations, domaines dans lesquels des logiciels comme Blender excellent.
En conclusion, OpenSCAD est un outil précieux pour ceux qui privilégient la conception paramétrique, la précision, la reproductibilité et la gratuité. Sa nature basée sur les scripts offre des avantages uniques par rapport à ses concurrents, en particulier pour ceux qui travaillent avec l’impression 3D et la conception d’ingénierie.
Tout d’abord, il est essentiel de comprendre les primitives dans OpenSCAD. Les primitives sont les formes de base qui composent tous les modèles 3D. Les principales primitives en OpenSCAD sont le cube, la sphère et le cylindre.
Pour commencer à modéliser avec OpenSCAD, vous devrez d’abord installer le logiciel. Après l’installation, ouvrez-le et vous serez accueilli par une interface utilisateur avec deux sections principales: un éditeur de code sur la gauche et une zone d’aperçu 3D sur la droite.
Examinons un exemple très simple de l’utilisation de primitives. Nous allons créer un cube et un cylindre, puis les combiner pour faire une forme plus complexe.
Premièrement, pour créer un cube, vous pouvez entrer le code suivant dans l’éditeur de code :
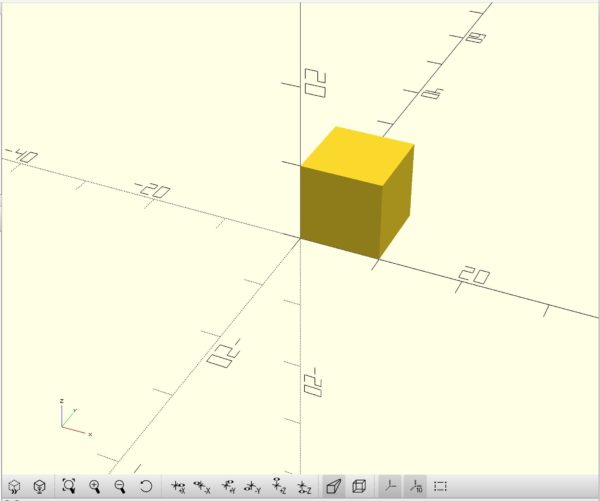
cube(10);Ici, ’10’ représente la longueur des côtés du cube. Après avoir entré le code, appuyez sur F5 pour obtenir un aperçu de votre cube.
Ensuite, pour créer un cylindre, vous pouvez utiliser le code suivant :
cylinder(h = 10, r = 5);Dans ce code, ‘h’ est la hauteur du cylindre, et ‘r’ est le rayon. Encore une fois, appuyez sur F5 pour voir l’aperçu.
Maintenant, pour combiner ces deux primitives dans une seule forme, nous pouvons utiliser l’opération ‘union’. Plaçons notre cube et notre cylindre dans le même espace 3D :
union() {
    cube(10);
    translate([10, 0, 0])
    cylinder(h = 10, r = 5);
}
L’opération ‘translate’ déplace le cylindre pour éviter l’intersection avec le cube.
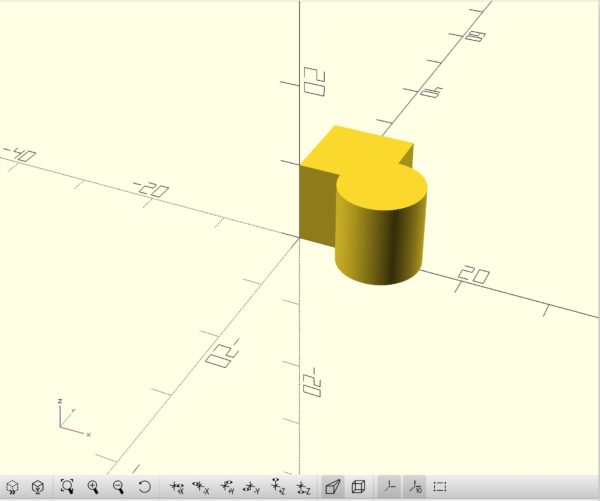
En utilisant ces bases, vous pouvez commencer à explorer davantage OpenSCAD et à créer des modèles plus complexes. Gardez à l’esprit que la pratique est essentielle pour maîtriser ce logiciel. N’hésitez pas à expérimenter avec différentes primitives et opérations pour mieux comprendre comment elles fonctionnent ensemble. Bonne modélisation 3D !
l’ABS-E: un ABS pur
L’impression 3D est un domaine technologique en rapide expansion qui permet de créer des objets en trois dimensions à partir de modèles numériques. Un élément crucial de ce processus est le filament utilisé pour l’impression. Parmi les nombreux types de filaments disponibles, le filament ABS-E s’est révélé être un choix exceptionnel pour de nombreuses applications en raison de ses propriétés uniques. Voici un guide technique sur la manière d’imprimer avec ce matériau.
Le filament ABS-E est filament ABS (acrylonitrile butadiène styrène) qui a été spécialement étudié pour améliorer sa facilité d’utilisation et sa stabilité thermique. Il possède une bonne résistance aux chocs et une grande rigidité. Cela le rend idéal pour imprimer des pièces qui nécessitent une robustesse accrue. De plus, contrairement à l’ABS standard, l’ABS-E a moins tendance à se déformer et à se fissurer lorsqu’il refroidit. Encore faut-il utiliser des réglages adaptés.
L’utilisation de l’ABS-E pour l’impression 3D nécessite tout de même quelques précautions. Premièrement, en raison de sa température de fusion élevée (entre 230 et 260°C), il est essentiel de disposer d’une imprimante 3D capable d’atteindre ces températures. Deuxièmement, pour éviter les déformations pendant le refroidissement, il est indispensable d’utiliser un lit d’impression chauffé. Enfin, pour garantir une bonne adhérence de la première couche, il est souvent utile d’appliquer une solution adhésive sur le lit d’impression.
Lors de l’impression avec l’ABS-E, veillez à bien ventiler votre espace de travail. Bien que l’ABS-E soit moins toxique que l’ABS standard, il peut tout de même dégager des fumées qui peuvent être irritantes si elles sont inhalées en grande quantité.
L’ABS-E peut être un peu plus difficile à imprimer que d’autres filaments en raison de ses exigences en matière de température. Cependant, avec un peu de pratique et de patience, il est tout à fait possible de produire des pièces de haute qualité avec ce matériau. Pour obtenir les meilleurs résultats, il peut être nécessaire de faire quelques essais pour trouver les réglages d’impression les plus appropriés.
Conseils techniques
La pièce se décolle: malgré une température de plateau de 90° C et de l’utilisation d’un adhésif, mes pièces se décollent.
Voici ce qu’il faut vérifier :
- Ventilation à zéro, surtout pour les premières couches. Normalement si votre imprimante dispose d’un pré-réglage « ABS », cette précaution devrait déjà être réglée mais cela ne coute rien de vérifier
- Ne pas hésiter à augmenter les températures de lit et d’extrusion. La plage d’utilisation de l’extrusion est large (230 à 260°C) mais sachez que les températures les plus basses sont réservées aux imprimantes haut de gamme avec enceinte chauffée à 60°C minimum. Pour la température du lit, c’est la même chose, si vous avez la possibilité de la régler sur 110°C, c’est idéal.
Les pièces que j’obtiens avec cet ABS sont moins solides que celles que j’ai imprimées en PLA !
La chose la plus importante en impression 3D FDM, et de très loin, c’est la liaison inter-couches. Si les couches n’adhèrent pas bien entre elles, vous n’obtiendrez rien de bon même avec le meilleur des matériaux.
En cas de problème, voici les choses à vérifier impérativement:
- Réglage de la hauteur couche. En règle générale, vous devez vous assurer que la hauteur de la couche que vous sélectionnez est 20 % plus petite que le diamètre de votre buse. Par exemple, si vous avez une buse de 0,4 mm, il ne faut pas aller au-delà d’une hauteur de couche de 0,32 mm. Si vous avez des soucis de délamination, essayez de réduire la hauteur de la couche pour voir si cela aide les couches à mieux se lier. Avec Simplify3D, vous pouvez le faire en cliquant sur « Edit Process Settings » et en sélectionnant l’onglet « Tab »
- Réglage de la température d’impression: Le plastique chaud se liera toujours beaucoup mieux que le plastique froid. Si vous remarquez que vos couches ne se lient pas ensemble et que vous êtes certain que la hauteur de votre couche n’est pas trop grande, il est possible que votre filament doive être imprimé à une température plus élevée pour créer une liaison forte. Essayez d’augmenter la température de 10 degrés pour voir si l’adhérence s’améliore.
Le filament ABS-E est un matériau d’impression 3D versatile qui offre une excellente résistance et stabilité, tout en étant plus facile à utiliser que l’ABS standard. En respectant quelques consignes de base concernant les températures d’impression et de lit d’impression, ainsi que la ventilation de l’espace de travail, vous pouvez exploiter au maximum les atouts de l’ABS-E pour réaliser des impressions 3D de haute qualité.