Impression 3D en continu : le PLA High Speed face aux machines à 500 mm/s
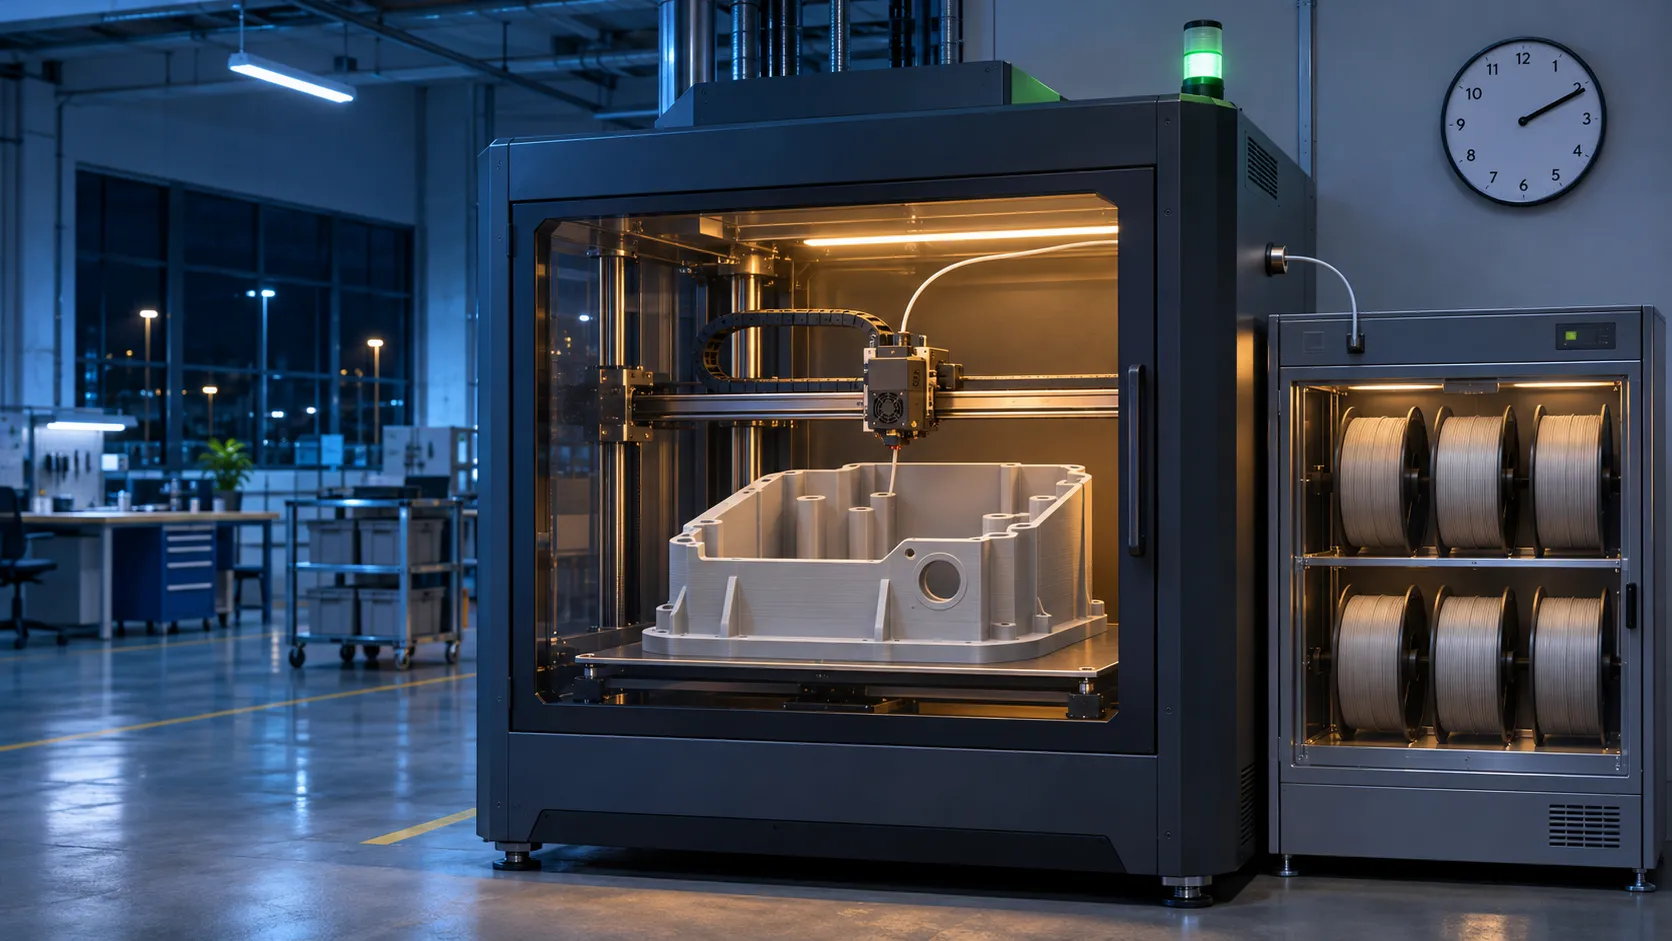
L’impression 3D en continu ne consiste plus seulement à lancer une pièce longue avant de quitter l’atelier. Elle suppose désormais d’organiser l’alimentation en matière, le séchage, la surveillance et la reprise de production pour que l’imprimante puisse travailler pendant la nuit ou durant un week-end sans s’arrêter au premier rouleau vide.
L’actualité publiée le 11 novembre 2026 par 3Dnatives fournit un exemple particulièrement parlant. FELIX Printers doit présenter à Formnext sa nouvelle Pro XXL, une imprimante FDM grand format annoncée avec un volume de fabrication de 1 500 × 1 050 × 1 100 mm, une vitesse pouvant atteindre 500 mm/s et une accélération maximale de 5 000 mm/s². Sa particularité la plus révélatrice n’est pourtant pas seulement sa vitesse : son armoire de séchage intégrée accepte six bobines de 4,5 kg et bascule automatiquement vers la suivante lorsqu’une bobine est vide. Source : 3Dnatives, 11 novembre 2026.
Une imprimante pensée pour travailler quand l’atelier est vide
Sur une pièce grand format, un arrêt faute de matière peut annuler des dizaines d’heures de fabrication. Le système annoncé par FELIX répond directement à cette faiblesse : les bobines restent dans une armoire de séchage et peuvent être enchaînées automatiquement. Six bobines de 4,5 kg représentent une capacité théorique totale de 27 kg de filament chargé.
Six bobines de 4,5 kg représentent 27 kg de matière en capacité théorique. La quantité réellement utilisable dépend des bobines chargées et de la configuration de production.
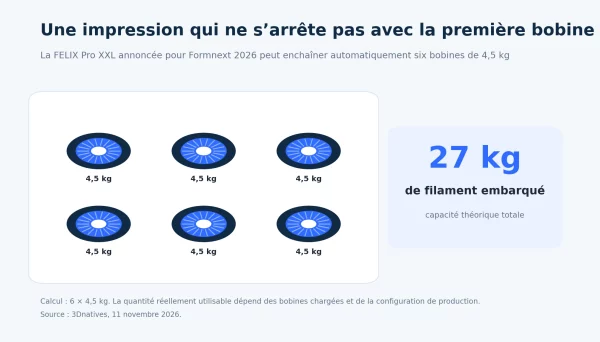
Cette réserve ne signifie pas qu’une impression consommera nécessairement 27 kg. Elle donne surtout davantage d’autonomie pour les très grandes pièces, les plateaux regroupant plusieurs composants ou les fabrications successives. La commutation automatique réduit également le besoin de programmer une intervention exactement au moment où une bobine arrive à sa fin.
La machine annoncée associe cette gestion de matière à une tête interchangeable, un plateau extractible et un système de filtration et d’extraction. L’objectif est clair : réduire les opérations qui immobilisent la machine entre deux productions et rendre l’équipement plus adapté à une utilisation soutenue.
Il faut néanmoins conserver le bon niveau de prudence. Il s’agit de caractéristiques annoncées par le fabricant à l’occasion du salon, relayées par la presse spécialisée. Elles ne constituent pas un essai indépendant de la machine dans toutes les conditions de production.
Pourquoi l’impression 3D en continu change le calcul du coût par pièce
Lorsqu’une imprimante travaille plusieurs heures par jour, son coût ne dépend pas uniquement de la consommation électrique ou du prix au kilogramme. Les arrêts non planifiés, les relances, les pièces inachevées et le temps de présence d’un opérateur pèsent également dans le coût réel.
Une architecture capable d’enchaîner les bobines peut apporter plusieurs gains concrets :
- terminer une pièce dont la consommation dépasse la quantité restante sur une bobine ;
- lancer une fabrication longue sans intervention au milieu de la nuit ;
- réduire les interruptions entre plusieurs pièces ou plusieurs plateaux ;
- mieux utiliser la capacité de la machine en dehors des heures de présence ;
- limiter le risque de perdre une production simplement parce que la matière s’est épuisée.
Mais l’autonomie n’a de valeur que si la matière s’extrude régulièrement. À haute vitesse, un filament mal adapté peut devenir le maillon limitant : sous-extrusion, perte de détails, mauvaise liaison entre couches ou surface irrégulière peuvent annuler le gain attendu. Une machine plus rapide ne rend donc pas automatiquement chaque pièce moins chère. Elle devient intéressante lorsque le profil d’impression, la géométrie et le matériau restent stables à la cadence choisie.
500 mm/s pour la machine, 450 mm/s pour le filament : faut-il y voir une incompatibilité ?
Non. Les deux valeurs ne décrivent pas la même chose et ne doivent pas être comparées comme deux vitesses de pointe automobiles.
Les 500 mm/s annoncés pour la FELIX Pro XXL correspondent à une capacité maximale de déplacement de la machine. Les 450 mm/s annoncés pour le PLA High Speed indiquent la vitesse d’impression maximale revendiquée pour le matériau. Dans les deux cas, le mot important reste « jusqu’à » : la vitesse réellement utilisable dépend du profil, de la tête d’extrusion, de la buse, de la hauteur de couche, de la géométrie, du refroidissement et du niveau de qualité attendu.
Rien ne permet d’affirmer que ce PLA High Speed a été testé ou validé spécifiquement sur la FELIX Pro XXL. Le rapprochement est éditorial : cette nouvelle génération de machines illustre le besoin de filaments conçus pour des cadences élevées.
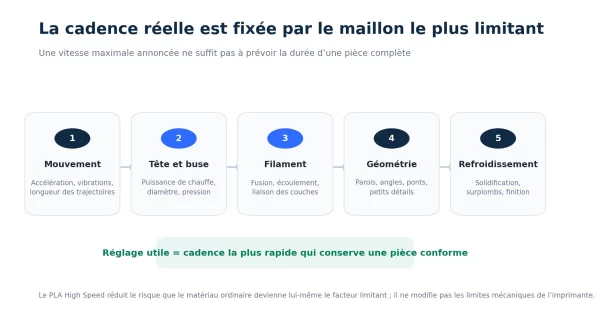
La cadence utile est la plus rapide qui conserve une pièce conforme. Le filament n’est qu’un des cinq maillons déterminants.
Sur une pièce comportant de nombreuses petites trajectoires, la tête n’a souvent pas le temps d’atteindre la vitesse maximale avant de devoir ralentir. Les accélérations, les changements de direction et les détails comptent alors davantage que la valeur de vitesse affichée. Les longues lignes de remplissage ou les grandes parois permettent généralement de mieux exploiter la capacité d’une machine rapide.
Le débit volumique, véritable juge de paix de l’impression rapide
La vitesse en millimètres par seconde ne suffit pas à décrire l’effort demandé au système d’extrusion. Il faut aussi considérer le débit volumique : la quantité de plastique que la tête doit faire fondre et déposer chaque seconde.
Une estimation simple s’obtient avec la formule suivante :
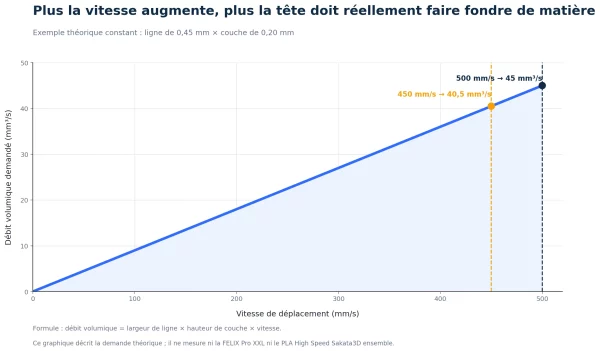
débit volumique = largeur de ligne × hauteur de couche × vitesse
Avec une ligne de 0,45 mm et une couche de 0,20 mm, une vitesse de 450 mm/s demanderait théoriquement 40,5 mm³/s. À 500 mm/s, la demande atteindrait 45 mm³/s.
Exemple théorique à largeur de ligne et hauteur de couche constantes. Ce graphique ne mesure pas les performances conjointes de la FELIX Pro XXL et du PLA High Speed.
Ces valeurs ne sont pas des spécifications garanties du filament ou de l’imprimante. Elles montrent seulement pourquoi deux profils affichant la même vitesse peuvent produire des résultats très différents. Une buse plus large, une couche plus épaisse ou un débit supérieur exige davantage de puissance de chauffe et une matière capable de fondre et de s’écouler régulièrement.
La bonne méthode consiste à déterminer le débit volumique réellement stable de l’ensemble imprimante, tête, buse et filament, puis à régler la vitesse en conséquence. C’est plus utile que de viser systématiquement le nombre maximal indiqué sur une fiche produit.
Pourquoi le PLA High Speed est légitime dans ce contexte
Le PLA High Speed Sakata3D est annoncé comme imprimable jusqu’à 450 mm/s. La fiche présentée sur le site met également en avant un excellent rendu et une bonne stabilité dimensionnelle. Au 11 novembre 2026, le produit est affiché en promotion à 16,90 € au lieu de 24,40 € ; cette offre et sa disponibilité peuvent évoluer.
Son intérêt ne réside pas dans la promesse que toutes les pièces sortiront automatiquement à 450 mm/s. Il tient plutôt à sa capacité annoncée à accompagner des profils rapides sans imposer d’emblée un filament standard comme facteur limitant.
Cet avantage compte particulièrement dans les situations suivantes :
- prototypes de grande taille comportant de longues parois ou de vastes zones de remplissage ;
- gabarits, montages et accessoires d’atelier sans fonction critique ;
- maquettes et pièces de présentation devant être produites rapidement ;
- petites séries de composants identiques disposés sur un même plateau ;
- itérations de conception où plusieurs versions doivent être comparées dans la journée ;
- productions nocturnes ou longues pour lesquelles la régularité d’extrusion est aussi importante que la vitesse maximale.
Le tarif promotionnel renforce la pertinence économique du produit pour les ateliers qui souhaitent tester des profils plus rapides sans réserver un matériau coûteux à chaque itération. Il faut toutefois évaluer le coût par pièce conforme, et non le prix de la bobine isolément. Un filament peu cher n’est avantageux que s’il permet de terminer les fabrications avec la qualité attendue.
Comment qualifier un profil rapide sans sacrifier la qualité
Une montée en vitesse utile se fait progressivement. Il est préférable d’imprimer une pièce représentative de la production réelle plutôt qu’un simple objet de démonstration. Le test doit comprendre les parois, les angles, les détails, les ponts et les temps de refroidissement que l’on retrouvera ensuite en atelier.
Les points à contrôler sont notamment :
- la régularité des parois et des lignes de remplissage ;
- la présence éventuelle de sous-extrusion dans les zones rapides ;
- la netteté des angles après les accélérations et décélérations ;
- la liaison entre les couches ;
- la stabilité dimensionnelle des assemblages ;
- la finition des petites zones où la pièce doit suffisamment refroidir ;
- le temps total de fabrication, et pas seulement la vitesse maximale programmée.
L’objectif n’est pas d’obtenir le chiffre le plus élevé pendant quelques secondes. Il est de trouver la cadence la plus rapide qui conserve une pièce conforme, reproductible et réellement utilisable.
Les limites à garder en tête avant de produire 24 heures sur 24
Le PLA reste surtout pertinent pour le prototypage, les pièces d’intérieur et de nombreux usages non critiques. Une validation spécifique est nécessaire lorsque la pièce doit supporter une température élevée, rester durablement à l’extérieur, assurer une fonction de sécurité ou répondre à une exigence réglementaire particulière.
Une production autonome exige aussi davantage que plusieurs bobines : détection des défauts, maintenance préventive, environnement maîtrisé, stockage correct de la matière et procédure en cas d’échec. Le changement automatique de bobine réduit une cause d’arrêt ; il ne supprime pas toutes les autres.
Enfin, un filament annoncé jusqu’à 450 mm/s ne garantit pas cette cadence sur toutes les imprimantes, toutes les buses et toutes les géométries. Le résultat doit être qualifié sur l’équipement réellement utilisé.
Conclusion
La FELIX Pro XXL annoncée pour Formnext 2026 illustre une évolution importante : l’impression FDM industrielle ne cherche plus seulement à fabriquer plus grand ou à déplacer la tête plus vite. Elle cherche à produire plus longtemps, avec moins d’interruptions et moins de présence opérateur.
Son système de six bobines de 4,5 kg et sa commutation automatique mettent la continuité d’alimentation au cœur de la productivité. Dans ce contexte, un PLA High Speed annoncé jusqu’à 450 mm/s devient un choix naturel pour les prototypes, gabarits, maquettes et petites séries qui peuvent bénéficier de cadences élevées.
La vitesse maximale reste cependant un indicateur, pas un résultat. Le vrai gain se mesure au temps économisé sur une pièce conforme. C’est en associant autonomie matière, débit volumique maîtrisé et profil validé que l’impression 3D en continu peut réellement réduire les délais et le coût par pièce.