Qualité d’impression 3D FDM : faut-il vraiment utiliser une buse de 0,2 mm ?
Une étude relie qualité d’impression 3D FDM visuelle et impact environnemental
Le 5 novembre 2026, la revue scientifique Progress in Additive Manufacturing a publié une étude consacrée aux relations entre les paramètres FDM, la qualité visuelle et l’impact environnemental.
Les chercheurs ont imprimé vingt exemplaires d’un modèle de référence intégrant dix-sept éléments destinés à révéler différents défauts :
- surplombs ;
- structures fines ;
- stringing ;
- détails de petite taille ;
- précision des formes ;
- précision dimensionnelle.
Les essais ont été effectués sur une Bambu Lab A1 Mini avec du PLA. Deux variables principales ont été étudiées : le diamètre de la buse et la vitesse d’impression. La consommation électrique et la quantité de matière ont été mesurées pour chaque fabrication. Springer Nature Link
L’analyse de cycle de vie porte sur un scénario théorique de 1 000 objets décoratifs. Les résultats ne constituent donc pas une règle universelle applicable à toutes les pièces et à toutes les imprimantes, mais ils mettent en évidence des compromis particulièrement instructifs.
Qualité d’impression 3D FDM : la buse de 0,2 mm prend l’avantage
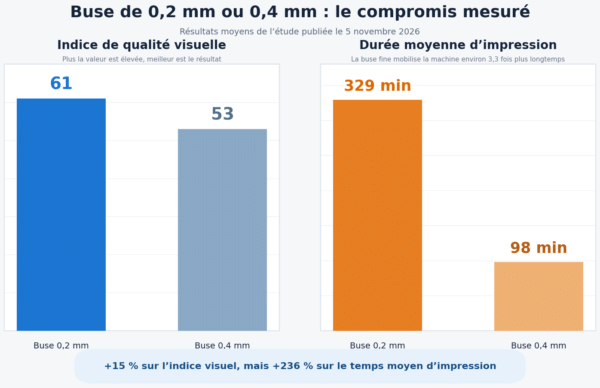
Dans cette étude, les pièces imprimées avec une buse de 0,2 mm ont obtenu un indice de qualité visuelle moyen de 61 points, contre 53 points avec une buse de 0,4 mm.
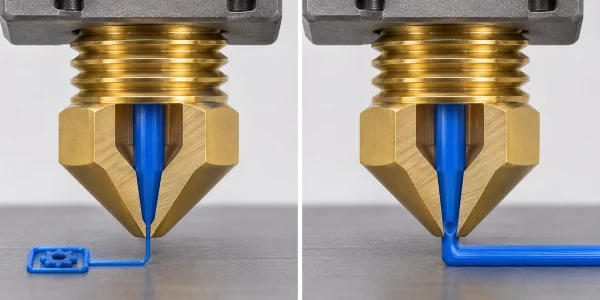
L’amélioration était notamment visible sur les surplombs, les éléments fins et certains détails dimensionnels. Ce résultat paraît logique : une buse plus petite dépose des lignes plus étroites et peut donc reproduire plus précisément les petites formes.
Mais ce gain s’accompagne d’une différence considérable de durée :
- 98 minutes en moyenne avec une buse de 0,4 mm ;
- 329 minutes en moyenne avec une buse de 0,2 mm.
La buse la plus fine a donc multiplié le temps moyen d’impression par environ 3,3. La masse des pièces, en revanche, est restée assez proche : 29,3 g en moyenne avec la buse de 0,4 mm, contre 28,2 g avec celle de 0,2 mm. Springer Nature Link
Autrement dit, l’écart environnemental ne provenait pas principalement d’une forte différence de matière. Il résultait surtout de la durée pendant laquelle la machine, la buse et le plateau restaient alimentés et chauffés.
La meilleure résolution n’est pas toujours le meilleur réglage
Une pièce de présentation, une figurine très détaillée et un prototype d’assemblage ne demandent pas le même niveau de finition.
Pour un boîtier destiné à vérifier l’emplacement de fixations, une buse de 0,4 mm peut être largement suffisante. Passer à 0,2 mm sur l’ensemble de la pièce augmenterait alors fortement le temps de fabrication sans nécessairement améliorer la décision prise grâce au prototype.
Une buse fine devient plus légitime pour :
- de petits marquages en relief ;
- des canaux ou rainures étroits ;
- des miniatures ;
- des parois très fines ;
- de petits éléments décoratifs ;
- des détails devant rester nettement séparés ;
- des géométries dont la précision visuelle constitue la fonction principale.
À l’inverse, une buse de 0,4 mm reste souvent plus rationnelle pour :
- les prototypes d’encombrement ;
- les boîtiers techniques ;
- les supports ;
- les gabarits ;
- les pièces de démonstration de taille moyenne ;
- les séries où le temps machine devient déterminant.
L’enseignement principal de l’étude n’est donc pas qu’il faudrait éviter les buses de 0,2 mm. Il consiste à réserver leur précision aux objets qui en ont réellement besoin.
Augmenter la vitesse ne réduit pas automatiquement l’impact
Les chercheurs n’ont pas identifié de relation linéaire claire entre la vitesse programmée et les résultats de l’analyse environnementale.
Cette absence de relation simple s’explique notamment par les limites d’accélération. Sur une petite trajectoire, la tête doit parfois ralentir avant même d’avoir atteint la vitesse demandée. Une valeur plus élevée dans le trancheur ne produit donc pas nécessairement une réduction proportionnelle du temps total.
D’autres zones sont volontairement imprimées plus lentement :
- les parois extérieures ;
- les ponts ;
- les petits périmètres ;
- les angles ;
- les surplombs ;
- la première couche.
La vitesse maximale reste une donnée importante, mais la durée réelle dépend du modèle complet, des accélérations, du débit de matière et des réglages propres à chaque type de trajectoire.
Cette conclusion rejoint une règle pratique : il faut comparer les temps de fabrication obtenus après tranchage, puis contrôler les pièces produites. La vitesse inscrite dans un profil ne suffit pas à mesurer la productivité.
Le filament constitue un autre levier de qualité
L’étude se concentre sur le diamètre de la buse et la vitesse, mais la qualité du filament intervient également dans le résultat final.
Une matière irrégulière ou sujette aux déformations peut compromettre :
- la netteté des petits détails ;
- la planéité de la base ;
- la précision des dimensions ;
- la régularité des parois ;
- l’alignement de plusieurs composants ;
- la qualité des surplombs.
Dans ce cas, ralentir la machine ou monter une buse plus fine ne corrige pas nécessairement le problème. Une géométrie reproduite plus lentement peut toujours se déformer pendant son refroidissement.
Il faut donc distinguer deux choses :
- la résolution théorique permise par la buse ;
- la capacité du matériau à conserver fidèlement la forme déposée.
C’est précisément sur ce second point qu’un filament de qualité prend de l’importance.
PLA 3D850 : reproduire les détails sans compliquer l’impression
Le PLA 3D850 est fabriqué à partir d’Ingeo 3D850, une qualité de PLA développée par NatureWorks pour la production de monofilaments destinés à l’impression 3D.
La documentation technique de NatureWorks associe aux monofilaments fabriqués avec cette matière :
- une restitution précise des détails ;
- une bonne adhérence au plateau ;
- une faible tendance au warping et au curling ;
- une faible odeur pendant l’impression ;
- une température d’impression indicative comprise entre 190 et 230 °C.
NatureWorks indique également que le plateau chauffant n’est pas indispensable, même si une température comprise entre 50 et 70 °C peut être utilisée selon l’équipement et l’application. 3D Series for 3D Printing
Ces caractéristiques n’impliquent pas qu’une buse de 0,4 mm puisse reproduire tous les détails accessibles à une buse de 0,2 mm. Le diamètre de sortie conserve une influence physique évidente.
En revanche, un filament stable évite qu’une partie de la résolution disponible soit perdue à cause d’un angle relevé, d’une paroi déformée ou d’un détail insuffisamment régulier.
Quand les avantages du PLA 3D850 deviennent décisifs pour une excellente qualité d’impression 3D FDM
Pour comparer plusieurs variantes
Une campagne de prototypage peut nécessiter cinq ou dix versions d’une même pièce. Utiliser systématiquement la résolution maximale multiplierait les heures de machine.
Le PLA 3D850 permet de réserver la buse fine aux détails qui l’exigent et de réaliser les premières validations avec une configuration plus productive.
Pour vérifier des assemblages
Un prototype destiné à contrôler un emboîtement, un passage de câble ou l’emplacement de vis doit rester fidèle au fichier numérique.
La faible tendance au warping et au curling est alors particulièrement utile : une base incurvée ou un trou déplacé par la déformation pourrait conduire à corriger inutilement le modèle CAO.
Pour les objets visuels
La restitution des détails et la régularité des surfaces comptent pour les maquettes, objets décoratifs, pièces de présentation et modèles destinés à être photographiés.
Dans ce contexte, le choix entre 0,2 et 0,4 mm doit être effectué en fonction de la taille réelle des détails visibles, et non à partir d’un principe selon lequel la plus petite buse serait toujours préférable.
Pour les petites séries
Sur une pièce unique, une différence de 231 minutes peut parfois être acceptée. Sur 100 exemplaires, elle devient considérable.
Un filament de qualité proposé à un tarif intéressant permet de multiplier les pièces tout en réservant les réglages extrêmement fins aux surfaces ou aux modèles qui créent une véritable valeur visuelle.
Trouver le réglage suffisant plutôt que le réglage maximal
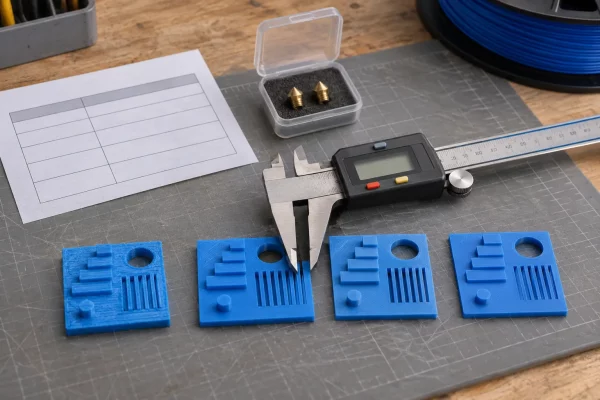
Pour déterminer le bon compromis, il est possible d’imprimer une petite zone représentative du modèle avant de lancer la pièce complète.
La méthode peut suivre ces étapes :
- identifier le plus petit détail réellement important ;
- imprimer ce détail avec une buse de 0,4 mm ;
- vérifier sa lisibilité et ses dimensions ;
- tester une hauteur de couche plus faible sans changer de buse ;
- ne passer à 0,2 mm que si le résultat reste insuffisant ;
- comparer les temps estimés par le trancheur ;
- conserver un échantillon de chaque réglage comme référence.
Cette démarche évite de consacrer plusieurs heures supplémentaires à des détails qui ne seront ni visibles ni fonctionnels.
Pour une série, il faut également contrôler plusieurs exemplaires. Une première pièce réussie ne garantit pas à elle seule la répétabilité du profil.
Les limites à conserver en tête pour une bonne qualité d’impression 3D FDM
L’étude publiée le 5 novembre demeure exploratoire. Elle repose sur un seul modèle, une seule imprimante, vingt impressions et une appréciation visuelle comportant nécessairement une part de subjectivité.
Son analyse environnementale utilise par ailleurs plusieurs hypothèses, dont un scénario de recyclage en fin de vie. Elle ne mesure pas le taux réel de recyclage des pièces en PLA dans chaque territoire.
Il serait donc excessif d’en conclure qu’une buse de 0,4 mm est toujours plus écologique ou qu’une buse de 0,2 mm doit être évitée.
Les résultats montrent plus modestement qu’une amélioration de la qualité peut demander beaucoup plus de temps et d’énergie. L’utilisateur doit déterminer si ce supplément apporte un bénéfice perceptible ou fonctionnel à la pièce concernée.
Conclusion
La nouvelle étude sur la qualité d’impression 3D FDM apporte une mesure concrète à une question souvent traitée de manière intuitive. Dans le cas étudié, la buse de 0,2 mm a amélioré l’indice visuel moyen, mais elle a également multiplié la durée d’impression par 3,3.
La résolution maximale ne doit donc pas devenir un réglage automatique. Elle doit répondre à un besoin identifiable : détail fin, miniature, marquage, paroi étroite ou finition particulièrement exigeante.
Le PLA 3D850 complète cette approche en apportant une matière conçue pour restituer précisément les détails, adhérer correctement au plateau et limiter les déformations. Son tarif intéressant permet en outre de multiplier les essais avant de réserver les impressions les plus longues aux versions réellement pertinentes.
Une bonne impression n’est pas nécessairement celle qui mobilise la plus petite buse. C’est celle qui atteint la qualité nécessaire avec le moins de temps, de matière et de reprises possible.