Impression 3D PLA séquentielle : des pièces plus résistantes et moins énergivores
Impression 3D PLA : deux manières de remplir un plateau
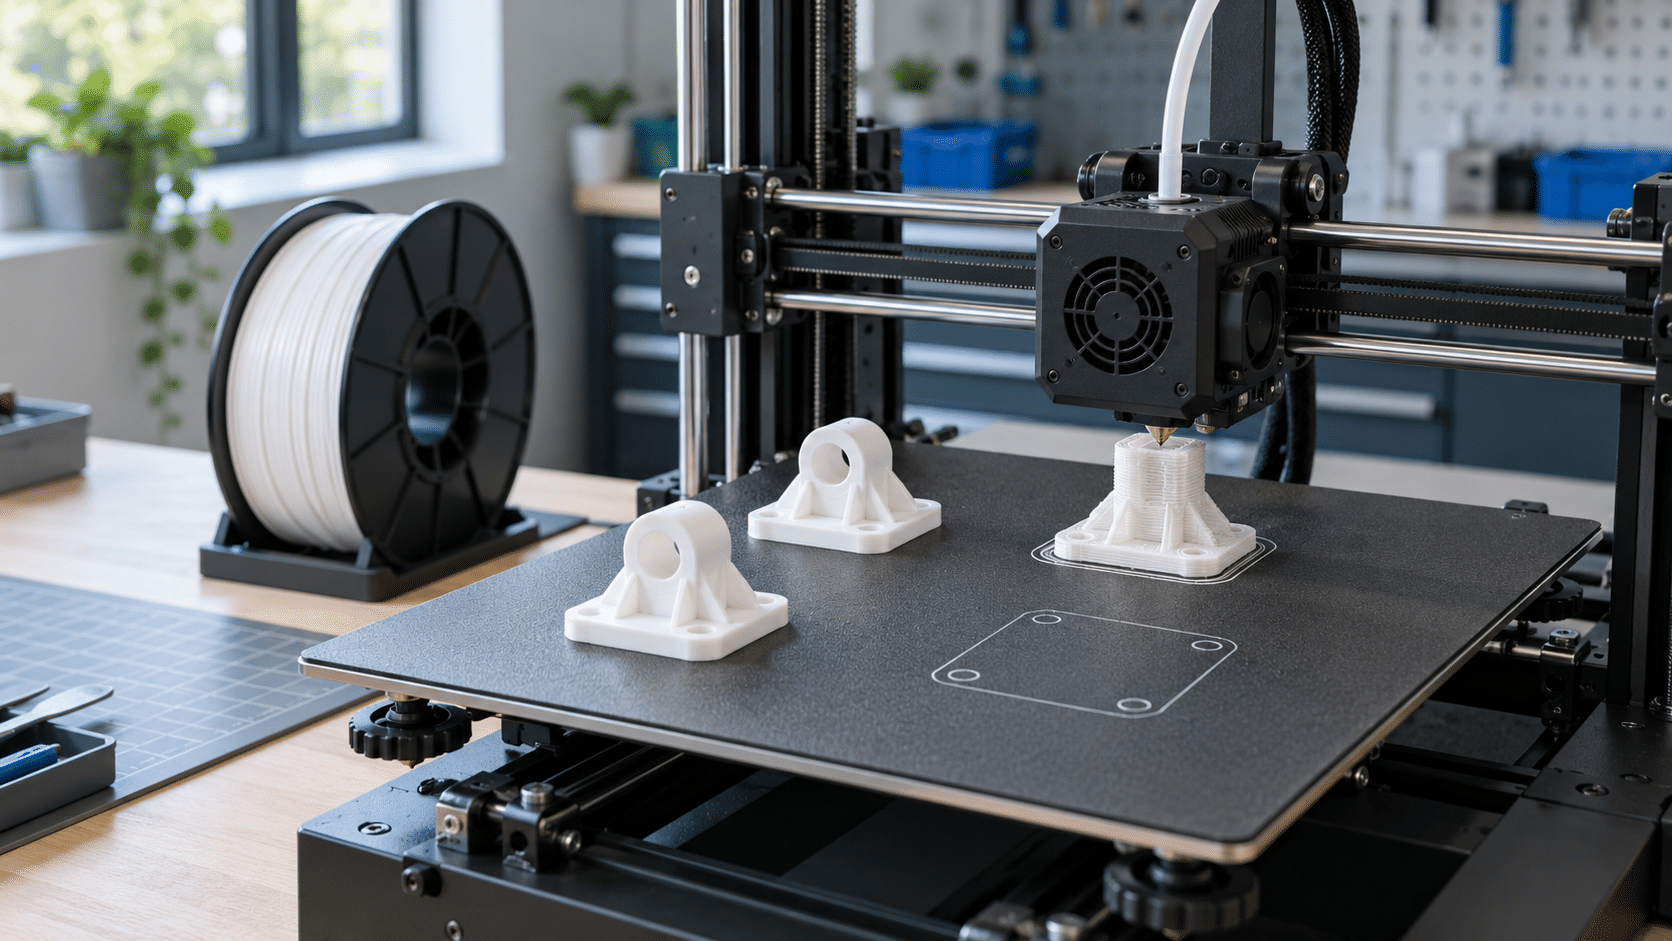
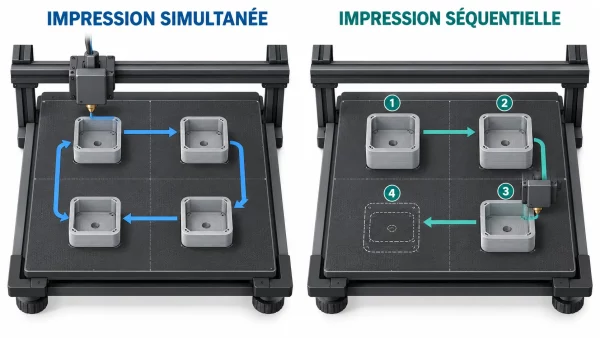
Lorsqu’un plateau contient plusieurs objets, le trancheur utilise généralement une impression simultanée. La machine dépose une couche sur le premier objet, se déplace jusqu’au suivant, puis revient au premier pour la couche supérieure.
L’impression 3D PLA séquentielle procède autrement :
- le premier objet est imprimé de la première à la dernière couche ;
- la tête se déplace vers le deuxième emplacement ;
- le deuxième objet est entièrement fabriqué ;
- l’opération continue jusqu’à la fin du plateau.
La différence paraît anodine. Pourtant, elle modifie les déplacements de la tête, le rythme de refroidissement des couches, les interruptions entre deux dépôts successifs et le temps pendant lequel la machine maintient ses différents composants en fonctionnement.
Une étude publiée dans Cleaner Engineering and Technology le 27 octobre 2026 a précisément comparé ces deux stratégies dans le cadre d’une impression 3D PLA. ScienceDirect
Jusqu’à 30 % de ténacité supplémentaire dans l’étude
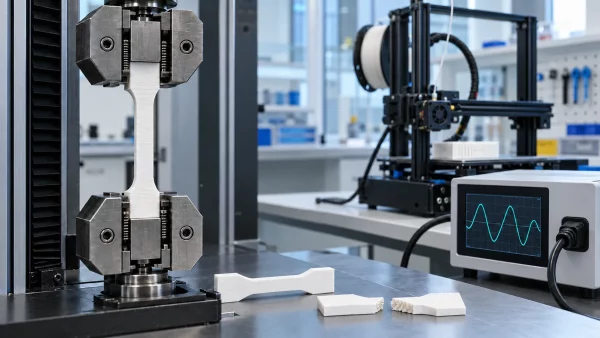
Les chercheurs ont évalué simultanément les performances mécaniques et les indicateurs environnementaux du procédé. Dans leurs conditions expérimentales, l’impression d’un objet à la fois a obtenu de meilleurs résultats que la fabrication simultanée de plusieurs objets :
- environ 16 % d’augmentation de la résistance maximale à la traction ;
- environ 30 % d’augmentation de la ténacité ;
- approximativement 10 % de réduction de la consommation d’énergie et des émissions de CO₂ associées.
L’observation des surfaces de rupture a également mis en évidence des zones de fusion plus fortes, une meilleure liaison entre les couches et un comportement dissipant davantage d’énergie avant la rupture. ScienceDirect
Ces pourcentages correspondent au matériau, aux géométries, à la machine et aux paramètres employés par les chercheurs. Ils ne constituent pas une promesse applicable automatiquement à toutes les imprimantes ou à tous les PLA.
L’enseignement pratique reste néanmoins important : l’ordre dans lequel les objets sont imprimés peut influencer les propriétés finales, même lorsque le modèle, le filament et les principaux réglages demeurent identiques.
Pourquoi l’impression séquentielle peut améliorer la liaison des couches
Pendant une impression simultanée, la tête quitte régulièrement un objet pour travailler sur les autres pièces du plateau. Le temps écoulé avant le dépôt de la couche suivante peut donc augmenter avec le nombre d’exemplaires.
Une couche plus froide se lie parfois moins efficacement à la matière nouvellement déposée. À l’inverse, lorsqu’un objet est imprimé sans interruption prolongée, les couches successives peuvent conserver des conditions thermiques plus homogènes.
L’impression séquentielle limite également les longs déplacements entre les pièces. Cela peut réduire :
- les fils de matière entre deux objets ;
- les suintements pendant les déplacements ;
- les variations de pression dans la buse ;
- les marques laissées lors du passage d’une pièce à l’autre ;
- le risque qu’un objet décollé perturbe tous les autres.
La documentation de Prusa cite notamment la réduction du stringing, l’amélioration de l’adhérence intercouche et la limitation des conséquences d’un échec individuel parmi les avantages possibles de l’impression séquentielle. Prusa Knowledge Base
Réduire la consommation sans nécessairement imprimer plus vite
Le résultat énergétique de l’étude mérite également l’attention des ateliers.
Imprimer les objets un par un ne signifie pas forcément que la durée indiquée par le trancheur diminuera spectaculairement. Le gain peut provenir d’un fonctionnement plus efficace de l’ensemble du processus : moins de déplacements improductifs, une séquence thermique différente et une réduction de certaines phases intermédiaires.
Le véritable bilan doit néanmoins être évalué sur chaque machine. La consommation dépend notamment :
- de la puissance du plateau chauffant ;
- de la température d’extrusion ;
- de la durée totale du travail ;
- du nombre de déplacements entre les objets ;
- des accélérations utilisées ;
- du maintien éventuel d’une enceinte chauffée ;
- du taux d’échec et du nombre de réimpressions.
Une économie de quelques pour cent peut sembler modeste sur une pièce. Répétée chaque semaine sur plusieurs machines, elle devient plus significative. Surtout, une pièce plus résistante ou mieux imprimée évite de consommer une seconde fois la matière et l’électricité nécessaires à son remplacement.
Le PLA 3D850 pour obtenir des séries plus régulières
La stratégie d’impression ne peut porter ses fruits que si le filament produit lui-même une extrusion régulière et une géométrie stable.
Le PLA 3D850 Ingeo est fabriqué à partir d’une qualité de PLA développée par NatureWorks spécifiquement pour la production de monofilaments destinés à l’impression 3D.
La documentation officielle de NatureWorks associe l’Ingeo 3D850 à plusieurs caractéristiques directement utiles lors de la fabrication de plusieurs exemplaires :
- une restitution précise des détails ;
- une bonne adhérence au plateau ;
- une faible tendance au warping et au curling ;
- une bonne aptitude à l’impression ;
- une faible odeur pendant la fabrication. 3D Series for 3D Printing
Ces qualités ne prouvent pas que le PLA 3D850 reproduira exactement les gains mesurés dans l’étude, puisque ce produit n’y a pas été testé. Elles répondent cependant aux besoins d’une impression séquentielle : conserver la planéité de chaque objet, reproduire les mêmes détails et limiter le risque qu’un premier exemplaire mal fixé compromette la suite du plateau.
Un tarif adapté aux prototypes et aux petites séries
Dans une petite production, le coût ne dépend pas uniquement du nombre de grammes consommés. Il comprend aussi :
- le temps d’occupation de la machine ;
- la préparation du plateau ;
- le contrôle des pièces ;
- les échecs d’impression ;
- les exemplaires rejetés pour défaut dimensionnel ;
- le temps nécessaire pour relancer une fabrication.
Le PLA 3D850 présente ici un positionnement intéressant : il repose sur une matière spécifiquement développée pour l’impression 3D tout en restant proposé à un tarif accessible.
Au 31 octobre 2026, la page du PLA 3D850 blanc affiche notamment une bobine de 1 kg en promotion à 15,20 €, contre 19,80 € auparavant. Le tarif exact dépend naturellement de la couleur, du diamètre et du conditionnement sélectionnés. filament-abs.fr
Cette combinaison entre qualité d’impression et prix contenu convient particulièrement :
- aux bureaux d’études multipliant les variantes ;
- aux fablabs ;
- aux établissements scolaires ;
- aux petites fermes d’impression ;
- aux ateliers produisant des maquettes ;
- aux fabricants de pièces promotionnelles ;
- aux utilisateurs réalisant de courtes séries.
Quand imprimer les objets un par un ?
L’impression séquentielle est particulièrement pertinente pour des pièces :
- suffisamment petites pour être espacées sur le plateau ;
- de hauteur limitée ;
- identiques ou proches en dimensions ;
- sensibles aux fils de matière ;
- nécessitant une bonne liaison intercouche ;
- produites en plusieurs exemplaires ;
- dont un éventuel échec ne doit pas entraîner la perte du lot entier.
Elle peut également être utile lorsqu’un atelier veut comparer plusieurs réglages. Chaque exemplaire peut recevoir un paramètre différent tout en étant imprimé comme un objet complet.
Une validation préalable reste indispensable. La meilleure méthode consiste à imprimer un premier lot réduit, mesurer les pièces, effectuer les essais mécaniques utiles à l’application puis comparer le résultat avec une impression simultanée.
Attention au risque de collision
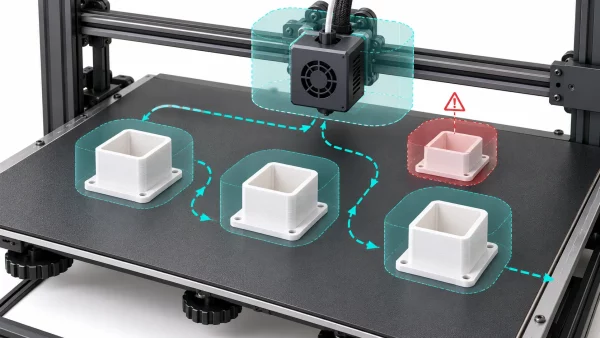
L’impression séquentielle impose davantage d’espace entre les objets. Une fois la première pièce terminée, la tête, le chariot, les tiges ou les câbles doivent pouvoir atteindre la suivante sans heurter ce qui se trouve déjà sur le plateau.
Le trancheur doit donc connaître :
- le rayon d’encombrement de la tête ;
- la hauteur disponible sous le portique ;
- la position des câbles ;
- les dimensions des objets terminés ;
- l’ordre dans lequel ils seront fabriqués.
PrusaSlicer peut arranger automatiquement les modèles et signaler certaines collisions potentielles, mais son avertissement ne dispense pas de contrôler le parcours. La documentation précise également que les paramètres génériques employés pour une imprimante tierce peuvent ne représenter que grossièrement l’encombrement réel de la machine. Prusa Knowledge Base
Avant le lancement, il faut donc examiner l’aperçu du G-code et vérifier physiquement les dégagements. Une pièce trop haute ou un plateau trop dense doit rester en impression simultanée.
Un réglage intéressant, mais pas une règle universelle
L’étude du 27 octobre ne signifie pas qu’il faut systématiquement abandonner l’impression simultanée.
Cette dernière reste préférable lorsque :
- les pièces occupent presque toute la surface disponible ;
- leur hauteur dépasse le dégagement du portique ;
- les objets sont trop proches les uns des autres ;
- la machine utilise un procédé nécessitant des couches synchronisées ;
- la géométrie rend l’ordre séquentiel dangereux ;
- la production doit maximiser le nombre de pièces par plateau.
Le résultat dépend également du profil thermique. Une température, une ventilation ou une vitesse mal réglée ne seront pas corrigées simplement en modifiant l’ordre d’impression.
Le filament, le procédé et la stratégie de placement doivent être considérés comme un ensemble.
Conclusion
Cette nouvelle étude rappelle qu’améliorer une impression 3D PLA ne demande pas toujours une machine plus rapide ou un matériau plus coûteux. Modifier l’ordre de fabrication des objets peut déjà agir sur la liaison entre les couches, la consommation énergétique et les conséquences d’un éventuel échec.
Dans les conditions expérimentales étudiées, imprimer les pièces une par une a amélioré la résistance à la traction de 16 %, la ténacité de 30 % et réduit d’environ 10 % l’énergie consommée et les émissions associées. Ces chiffres doivent être validés sur chaque équipement, mais ils justifient pleinement un essai comparatif en atelier.
Grâce à sa précision, sa bonne adhérence au plateau et sa faible tendance à la déformation, le PLA 3D850 constitue un choix cohérent pour explorer cette méthode. Son tarif actuellement réduit permet de multiplier les essais sans transformer chaque plateau expérimental en investissement solennel.