Filament PLA fibres de lin : ce que la recherche révèle sur l’extrusion des biocomposites
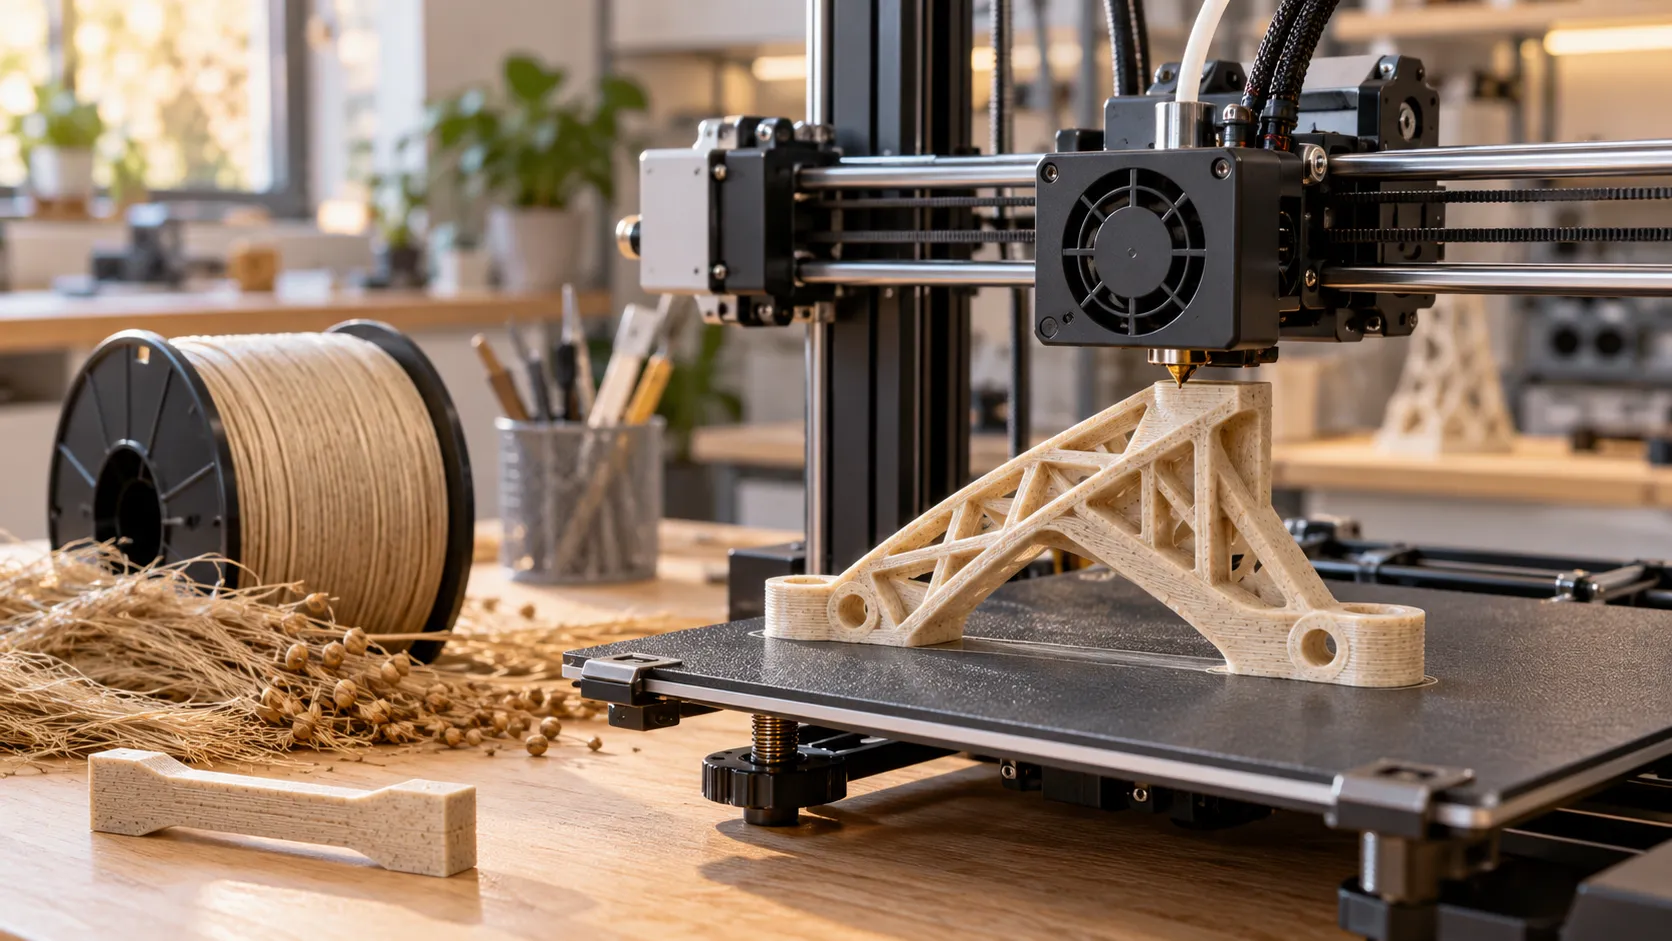
Une nouvelle étude consacrée aux filaments PLA renforcés de fibres naturelles
Le filament PLA fibres de lin ne doit pas être considéré comme un simple PLA auquel on aurait ajouté une charge décorative. Sa structure, son comportement pendant l’extrusion et les paramètres d’impression influencent les caractéristiques de la pièce obtenue.
C’est précisément le sujet étudié par Quentin C. P. Bourgogne, Marwa Abida et Vanessa Bouchart dans un article scientifique publié le 28 septembre 2026 dans la revue Composites Part C: Open Access.
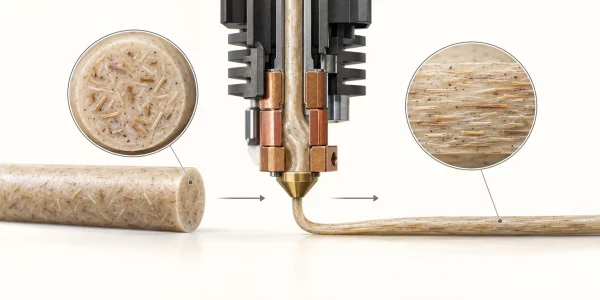
Les chercheurs ont comparé du PLA non chargé et des filaments contenant 20 % en masse de fibres courtes de lin, de chanvre ou de bois. Leur objectif consistait à mesurer ce qui se produit entre le filament encore enroulé sur sa bobine, d’un diamètre de 1,75 mm, et la matière après son passage dans une ouverture de 0,4 mm.
L’étude s’appuie notamment sur la microtomographie, l’analyse thermogravimétrique, la calorimétrie différentielle et l’analyse mécanique dynamique. Elle examine donc simultanément l’organisation interne de la matière, son comportement thermique et ses propriétés mécaniques. ScienceDirect
L’extrusion transforme réellement le matériau
Les résultats montrent que le passage dans la buse n’est pas une opération neutre.
L’extrusion modifie la température de transition vitreuse de l’ensemble des matières étudiées. Les chercheurs mesurent également une diminution du module de Young d’environ 14 % pour le PLA non chargé, avec des variations plus importantes pour certains filaments renforcés. La baisse atteint presque 50 % dans le cas du composite contenant du chanvre. ScienceDirect
Ce chiffre ne doit pas être attribué au lin ni transposé directement au PLA FLAX Optimus. Les formulations, les proportions de fibres et les procédés de fabrication ne sont pas nécessairement identiques.
L’enseignement important se trouve ailleurs : une caractéristique mesurée sur le filament brut ne garantit pas automatiquement la même valeur dans la pièce imprimée.
Entre les deux interviennent :
- la température de la buse ;
- le temps pendant lequel la matière reste chauffée ;
- le diamètre de l’orifice ;
- le débit volumique ;
- l’orientation des fibres ;
- la qualité de la liaison entre les couches ;
- la géométrie de la pièce ;
- la vitesse de refroidissement.
Le fichier 3D ne définit donc qu’une partie du résultat. Le procédé d’impression participe lui aussi à la constitution du matériau final.
Filament PLA fibres de lin : pourquoi la température compte
Un filament chargé de fibres naturelles réunit deux composants qui ne réagissent pas exactement de la même manière à la chaleur : la matrice en PLA et les fibres qu’elle contient.
Une température trop basse peut produire un écoulement insuffisant, une mauvaise fusion entre les lignes et des couches imparfaitement liées. Une température excessive ou un séjour prolongé dans la zone chaude peut, à l’inverse, favoriser une dégradation thermique.
Il ne suffit donc pas de rechercher la température la plus élevée que l’imprimante peut atteindre. Le bon réglage est celui qui permet :
- un débit régulier ;
- des lignes correctement soudées ;
- une géométrie fidèle ;
- une surface homogène ;
- une exposition thermique raisonnable.
La fiche technique du PLA FLAX Optimus indique une température d’extrusion comprise entre 230 et 260 °C, une vitesse de 50 à 70 mm/s et une température de plateau comprise entre 20 et 70 °C. Le fabricant précise que ces valeurs restent indicatives et doivent être ajustées par l’utilisateur. filament-abs.fr
Cette plage permet d’adapter l’impression à la machine, à la géométrie et au résultat recherché. Elle ne signifie pas que 260 °C constitue automatiquement le meilleur réglage pour toutes les pièces.
Procéder par essais plutôt que rechercher un réglage universel
Pour une pièce décorative, l’aspect de surface peut constituer le principal critère. Pour un support léger, une maquette fonctionnelle ou un composant d’aéromodélisme, la régularité des couches et la rigidité deviennent beaucoup plus importantes.
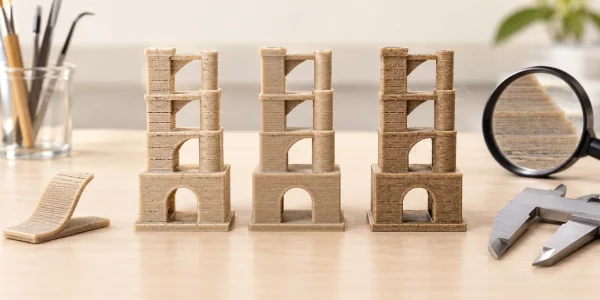
Une méthode simple consiste à imprimer plusieurs petits échantillons en ne modifiant qu’un paramètre à la fois :
- commencer dans la partie basse ou médiane de la plage recommandée ;
- observer la régularité du débit ;
- vérifier la liaison entre les couches ;
- rechercher d’éventuels manques de matière ;
- contrôler les dimensions ;
- augmenter progressivement la température si la fusion paraît insuffisante ;
- réduire la vitesse lorsque la géométrie comporte de nombreux détails.
Cette démarche évite de conclure trop rapidement qu’un filament est insuffisamment résistant lorsque le défaut provient en réalité d’une extrusion mal adaptée.
Une tour de température peut aider à évaluer l’aspect, les fils entre les déplacements et la qualité des porte-à-faux. Pour une pièce fonctionnelle, elle doit toutefois être complétée par un échantillon représentatif de l’usage réel : languette sollicitée en flexion, assemblage, nervure ou petite éprouvette imprimée dans la même orientation que la future pièce.
Les avantages décisifs du PLA FLAX Optimus
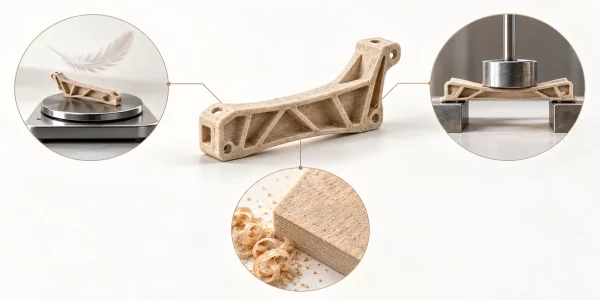
Le PLA FLAX Optimus associe du PLA à des fibres de lin. Son intérêt réside dans la combinaison de trois caractéristiques : une faible densité, une forte rigidité annoncée pour la matière brute et un rendu naturel proche du bois.
Sa fiche technique indique :
- une densité de 1,00 ;
- une masse linéaire de 3 g/m en diamètre 1,75 mm ;
- un module de traction de 3 400 MPa ;
- une résistance à la rupture de 39,4 MPa ;
- un allongement à la rupture de 2 % ;
- une température de transition vitreuse de 54 °C. filament-abs.fr
Ces valeurs concernent la matière brute. Comme le souligne la nouvelle étude, les performances de la pièce dépendent également de son impression. Il serait donc incorrect de présenter le module de 3 400 MPa comme une valeur garantie pour n’importe quel objet, quelle que soit son orientation ou son remplissage.
Cela n’enlève rien aux qualités décisives du matériau. Sa densité relativement faible devient intéressante lorsque la masse doit être limitée sans employer un filament expansible. Sa rigidité convient aux pièces qui doivent conserver leur forme. Son aspect mat et légèrement texturé permet enfin d’obtenir un rendu bois sans peinture.
La teinte peut également s’assombrir lorsque la température d’extrusion augmente. Cet effet offre des possibilités esthétiques, à condition de ne pas confondre coloration et optimisation mécanique : une température donnant une nuance séduisante n’est pas nécessairement celle qui produit la meilleure pièce fonctionnelle.
Dans quelles situations sa légèreté devient-elle utile ?
Quelques grammes économisés paraissent parfois secondaires. Ils deviennent pourtant importants lorsque plusieurs pièces sont assemblées ou mises en mouvement.
Le PLA FLAX Optimus trouve ainsi un intérêt particulier pour :
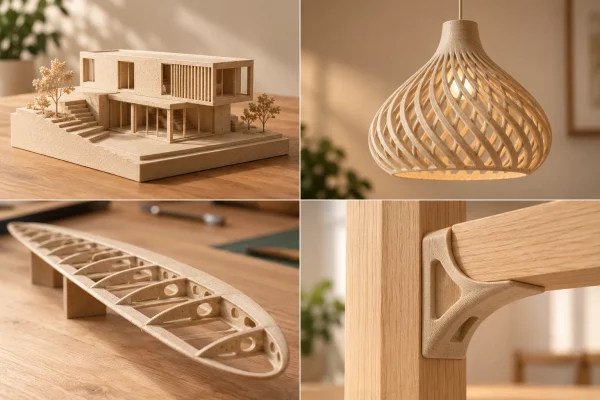
- les maquettes architecturales transportables ;
- les nervures et habillages d’aéromodélisme ;
- les éléments non critiques de drones ;
- les luminaires suspendus ;
- les mobiles et objets décoratifs ;
- les panneaux de présentation ;
- les prototypes de mobilier ;
- les accessoires devant être manipulés fréquemment.
Dans ces applications, une faible masse limite les efforts sur les fixations et facilite la manipulation. La rigidité du matériau permet parallèlement de conserver des parois relativement fines lorsque la conception et les essais le permettent.
Pour une pièce sollicitée ou susceptible de provoquer un accident en cas de rupture, un prototype doit néanmoins être testé dans ses conditions réelles d’utilisation.
Un aspect bois qui ne se limite pas aux objets décoratifs
Les fibres de lin donnent aux pièces une couleur naturelle et une surface légèrement irrégulière. Les lignes d’impression deviennent moins artificielles visuellement et peuvent participer au caractère de l’objet.
Le matériau se prête particulièrement bien à la fabrication de :
- pots et cache-pots ;
- abat-jour ;
- boîtiers au style naturel ;
- supports de téléphone ;
- présentoirs de magasin ;
- éléments de scénographie ;
- objets décoratifs ;
- reproductions patrimoniales ;
- maquettes de bâtiments ;
- accessoires associés à du bois véritable.
Le PLA FLAX peut être poncé afin d’adoucir la surface ou de mettre certaines zones en valeur. L’association avec des tasseaux, du contreplaqué ou du liège permet également de fabriquer des objets dans lesquels les parties imprimées remplissent une fonction précise : raccord, charnière non critique, pied, entretoise ou élément décoratif.
Cette complémentarité est plus intéressante qu’une imitation systématique. L’impression 3D réalise les formes complexes et personnalisées ; le bois apporte ses surfaces, ses longueurs et son toucher.
La conception reste aussi importante que le filament
Un matériau rigide ne corrigera pas une pièce mal orientée. En fabrication FDM, la résistance est généralement différente dans le plan des couches et dans leur direction d’empilement.
Pour exploiter correctement le PLA FLAX, il faut notamment :
- orienter les couches selon les efforts prévus ;
- éviter les changements de section trop brutaux ;
- ajouter des congés autour des zones sollicitées ;
- prévoir une épaisseur suffisante autour des vis ;
- limiter les concentrations de contraintes ;
- tester les encliquetages avant de lancer une grande pièce ;
- éviter de maintenir inutilement le filament dans une buse chaude.
La nouvelle étude insiste justement sur la nécessité d’évaluer les renforcements naturels après extrusion et non uniquement avant leur transformation. Les auteurs proposent un protocole permettant de comparer plus précisément les matières et de mieux orienter l’optimisation des paramètres. ScienceDirect
Ne pas transformer « naturel » en promesse excessive
La présence de fibres de lin ne suffit pas à qualifier automatiquement une pièce de biodégradable, compostable ou recyclable dans les filières ordinaires.
Ces affirmations dépendent de la formulation complète, des additifs, des conditions de traitement et de certifications précises. Elles ne doivent donc pas être déduites du seul nom du matériau.
Le PLA FLAX Optimus ne doit pas non plus être utilisé sans validation pour :
- des applications médicales ;
- des fonctions liées à la sécurité ;
- un contact alimentaire ;
- des pièces exposées durablement à une température élevée ;
- des composants structurels critiques ;
- des objets soumis à des efforts répétés non testés.
Sa fiche technique précise notamment que le matériau n’est pas conçu pour les applications médicales. filament-abs.fr
Conclusion
L’étude publiée en septembre 2026 apporte un rappel particulièrement utile aux utilisateurs de filaments chargés en fibres naturelles : l’extrusion ne se contente pas de donner une forme au matériau, elle en modifie aussi le comportement.
Pour imprimer du filament PLA fibres de lin, le choix de la température, du débit, de la vitesse et de l’orientation des couches doit donc correspondre à l’usage réel de la pièce.
Le PLA FLAX Optimus présente des avantages très concrets : une densité faible, une rigidité élevée annoncée pour la matière brute et un rendu naturel proche du bois. Ces qualités en font un matériau pertinent pour les maquettes, les luminaires, l’aéromodélisme, les objets décoratifs et les structures légères.
Mais la meilleure manière de profiter de ces propriétés reste d’imprimer quelques échantillons, de mesurer et de tester. Avec les biocomposites comme avec le bois, la matière a son caractère — et elle apprécie que l’on prenne le temps de le comprendre.